

A resposta curta: como verificar um cilindro de ar
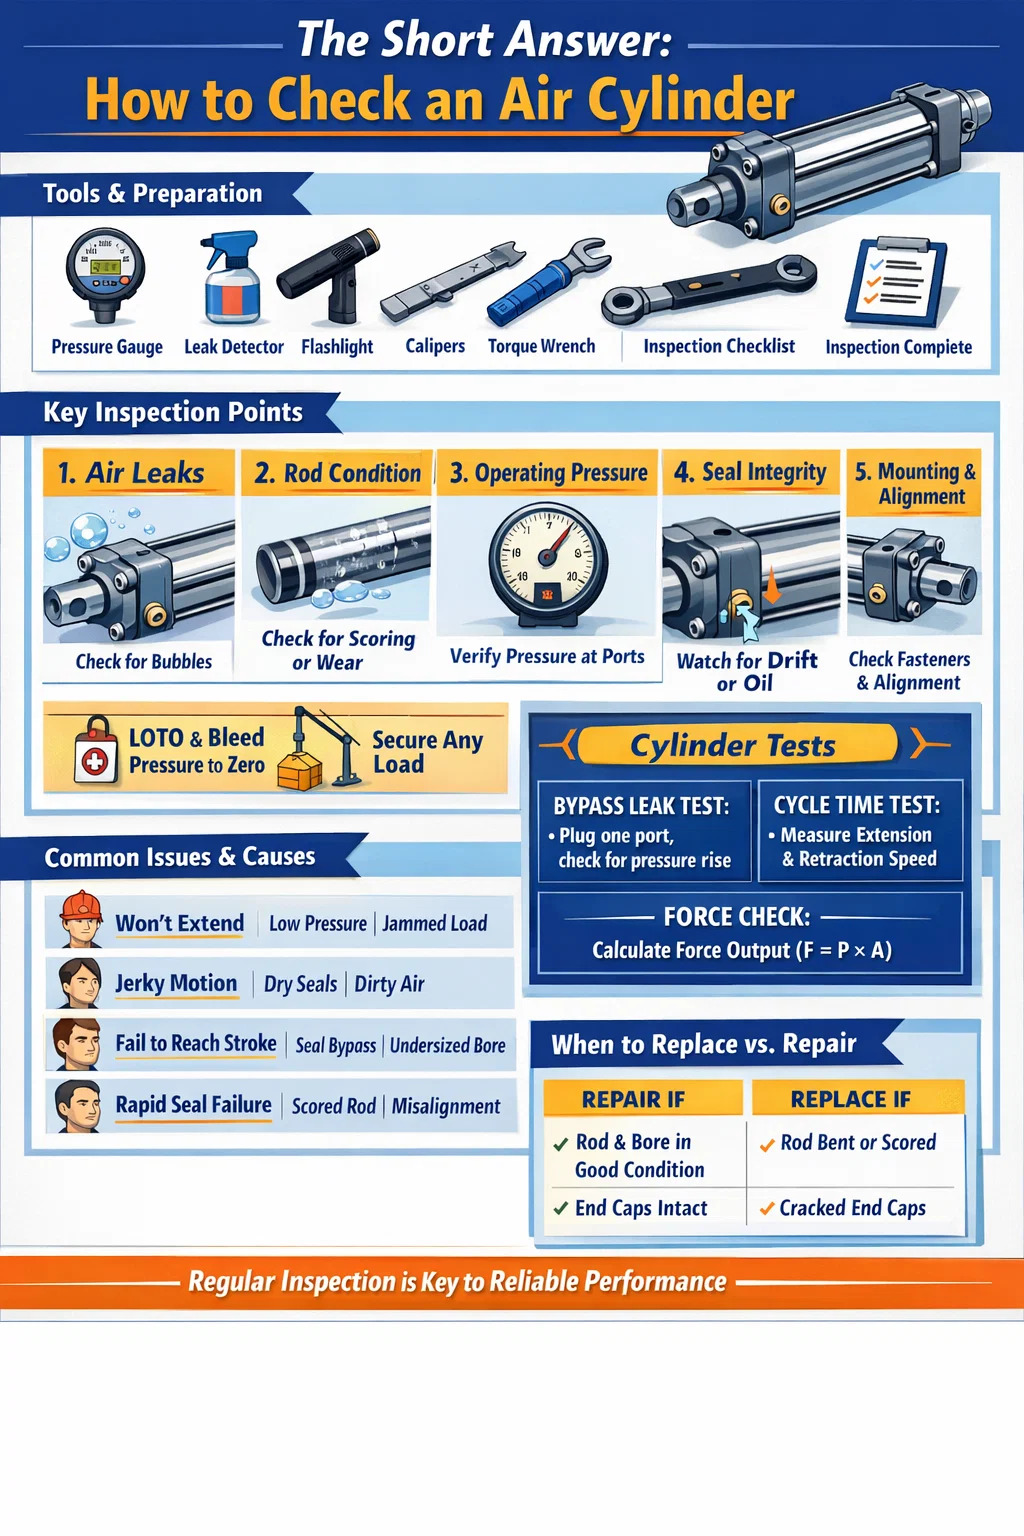
Para verificar um cilindro de ar , você precisa inspecioná-lo em cinco áreas principais: vazamento de ar, pressão operacional, condição da haste do pistão, integridade da vedação e estabilidade de montagem. Um cilindro pneumático saudável deve se estender e retrair suavemente sem hesitação, manter a pressão sem vazamentos audíveis e não apresentar infiltração de óleo visível ou marcas na haste. Se alguma destas condições falhar, o cilindro necessita de atenção imediata antes de voltar a funcionar.
A maioria das falhas nos cilindros de ar não acontece repentinamente. Eles se desenvolvem gradualmente através de desgaste, contaminação ou lubrificação inadequada. Ao saber o que procurar e quando procurar, você pode detectar problemas em um estágio inicial – antes que eles causem paralisação da máquina, defeitos no produto ou incidentes de segurança. O processo de inspeção descrito abaixo se aplica a cilindros pneumáticos de dupla ação padrão, cilindros de simples ação e à maioria das variantes de cilindros compactos ou guiados usados em automação industrial.
Ferramentas e preparação antes de começar
Antes de tocar no cilindro de ar, reúna as ferramentas adequadas e torne a área de trabalho segura. Ignorar a preparação é um dos motivos mais comuns pelos quais os resultados da inspeção são perdidos ou mal interpretados.
O que você precisa
- Manômetro digital ou analógico (correspondente à faixa operacional do seu sistema)
- Solução de água com sabão ou spray comercial para detecção de vazamentos
- Pano limpo e sem fiapos
- Lanterna ou lâmpada de inspeção
- Chave dinamométrica para verificar o aperto do fixador
- Paquímetros ou micrômetro para medição do diâmetro da haste (para inspeções detalhadas)
- Livro de registro de manutenção ou formulário de lista de verificação de inspeção
Etapas de segurança antes da inspeção
Sempre isole a alimentação de ar comprimido do circuito que contém o cilindro. Use um procedimento de bloqueio/sinalização (LOTO) na válvula de fornecimento de ar. Sangre a pressão a jusante até zero usando a exaustão manual do sistema ou uma válvula de sangria. Confirme a pressão zero no manômetro antes de tocar em qualquer conexão, porta ou fixador. Ar comprimido mesmo com pressões modestas na oficina - normalmente 80 a 120 PSI (5,5 a 8,3 bar) — pode causar ferimentos graves se as conexões forem afrouxadas sob pressão.
Se o cilindro fizer parte de uma aplicação de suporte de carga vertical (segurando uma cabeça de prensa, uma braçadeira ou um dispositivo de elevação), apoie mecanicamente a carga antes de despressurizar. Nunca confie apenas na pressão do ar para segurar uma carga durante a inspeção.
Verificação de vazamentos de ar: a etapa mais crítica
O vazamento de ar é o modo de falha mais comum em cilindros pneumáticos. Mesmo um pequeno vazamento desperdiça ar comprimido continuamente, aumentando os custos de energia e reduzindo a força do atuador. Um vazamento tão pequeno quanto um orifício de 1 mm de diâmetro a 7 bar pode desperdiçar mais de 3.600 litros de ar livre por hora , custando centenas de dólares anualmente apenas em eletricidade – por cilindro.
Vazamentos externos
Volte a pressurizar o cilindro sob condições controladas e supervisionadas. Aplique água com sabão ou spray de detecção de vazamento em todas as superfícies externas: conexões das portas, porcas do tirante, juntas da tampa da extremidade, área de vedação da haste (onde a haste do pistão sai da tampa frontal) e quaisquer parafusos da válvula de agulha de amortecimento. Observe se há bolhas se formando e crescendo. Um vazamento lento pode levar de 10 a 15 segundos para mostrar bolhas visíveis, portanto, não se apresse nesta etapa.
Preste atenção especial à zona de vedação da haste. Bolhas que se formam consistentemente ao redor da haste à medida que ela gira indicam uma vedação da haste desgastada ou uma vedação do limpador danificada. Isto é especialmente comum em cilindros que acumularam mais de 5 milhões de ciclos ou tenha operado em ambientes sujos onde as partículas aceleram o desgaste da vedação labial.
Vazamentos internos (vazamentos de bypass)
Um vazamento interno – onde o ar desvia das vedações do pistão e atravessa de uma câmara para outra – é mais difícil de detectar visualmente, mas causa tantos problemas quanto. O sintoma geralmente é um movimento lento ou flutuante: o cilindro se move quando deveria manter a posição ou não se estende ou retrai totalmente sob carga, mesmo com a pressão de alimentação correta.
Para testar vazamentos de derivação sem desmontagem: com o cilindro no final do curso em qualquer direção, pressurize uma porta e tampe a porta de escape oposta. Se a pressão na câmara obstruída aumentar com o tempo, o ar estará atravessando o pistão – confirmando um desgaste na vedação do pistão. Um cilindro saudável deve mostrar aumento de pressão zero na câmara selada durante 60 segundos .
Inspecionando a haste do pistão quanto a desgaste e danos
A haste do pistão é um dos componentes mais expostos de um cilindro pneumático. Ele entra e sai centenas de milhares de vezes, exposto ao ambiente circundante em cada curso de extensão. Mesmo um pequeno defeito superficial na haste acelerará o desgaste da vedação da haste, transformando o que seria uma simples substituição da vedação em repetidos ciclos de manutenção.
Inspeção visual da haste
Limpe a haste com um pano sem fiapos e inspecione todo o seu comprimento exposto sob boa iluminação. Procure:
- Marcação ou arranhões — arranhões longitudinais ao longo do eixo da haste permitem que o ar escape pela vedação da haste e são motivo para substituição ou repolimento imediato da haste.
- Corrosão ou corrosão — pontos de ferrugem ou corrosão nas hastes cromadas rompem a superfície de contato da vedação. Mesmo a ferrugem leve da superfície que não desaparece é um sinal de alerta.
- Amassados ou pontos planos — estes indicam um impacto externo. Uma haste dobrada ou amassada cria uma carga lateral irregular na vedação da haste e na bucha.
- Filme de óleo na superfície da haste — uma película leve e limpa de lubrificante é normal em sistemas lubrificados. O vazamento intenso de óleo ou a formação de gotículas indicam uma vedação da haste queimada.
Verificação dimensional
Para cilindros em aplicações de precisão ou com suspeita de carregamento lateral, meça o diâmetro da haste em vários pontos ao longo de seu comprimento com calibradores. Compare com o diâmetro nominal e a tolerância da haste do fabricante. A maioria dos cilindros de ar padrão ISO 15552 usa hastes de aço temperado e cromado com tolerância h8 ou h9 - para um Haste nominal de 25 mm, a faixa de diâmetro aceitável é de aproximadamente 24,967 mm a 24,987 mm . Qualquer leitura mensurável de conicidade, ovalidade ou subdimensionamento indica desgaste que comprometerá a vedação.
Verificação de retilineidade da haste
Coloque a haste removida em uma placa de superfície plana ou blocos em V e role-a lentamente. Qualquer oscilação visível ou pontos altos indicam flexão. Alternativamente, monte um relógio comparador em uma base magnética e varra ao longo do comprimento da haste enquanto a gira. Um esgotamento máximo de 0,05 mm por 100 mm de comprimento da haste é um critério de aceitação comum. As hastes tortas devem ser substituídas — o endireitamento não é aceitável para hastes de cilindros pneumáticos.
Verificando a pressão operacional e o desempenho do cilindro
Mesmo que um cilindro de ar não apresente vazamentos externos e tenha uma haste limpa, ele ainda pode apresentar desempenho abaixo da especificação. Os testes de comportamento de pressão e ciclo fornecem uma imagem funcional que as verificações puramente visuais não podem fornecer.
Verificação da pressão de alimentação
Conecte um medidor calibrado o mais próximo possível da porta do cilindro – diretamente na conexão de entrada, se possível. Com o cilindro girando normalmente, registre a pressão nas portas de extensão e retração. Compare essas leituras com a pressão operacional especificada para a aplicação.
Uma queda de pressão superior a 10–15% entre o ponto de ajuste do regulador e a entrada do cilindro durante o movimento sugere restrição excessiva de fluxo no circuito – uma válvula de controle de fluxo parcialmente entupida, uma linha de alimentação subdimensionada ou um silenciador/silenciador sujo no lado do escapamento. Este tipo de falta de pressão causa movimento lento mesmo com um cilindro mecanicamente sólido.
Medição de velocidade e tempo de ciclo
Cronometre o curso completo de extensão e retração com um cronômetro ou com o contador de ciclos PLC da máquina. Compare com os dados de comissionamento originais ou com o tempo de ciclo esperado do fabricante na sua pressão operacional. Um cilindro que costumava completar um curso de 200 mm em 0,4 segundos, mas agora leva 0,7 segundos - sem alteração na pressão ou carga - está apresentando desgaste interno, aderência da vedação ou falha de lubrificação.
Forçar verificação de saída
A força teórica de saída de um cilindro pneumático é calculada como:
F = P × A , onde F é a força (Newtons), P é a pressão (Pa) e A é a área do pistão (m²).
Para um cilindro com diâmetro interno de 63 mm a 6 bar (600.000 Pa), a força de extensão teórica é de aproximadamente 1.870 N (190 kgf) . Na prática, a força real é reduzida pelo atrito da vedação da haste, contrapressão no lado do escapamento e quaisquer problemas de alinhamento mecânico. Se o seu cilindro não consegue mover cargas que anteriormente manuseava sem problemas, este cálculo ajuda a determinar se o problema é pressão de alimentação insuficiente ou degradação mecânica.
| Tamanho do furo (mm) | Área do pistão (cm²) | Estender força a 6 bar (N) | Estender Força a 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Inspecionar vedações: quando substituir sem desmontar
As vedações são os componentes mais sujeitos ao desgaste dentro de qualquer cilindro pneumático. A vedação do pistão, a vedação da haste e a vedação do limpador se degradam com o tempo devido ao ciclo térmico, à contaminação e ao estresse físico de compressão e extensão. Muitos técnicos esperam até a falha para substituir as vedações – mas, a essa altura, o vazamento na vedação geralmente danifica os componentes adjacentes.
Sinais de desgaste da vedação da haste (visíveis sem desmontagem)
- Resíduos oleosos ou aparência úmida na superfície da haste logo fora da tampa frontal
- Ar soprando pela haste na extensão (audível ou detectável com a mão perto da área de vedação da haste)
- Acúmulo de sujeira e fuligem na haste que não está presente em nenhum outro lugar da máquina — isso indica que a vedação do limpador não está mais raspando a haste na retração
Sinais de desgaste da vedação do pistão (inferidos pelo comportamento)
- O cilindro flutua lentamente sob carga sem qualquer movimento comandado
- O cilindro não consegue manter uma posição fixada, exigindo pressão de ar contínua para mantê-lo
- Saída de força reduzida apesar da pressão de alimentação correta – o ar está desviando do pistão em vez de empurrá-lo
- Movimento errático ou espasmódico – às vezes chamado de “stick-slip” – causado pelo atrito desigual da vedação à medida que a vedação do pistão se desgasta de maneira desigual
Considerações sobre material de vedação e temperatura
As vedações de cilindro pneumático padrão são feitas de NBR (borracha nitrílica), classificadas para aproximadamente -20°C a 80°C . Em ambientes com temperaturas mais altas — perto de fornos, autoclaves ou prensas de conformação a quente — essas vedações falham prematuramente. Se o seu cilindro queimar repetidamente as vedações em menos de um ano em um ambiente quente, a solução é atualizar para vedações de PTFE ou Viton, e não uma substituição mais frequente. As vedações Viton normalmente podem suportar temperaturas contínuas de até 200ºC .
Verificação da montagem e alinhamento do cilindro
A montagem inadequada é responsável por uma grande porcentagem de falhas prematuras nos cilindros de ar. Quando um cilindro está desalinhado com seu caminho de carga, cada curso cria uma carga lateral na haste e na bucha da haste. Isso acelera o desgaste da vedação da haste, pode curvar a haste do pistão com o tempo e, eventualmente, danificar o furo do cano.
O que verificar na montagem
- Torque de fixação de montagem — verifique todas as porcas do tirante, parafusos de flange e parafusos de montagem nos pés com uma chave dinamométrica. Com o tempo, a vibração afrouxa os fixadores. Uma tampa solta pode criar um vazamento de ar na junta da tampa; um suporte de pé solto pode fazer com que o cilindro balance durante o curso, criando desalinhamento dinâmico.
- Conexão da extremidade da haste — inspecione o pino da manilha, o olhal da haste ou a conexão roscada da extremidade da haste macho/fêmea. O desgaste no orifício do pino da manilha é um sinal de desalinhamento angular. A manilha ou a extremidade da haste devem girar livremente, mas sem folga radial perceptível.
- Retidão do corpo do cilindro — observe ao longo do corpo do cilindro e compare-o com a direção do movimento da carga acionada. Qualquer ângulo visível entre o eixo do cilindro e o caminho da carga indica desalinhamento. Mesmo um desalinhamento de 1° em um cilindro com curso de 200 mm gera aproximadamente 3,5 mm de deslocamento lateral na extremidade da haste – mais do que suficiente para criar uma carga lateral mensurável.
- Dispositivos anti-rotação — nos cilindros guiados ou não giratórios, verificar se a chaveta antirrotação ou a haste guia externa estão intactas e não desgastadas. Um recurso anti-rotação com falha permite que a haste do pistão gire sob carga, torcendo e danificando as mangueiras e sensores conectados a ela.
Suporte de montagem e estrutura de suporte
Inspecione o suporte ou estrutura onde o cilindro é montado. Rachaduras em suportes soldados, furos de parafusos alongados ou almofadas de montagem deformadas indicam que o cilindro está absorvendo cargas de choque para as quais não foi projetado. Estas questões estruturais devem ser corrigidas – não apenas o cilindro em si. Instalar um cilindro novo em um suporte rachado ou distorcido produzirá a mesma falha em uma fração da vida útil normal.
Inspecionando almofadas, portas e comportamento de fim de curso
Muitos cilindros pneumáticos são equipados com amortecedores internos – válvulas de agulha ajustáveis em cada tampa que restringem o fluxo de exaustão próximo ao final do curso, desacelerando suavemente o pistão para evitar impacto. Quando as almofadas falham ou são ajustadas incorretamente, o pistão bate com força contra a tampa da extremidade em cada ciclo. Com o tempo, isso causa fadiga do metal na tampa, afrouxa os tirantes e pode quebrar o cano.
Verificando o ajuste da almofada
Com o cilindro girando normalmente, ouça e observe a desaceleração no final do curso. Um cilindro devidamente amortecido deve desacelerar visivelmente e chegar ao final do curso com uma parada suave - e não com um impacto forte. Se você ouvir um impacto de metal contra metal no final do curso, a agulha da almofada está muito aberta (fornecendo restrição insuficiente) ou a vedação da almofada dentro da tampa da extremidade está desgastada e requer desmontagem para substituição.
Ajuste a válvula de agulha de amortecimento um quarto de volta de cada vez e observe o efeito. O objetivo é a parada mais suave possível, sem criar um efeito de “ressalto” – onde a restrição excessiva faz com que o cilindro pare logo antes do final do curso. A maioria dos fabricantes recomenda um ajuste de amortecimento que coloque o pistão em repouso em aproximadamente 5–15 mm de curso antes da parada mecânica.
Verificando portas de ar e acessórios
Inspecione todas as conexões roscadas da porta de ar. Procure por roscas danificadas, conexões com rosca cruzada ou corpos de conexões push-in rachados. Uma conexão que foi repetidamente removida e reinstalada em tampas de alumínio acabará por descascar as roscas – se isso for detectado precocemente, um inserto de rosca (Helicoil) pode reparar a porta sem substituir a tampa da extremidade. Se for deixada até que a conexão saia sob pressão, toda a tampa normalmente deverá ser substituída.
Verifique se os silenciadores e silenciadores nas portas de escape não estão entupidos. Um escapamento bloqueado cria contrapressão que se opõe ao movimento do cilindro, reduzindo a força efetiva e diminuindo os tempos de ciclo. Em ambientes sujos, os silenciadores de escape devem ser limpos ou substituídos a cada 6 a 12 meses como item de manutenção padrão.
Verificação de Lubrificação: Cilindros Isentos de Óleo vs. Cilindros Lubrificados
Os cilindros pneumáticos modernos são cada vez mais projetados como unidades isentas de óleo — usando vedações e buchas autolubrificantes impregnadas de PTFE que não requerem lubrificação externa. Sistemas mais antigos e cilindros para serviços pesados, entretanto, normalmente dependem de um lubrificador de linha (lubrificador) a montante do circuito de ar para fornecer uma névoa controlada de óleo na corrente de ar.
Para sistemas de cilindros lubrificados
- Verifique o nível de óleo do copo lubrificador. Um lubrificador seco é uma das causas mais comuns de desgaste prematuro da vedação. Reabasteça com o tipo de óleo especificado pelo fabricante – normalmente Óleo de turbina ISO VG 32 ou equivalente . Não use óleo pesado para máquinas; as gotas são muito grandes para viajar eficazmente pelo circuito de ar.
- Verifique a taxa de gotejamento do lubrificador – normalmente definida para 1 gota por 10 pés cúbicos padrão (SCF) de fluxo de ar , ou conforme especificado pelo fabricante do cilindro. Muito pouco óleo causa desgaste; muito óleo causa acúmulo de óleo nos corpos das válvulas e cilindros, causando aderência e contaminação.
- Se o sistema funcionou sem óleo por um longo período, não basta reabastecer o lubrificador e retomar a operação. As vedações secas que funcionaram sem lubrificação podem ter desenvolvido microrragias que não vedarão novamente corretamente depois que o óleo for restaurado.
Para cilindros isentos de óleo
Cilindros isentos de óleo nunca devem ser usados após um lubrificador. A introdução de óleo em um cilindro projetado para operação com ar seco contamina as vedações de PTFE, incha certos materiais de vedação e atrai poeira transportada pelo ar que se transforma em uma pasta abrasiva dentro do cilindro. Se a sua instalação tiver um sistema centralizado de distribuição de ar lubrificado, os cilindros isentos de óleo deverão ser alimentados através de um ramal dedicado não lubrificado com um filtro coalescente para remover qualquer resíduo de óleo.
Verificando o cilindro de ar e as tampas das extremidades
O cilindro do cilindro (tubo do corpo) e as tampas das extremidades são componentes estruturais. Embora raramente falhem em serviço normal, eles estão sujeitos a cargas de fadiga em todos os ciclos e podem desenvolver trincas ou deformações sob condições de carga anormais – eventos de sobrepressão, cargas de choque ou desalinhamento de longo prazo.
Inspeção de barril
Com o cilindro desenergizado, inspecione visualmente a parte externa do cano em todo o seu comprimento. Procure:
- Amassados, deformações ou protuberâncias – um cano saliente indica que o cilindro sofreu sobrepressão ou impacto lateral severo.
- Corrosão em barris de alumínio ou aço – a corrosão superficial enfraquece a parede e pode eventualmente permitir a formação de uma rachadura fina. No processamento de alimentos ou em ambientes externos, isso é especialmente relevante.
- Condição do tirante - em cilindros de tirante (o tipo mais comum), verifique cada tirante quanto à retilineidade e se há rachaduras nas seções roscadas. Um tirante torto indica que o cilindro absorveu uma carga de impacto perpendicular ao seu eixo.
Inspeção da tampa final
Inspecione ambas as tampas quanto a rachaduras - especialmente ao redor dos orifícios de entrada da porta e nos cantos por onde passam os tirantes. As rachaduras finas geralmente só são visíveis sob ampliação ou com testes de corante penetrante. Qualquer rachadura confirmada em uma tampa é uma substituição obrigatória – componentes pressurizados com rachaduras estruturais não podem ser reparados por soldagem, enchimento ou aplicação de fita.
Lista de verificação completa de inspeção do cilindro de ar
Utilize esta lista de verificação durante a manutenção programada ou ao investigar uma reclamação de desempenho do cilindro. Uma aprovação em cada categoria indica que o cilindro está em condições de uso. Qualquer resultado de falha deve desencadear a ação corretiva correspondente antes que o cilindro retorne à produção.
| Item de inspeção | Método | Condição de aprovação | Ação de falha |
|---|---|---|---|
| Vazamentos de ar externos | Solução de sabão sob pressão | Sem bolhas em qualquer junta ou vedação | Aperte as conexões ou substitua as vedações |
| Vazamento de desvio interno | Teste de plug e pressurização | Aumento de pressão zero em 60 segundos | Desmontar e substituir as vedações do pistão |
| Superfície da haste do pistão | Inspeção visual de limpeza | Sem marcas, ferrugem ou amassados | Substitua ou re-crome a haste |
| Retidão da haste | Indicador comparador em blocos V | ≤ 0,05 mm por 100 mm | Substitua a haste |
| Pressão de alimentação no porto | Manômetro em linha | Dentro de 10% do ponto de ajuste durante o movimento | Limpe as restrições, verifique o tamanho da linha |
| Torque de fixação de montagem | Chave de torque | Na especificação, nenhum movimento | Reaperte de acordo com as especificações |
| Comportamento de almofada | Observe o movimento de fim de curso | Desaceleração suave, sem impacto | Ajuste a agulha ou substitua a vedação da almofada |
| Condição do cano e da tampa final | Inspeção visual | Sem rachaduras, amassados ou corrosão | Substitua o componente danificado |
| Nível de óleo lubrificador | Verificação visual do nível do recipiente | Óleo visível no visor | Reabasteça com óleo de qualidade correta |
| Silenciador de escape | Verificação de fluxo/visual | Fluxo de exaustão irrestrito | Limpe ou substitua o silenciador |
Com que frequência você deve inspecionar um cilindro pneumático
A frequência da inspeção depende do ciclo de trabalho do cilindro, do ambiente e da criticidade do processo. Não existe um intervalo universal – um cilindro funcionando 3 turnos por dia, 7 dias por semana em uma fundição empoeirada precisa de atenção muito mais frequente do que um cilindro funcionando duas vezes por turno em uma sala de montagem limpa.
| Condição | Intervalo de inspeção recomendado | Intervalo de substituição de vedação |
|---|---|---|
| Serviço leve, ambiente limpo | A cada 12 meses | A cada 3–5 anos ou ciclos de 20 milhões |
| Serviço médio, ambiente industrial normal | A cada 6 meses | A cada 1–2 anos ou ciclos de 10 milhões |
| Ambiente pesado, empoeirado ou úmido | A cada 3 meses | Anualmente ou ciclos de 5 milhões |
| Alta temperatura ou exposição química | Visual mensal; verificação completa trimestral | A cada 6 meses |
Além dos intervalos baseados em tempo, implemente gatilhos baseados em condições. Sempre que um cilindro apresentar um novo sintoma — tempo de ciclo mais lento, novo ruído, falha no sensor de posição ou vazamento visível — trate-o como um evento de inspeção não programado, independentemente de quando a última MP programada foi concluída. Esperar pelo próximo intervalo programado quando os sintomas já apareceram significa esperar por uma falha.
Problemas comuns do cilindro de ar e suas causas raízes
Ao verificar um cilindro pneumático, ser capaz de rastrear um sintoma até sua causa raiz economiza tempo e evita falhas repetidas. Abaixo estão os problemas encontrados com mais frequência e suas fontes mais prováveis.
O cilindro não estende ou retrai
- Sem pressão de alimentação – verifique o funcionamento da válvula solenóide a montante e a unidade FRL
- Haste do pistão emperrada – causada por falta de lubrificação ou desgaste severo da bucha da haste
- Obstrução mecânica externa – a carga está presa ou o cilindro está bloqueado mecanicamente no final do curso
- Válvula de agulha de amortecimento muito fechada – o cilindro para antes de atingir a tampa da extremidade devido à pressão de escape retida
O cilindro se move de forma irregular ou com movimentos bruscos
- Stick-slip de vedações secas — adicione lubrificação ou atualize para um modelo de cilindro pré-lubrificado
- Fornecimento de ar contaminado – partículas ou água no fornecimento de ar causam atrito desigual. Inspecione e faça manutenção no filtro de ar e no separador de água.
- Válvulas de controle de fluxo subdimensionadas – fluxo insuficiente causa comportamento de caça. Revise os requisitos de vazão em relação à classificação Cv da válvula instalada.
O cilindro não consegue atingir o fim do curso sob carga
- Pressão operacional muito baixa – verifique o ponto de ajuste do regulador e verifique se há queda de pressão em linhas de abastecimento longas
- Tamanho do furo subdimensionado para a carga — recalcular a força necessária usando F = P × A e atualizar o furo, se necessário
- Desvio grave da vedação do pistão – o cilindro não consegue atingir a pressão total da câmara porque o ar atravessa o pistão mais rápido do que é fornecido
Falha rápida e repetida da vedação
- Ar de suprimento contaminado – partículas tão pequenas quanto 10 mícrons agem como abrasivo contra as bordas da vedação. Instale um filtro coalescente de 5 mícrons a montante.
- Superfície da haste marcada – uma haste danificada destrói novas vedações em poucos dias. A haste deve ser corrigida antes que a substituição da vedação faça alguma diferença.
- Cilindro desalinhado – a carga lateral danifica os lábios de vedação de maneira desigual. Corrija o alinhamento antes de selar novamente.
- Material de vedação incorreto para o meio ambiente – atualize o material de vedação para corresponder à temperatura operacional real e à exposição a produtos químicos.
Quando substituir todo o cilindro de ar versus repará-lo
Nem todo problema de cilindro requer uma substituição completa. Os kits de vedações para tamanhos de cilindro padrão ISO estão amplamente disponíveis e são baratos — a substituição de vedações em um cilindro com diâmetro interno de 63 mm normalmente custa menos de US$ 20 em peças , contra US$ 80 a US$ 250 para um novo cilindro equivalente. Mas a substituição da vedação só vale a pena se os outros componentes ainda estiverem em condições de uso.
O reparo é a escolha certa quando:
- O furo do cano é liso e dentro da tolerância (sem marcas ou corrosão)
- A haste do pistão está reta e seu acabamento superficial está intacto
- As tampas das extremidades não apresentam rachaduras e as roscas estão em boas condições
- O cilindro não excedeu aproximadamente 50% de sua vida útil esperada
- Uma peça de reposição idêntica exige um longo prazo de entrega e a produção não pode esperar
Substitua o cilindro quando:
- O furo do cano está marcado ou corroído – novas vedações falharão rapidamente contra uma superfície danificada do furo
- A haste está dobrada, profundamente marcada ou abaixo do diâmetro mínimo – as hastes não podem ser reparadas de forma confiável no campo
- As roscas das tampas estão descascadas ou as tampas estão rachadas
- O cilindro foi reparado diversas vezes e ainda apresenta falhas em intervalos curtos — um padrão de falhas repetidas sinaliza um problema sistêmico (cilindro errado para a aplicação) que o reparo não resolverá
- O cilindro tem um tamanho fora do padrão ou obsoleto, onde os kits de vedação não estão mais disponíveis
Antes de solicitar uma substituição, documente completamente as especificações do cilindro existente: diâmetro do furo, comprimento do curso, estilo de montagem (tirante, corpo de perfil ou corpo redondo), tamanho e localização da porta, tipo de rosca da extremidade da haste e quaisquer características especiais (aço inoxidável, pistão magnético, especificação de sala limpa). Encomendar um cilindro com posição de porta ou tipo de extremidade de haste incorretos exigirá modificações mecânicas adicionais e atrasará ainda mais o reparo.