

I. Princípio Fundamental: Como o Ar Comprimido se Converte em Energia Mecânica?
Como atuador central em sistemas pneumáticos, cilindro de ar pneumático s dependem de uma combinação precisa de mecânica dos fluidos e estrutura mecânica para converter energia. Uma análise detalhada deve abranger três aspectos principais: características do fornecimento de ar, detalhes estruturais e princípios de vantagens.
Do ponto de vista básico do fornecimento de ar, o ar comprimido industrial requer tratamentos de secagem, filtração e estabilização de pressão. Normalmente, o ponto de orvalho sob pressão deve estar abaixo de -20°C e o tamanho das partículas de impurezas sólidas deve ser inferior a 5 μm para evitar danos aos componentes internos do cilindro. Quando o ar comprimido tratado entra na câmara do cilindro através de uma válvula solenóide, ele passa primeiro pelo orifício de entrada de ar na tampa e depois é distribuído uniformemente em ambos os lados do pistão através de uma bucha amortecedora (equipada em alguns modelos) para garantir uma pressão estável atuando na face final do pistão.
Tomando como exemplo um cilindro de dupla ação com uma única haste de pistão, a parede interna do cilindro é submetida a um brunimento de precisão, atingindo uma rugosidade superficial de Ra 0,2-0,4μm. Ele funciona com vedações combinadas (geralmente anéis-guia de anéis em U de poliuretano) no pistão para obter vedação bidirecional. Os anéis guia, em sua maioria feitos de politetrafluoretileno (PTFE), não apenas reduzem o atrito direto entre o pistão e o cilindro, mas também garantem a coaxialidade do pistão, evitando a deflexão da haste do pistão. Quando o ar comprimido entra na câmara sem haste, a pressão do gás empurra o pistão em direção à câmara da haste, enquanto o gás na câmara da haste é descarregado através do orifício de exaustão. Durante o processo de exaustão, alguns modelos usam um silenciador para reduzir o ruído (normalmente reduzindo o ruído de 85dB para menos de 65dB). Por outro lado, quando o ar entra na câmara da haste, o pistão se move na direção oposta, completando um ciclo alternativo.
Em termos de eficiência de conversão de energia, a eficiência mecânica do cilindro é afetada principalmente pelo atrito da vedação e pela compressibilidade do gás. Em condições ideais, a eficiência de conversão de energia de pressão em energia mecânica pode chegar a 95%. No entanto, em aplicações práticas, devido às perdas por fricção da vedação (representando aproximadamente 5%-10%) e vazamento de gás (representando aproximadamente 2%-5%), a eficiência real é geralmente mantida entre 70%-90%. No entanto, em comparação com os sistemas hidráulicos, os cilindros pneumáticos não requerem circuitos complexos, como tanques de óleo e tubulações, resultando em um caminho de transmissão de energia mais curto e em uma velocidade de resposta mais rápida. O tempo de atraso entre o fornecimento de ar e o movimento da haste do pistão pode ser controlado dentro de 0,02 a 0,05 segundos, tornando-os particularmente adequados para cenários de operação de alta frequência (por exemplo, classificação de componentes eletrônicos, que pode completar 30 a 50 ciclos por minuto).
Suas vantagens de adaptabilidade ambiental também merecem destaque: o próprio ar comprimido não é tóxico e é inodoro e, mesmo que ocorra vazamento, não contaminará as peças de trabalho ou o meio ambiente. Portanto, eles são amplamente utilizados na indústria de embalagens de alimentos (por exemplo, máquinas de moldagem de chocolate) e na indústria de preparação farmacêutica (por exemplo, equipamentos de envase de vacinas). Em comparação com os atuadores elétricos, os cilindros pneumáticos são mais duráveis em ambientes úmidos (por exemplo, equipamentos de lavagem de carros) e ambientes empoeirados (por exemplo, equipamentos de triagem de minério), eliminando preocupações sobre danos causados pela umidade do motor ou entrada de poeira nos enrolamentos, causando mau funcionamento. Além disso, os cilindros pneumáticos possuem maior resistência à sobrecarga. Quando a carga excede o valor nominal, a haste do pistão para de se mover sem queimar como um motor; a operação normal pode ser restaurada simplesmente reduzindo a carga, resultando em menores custos de manutenção.
II. Análise de tipo: qual tipo de cilindro se adapta a diferentes cenários?
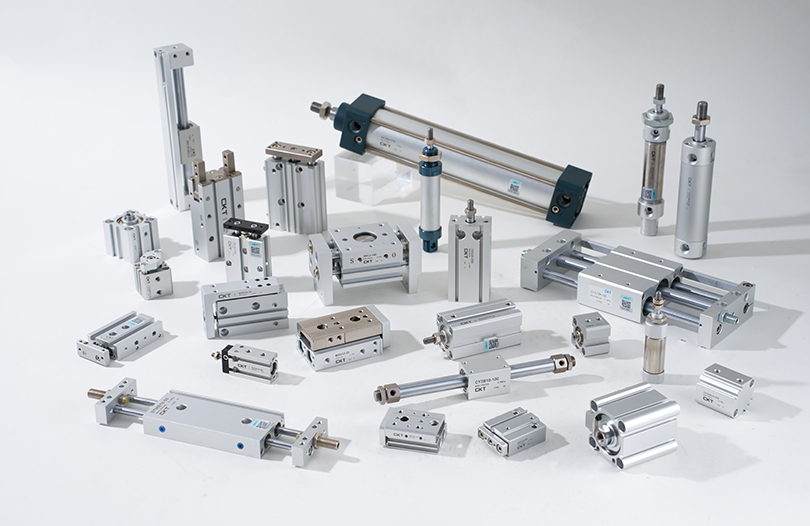
A classificação dos tipos de cilindros é baseada na correspondência detalhada do projeto estrutural, parâmetros de desempenho e requisitos do cenário. Cada tipo tem sua lógica de aplicativo exclusiva e limites de desempenho:
1. Tipo de movimento linear: escolha básica para cenários convencionais
Cilindros de ação simples: Além do tipo comum de retorno por mola, existem tipos de retorno por gravidade (adequados para cenários de instalação verticalmente descendente, como abertura de portão de silo) e tipos de retorno por pressão de ar (alcançando retorno através de outro circuito de ar de baixa pressão, adequado para espaços estreitos onde as molas não podem ser instaladas). Sua característica estrutural é que apenas uma entrada de ar é necessária para o controle, economizando o número de válvulas solenóides, e seu custo é 15%-20% menor que o dos cilindros de dupla ação. No entanto, limitado pelo método de retorno, sua força de retorno é geralmente menor que a força de impulso (a força de retorno dos tipos de retorno por mola é de aproximadamente 30% -50% da força de impulso) e o curso não deve ser muito longo (geralmente não excedendo 300 mm, caso contrário, a mola está sujeita a falhas por fadiga). Em aplicações práticas, como posicionamento de materiais em linhas de montagem, o impulso dos cilindros de ação simples pode ser controlado ajustando a pressão de fornecimento de ar (geralmente definida para 0,3-0,5 MPa) para evitar o esmagamento das peças de trabalho, e interruptores magnéticos podem ser usados para detectar com precisão se o pistão está no lugar.
Cilindros de dupla ação: Com base nos métodos de instalação, eles podem ser divididos em tipos padrão (flange frontal, flange traseiro, montagem em pé, montagem em munhão, etc.) e tipos compactos (design de cilindro integrado e tampa de extremidade, reduzindo o comprimento em 20% -30%). Ambos os lados do pistão podem suportar pressão, e a diferença entre a força de impulso e a força de tração decorre principalmente da área da seção transversal da haste do pistão (a área de suporte de força efetiva da câmara da haste é igual à área de suporte de força efetiva da câmara sem haste menos a área da seção transversal da haste do pistão). Tomando como exemplo um cilindro com diâmetro interno de 50 mm e diâmetro da haste do pistão de 20 mm, o empuxo da câmara sem haste é de aproximadamente 980N e a força de tração da câmara da haste é de aproximadamente 750N. Portanto, em cenários de elevação vertical com cargas pesadas, deve ser dada prioridade à direção de suporte de força da câmara sem haste. Em linhas de produção automatizadas, os cilindros de dupla ação são frequentemente usados em conjunto com dispositivos de orientação (por exemplo, guias lineares) para melhorar a precisão do movimento. Por exemplo, em equipamentos de aperto de parafusos em linhas de montagem de peças automotivas, o cilindro aciona o eixo de aperto para se mover para cima e para baixo, alcançando uma precisão de posicionamento repetido de ±0,1 mm.
Cilindros Miniatura/Finos: Cilindros miniatura (com diâmetros de furo como 6 mm, 8 mm, 10 mm) geralmente têm cilindros feitos de aço inoxidável e as hastes do pistão passam por cromagem dura (espessura do revestimento 5-10 μm) para suportar leves impactos. Na montagem de módulos de câmera de telefone móvel, os cilindros em miniatura precisam empurrar os componentes da lente para o posicionamento em nível de mícron, portanto, altos requisitos são impostos à estabilidade de movimento do cilindro. Eles geralmente são equipados com válvulas de aceleração (por exemplo, válvulas de agulha) para controlar a velocidade entre 50-100 mm/s. Cilindros finos (com diâmetros de furo de 20 mm a 100 mm) possuem tampas fabricadas por estampagem, reduzindo o peso em 40% em comparação com os tipos padrão, tornando-os adequados para instalação em espaços estreitos, como entre rolos de máquinas de impressão e sob torres de máquinas-ferramenta CNC. Alguns cilindros finos também integram ranhuras de montagem de interruptores magnéticos, eliminando a necessidade de suportes adicionais e economizando tempo de instalação. Eles adotam uma estrutura de vedação dupla (vedação primária, vedação secundária), com taxa de vazamento controlada abaixo de 5mL/min (em condições padrão).
2. Cilindros sem haste: solução com otimização de espaço para cenários de curso longo
A principal tecnologia dos cilindros sem haste acoplados mecanicamente está no sistema de vedação. Uma tira de vedação de camada dupla (tira de vedação interna de poliuretano e tira externa de borracha nitrílica à prova de poeira) é usada na ranhura do cilindro. A tira de vedação é fixada por um bloco de pressão de vedação na tampa para garantir que não haja vazamento de gás. A conexão entre o controle deslizante e o pistão é feita de material de liga de alta resistência (por exemplo, liga de alumínio 6061-T6) com tratamento de anodização (espessura do filme de óxido 10-15μm), aumentando a resistência ao desgaste em mais de 3 vezes. Durante a operação, o cursor deve se mover em conjunto com um trilho-guia (por exemplo, rolamento linear integrado) para evitar danos à tira de vedação causados por cargas excêntricas. A carga excêntrica máxima permitida é geralmente de 10% a 15% da carga nominal. Por exemplo, no elo de transporte de chassis de uma linha de montagem de automóveis, um cilindro sem haste acoplado mecanicamente precisa acionar um chassi pesando 50kg para se mover com um curso de até 5m. Neste caso, deve-se selecionar um trilho-guia reforçado e a velocidade deve ser controlada em 0,8-1,2m/s para evitar vibração do equipamento causada por inércia excessiva.
Os anéis magnéticos dos cilindros magnéticos sem haste são feitos de material magnético de neodímio-ferro-boro de alta resistência com um produto de energia magnética de 35-40MGOe. O movimento síncrono é obtido através da atração magnética entre o anel magnético interno do pistão e o anel magnético externo do corpo móvel externo. Para garantir uma força magnética estável, a folga entre os anéis magnéticos interno e externo deve ser controlada em 0,5-1 mm, e o material do corpo do cilindro deve ser não magnético (por exemplo, liga de alumínio, aço inoxidável 304). Sua vantagem reside na estrutura sem haste, que proporciona melhor desempenho de vedação com quase nenhum vazamento, tornando-os adequados para cenários com altos requisitos de limpeza (por exemplo, transporte de wafers semicondutores). No entanto, a sua capacidade de carga é limitada pela força magnética, geralmente com uma carga máxima não superior a 30 kg, e não são adequados para cenários de arranque-paragem de alta frequência (caso contrário, o anel magnético é propenso à desmagnetização).
3. Cilindros Rotativos: Atuadores Especializados para Movimento Rotacional
Cilindros rotativos de cremalheira e pinhão: A cremalheira e o pistão são projetados como uma unidade integrada e o perfil do dente da cremalheira é principalmente involuto (módulo 1-3). Funciona com engrenagens de alta precisão (precisão de transmissão até grau 5) para garantir um erro de ângulo de rotação inferior a ±0,5°. Alguns modelos estão equipados com parafusos de ajuste de ângulo, permitindo um ajuste fino do ângulo de rotação dentro de ±5° para atender aos requisitos de posicionamento precisos. Em cenários de controle de válvula (por exemplo, válvulas de tubulação em estações de tratamento de água), os cilindros rotativos de cremalheira e pinhão podem controlar a velocidade de rotação ajustando a pressão de fornecimento de ar (geralmente 0,4-0,6 MPa) e obter abertura, fechamento e retenção de posição intermediária da válvula com a ajuda de sensores de posição, com uma vida útil de mais de 1 milhão de ciclos.
Cilindros rotativos tipo palheta: A palheta e o rotor são conectados por uma chave, e vedações (geralmente vedações combinadas de borracha nitrílica PTFE) devem ser instaladas em ambos os lados da palheta para evitar vazamento de gás de um lado para o outro. A parede interna do estator requer usinagem de precisão para garantir uma folga de vedação de 0,02-0,05 mm entre o estator e a palheta; caso contrário, a eficiência diminuirá significativamente. O ângulo de rotação dos cilindros rotativos do tipo palheta é geralmente em ângulos fixos, como 90°, 180° e 270°. Para controle de ângulo arbitrário, é necessário um controlador de ângulo. Devido a limitações estruturais, seu torque de saída é pequeno (por exemplo, um cilindro tipo palheta com diâmetro interno de 40mm tem um torque máximo de aproximadamente 5N·m), portanto eles são usados principalmente para rotação de luminárias (por exemplo, fixação de peças pequenas). As vedações precisam ser substituídas regularmente (geralmente a cada 3-6 meses) para garantir o desempenho da vedação.
4. Tipos especializados para ambientes extremos: design adaptativo para condições adversas
Em ambientes de alta temperatura (por exemplo, equipamentos de manuseio de tarugos de aço na indústria metalúrgica, com temperatura operacional de 200-300°C), os cilindros devem usar materiais resistentes a altas temperaturas: o corpo do cilindro é feito de aço inoxidável 316L (que pode suportar temperaturas abaixo de 300°C), as vedações são feitas de borracha fluorada (temperatura operacional de longo prazo -20°C a 200°C, com resistência de curto prazo até 250°C), e a superfície da haste é revestida com cerâmica (dureza até HV1000 ou superior, aumentando a resistência ao desgaste em 5 vezes). Além disso, dissipadores de calor precisam ser adicionados nas tampas das extremidades para evitar a transferência de calor para as vedações, causando envelhecimento.
Em ambientes corrosivos (por exemplo, equipamentos de engenharia naval em contato com o sal da água do mar), os cilindros requerem tratamento anticorrosivo abrangente: o corpo do cilindro é feito de aço inoxidável 316L com tratamento de passivação, a haste do pistão é feita de aço inoxidável 316L ou passa por cromagem (espessura do revestimento 20-30 μm) com tratamento de vedação, tampas, pistões e outros componentes são todos feitos de aço inoxidável e as vedações são feitas de borracha fluorada ou perfluoroéter borracha com forte resistência à corrosão. Alguns modelos também instalam filtros anticorrosivos nas portas de ar para evitar ainda mais a entrada de gases corrosivos no interior do cilindro.
Em ambientes de sala limpa (por exemplo, fabricação de chips semicondutores, exigindo limpeza ISO Classe 1), os cilindros devem atender aos requisitos de baixa emissão de partículas e baixa volatilidade: o corpo do cilindro e a haste do pistão são feitos de aço inoxidável 316L com polimento de precisão (rugosidade superficial Ra 0,1-0,2μm) para evitar a adesão de poeira; componentes não metálicos, como vedações e anéis-guia, são feitos de materiais de baixa emissão de partículas, como PTFE ou polietileno modificado, e passam por limpeza em alta temperatura para remover substâncias voláteis; a superfície do cilindro passa por tratamento antiestático para evitar a adsorção estática de poeira. Além disso, os gases de escape dos cilindros específicos para salas limpas devem ser tratados com um filtro de partículas de ar de alta eficiência (HEPA) para evitar a poluição do ambiente da sala limpa com os gases de exaustão.|
III. Guia de seleção: correspondência precisa de requisitos por meio de parâmetros pentadimensionais
A seleção do cilindro determina diretamente a estabilidade e a eficiência do equipamento. É necessário considerar sistematicamente as dimensões principais, como carga, pressão e curso, combinadas com etapas práticas de operação:
1. Cálculo de carga: Esclareça a força de impulso/tração necessária
Primeiro, analise o tipo de carga (movimento horizontal, elevação vertical, etc.). Para cargas horizontais deve-se considerar o coeficiente de atrito (geralmente 0,1-0,3) e para cargas verticais deve-se levar em consideração a aceleração gravitacional. A lógica de cálculo para o empuxo real é: empuxo real = pressão de trabalho real × área efetiva do pistão × coeficiente de eficiência.
Entre eles, a pressão de trabalho real precisa considerar a perda de pressão de fornecimento de ar (por exemplo, para um comprimento de tubulação de 10 m e um diâmetro de 8 mm, a perda de pressão é de aproximadamente 0,02-0,05 MPa), de modo que a pressão de trabalho real é geralmente 5% -10% menor que a pressão de fornecimento de ar. Para a área efetiva do pistão, no caso de um cilindro com haste de pistão único, a área efetiva da câmara sem haste é a área da seção transversal do interior do cilindro, e a área efetiva da câmara da haste é a área da seção transversal do cilindro menos a área da seção transversal da haste do pistão. O coeficiente de eficiência depende da precisão do cilindro: 0,7-0,8 para cilindros comuns e 0,8-0,9 para cilindros de alta precisão (por exemplo, cilindros guiados).
Tomando como exemplo um cenário de impulso inclinado a 30°: o peso da peça é de 50kg, deslizando sobre um trilho-guia (coeficiente de atrito 0,15), com uma aceleração de 0,8m/s² durante a fase de aceleração e uma pressão de fornecimento de ar de 0,6MPa (pressão real de trabalho 0,55MPa). Primeiro, calcule a força de carga total: a componente da gravidade na direção inclinada = 50kg × 9,8m/s² × sen30° ≈ 245N; força de atrito = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; força inercial = 50kg × 0,8m/s² = 40N; força de carga total = soma dessas três partes, aproximadamente 348,6N. Se a câmara sem haste for usada para suporte de força e o coeficiente de eficiência for 0,8, a área efetiva necessária do pistão = força de carga total / (pressão de trabalho real × coeficiente de eficiência), calculada em aproximadamente 7,97×10^-4 m². O diâmetro do furo pode ser derivado da área efetiva, calculada em aproximadamente 31,6 mm. Na prática, um diâmetro de furo padrão de 40 mm deve ser selecionado (séries de diâmetros de furo padrão: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 mm, etc.). Neste momento, o empuxo real = 0,55 MPa × área efetiva da câmara sem haste para um diâmetro de furo de 40 mm × coeficiente de eficiência de 0,8, aproximadamente 552N. O fator de segurança (relação entre o empuxo real e a força de carga total) é de aproximadamente 1,58, atendendo ao requisito do fator de segurança de 1,5-2.
2. Acidente vascular cerebral e buffer: evite o impacto do movimento
A seleção do curso deve considerar a distância real de movimento do equipamento e uma margem de segurança. Além da margem convencional de 5% a 10%, os seguintes fatores também devem ser considerados: se o cilindro for usado para empurrar peças para uma posição especificada, um espaço de ajuste para erros de posicionamento da peça (geralmente 5 a 10 mm) deve ser reservado; se usado para fixação de peças de trabalho, deve ser reservado um espaço de compensação para desvios de tamanho da peça (geralmente 3-5 mm). Para cilindros de curso longo (>300 mm), atenção especial deve ser dada à rigidez da haste do pistão para evitar flexão sob carga. Geralmente, a relação entre o diâmetro do furo e o curso deve ser controlada dentro de 1:10 (por exemplo, um diâmetro do furo de 40 mm com um curso máximo de 400 mm). Se esta relação for excedida, uma haste de pistão mais espessa (por exemplo, aumentando o diâmetro da haste de 16 mm para 20 mm) ou um dispositivo de guia (por exemplo, cilindro de eixo duplo, cilindro guiado) deverá ser selecionado.
A seleção do sistema de amortecimento depende da velocidade de movimento, peso da carga e requisitos de precisão do equipamento: quando a velocidade é ≤0,3m/s e a carga é ≤50kg, o amortecimento de borracha pode ser usado (estrutura simples, baixo custo), mas o efeito de amortecimento é limitado, tornando-o adequado para cenários insensíveis ao impacto (por exemplo, empurrar material); quando a velocidade é de 0,3-0,8 m/s e a carga é de 50-200 kg, é necessário um buffer ajustável (é necessário um buffer ajustável) – obtido através da instalação de uma válvula borboleta na câmara do buffer para ajustar a velocidade de exaustão. Isto permite o ajuste flexível da força de amortecimento com base nas condições reais de trabalho, tornando-a adequada para a maioria dos cenários industriais (por exemplo, posicionamento da peça em linhas de montagem). Quando a velocidade excede 0,8 m/s e a carga excede 200 kg, é necessário um amortecedor hidráulico (instalado de forma independente no final do curso do cilindro). Ele tem uma grande capacidade de amortecimento e pode reduzir a aceleração do impacto de 10m/s² para menos de 2m/s², tornando-o ideal para cenários de alta velocidade e carga pesada (por exemplo, manuseio de peças grandes).
Além disso, a manutenção do sistema de tamponamento requer atenção: a câmara de tamponamento ajustável deve ser limpa regularmente (a cada 3-6 meses) para evitar o bloqueio do orifício de exaustão por impurezas, o que causaria falha no tamponamento. Os amortecedores de borracha devem ser inspecionados periodicamente (a cada 1-2 meses); se for constatado envelhecimento ou deformação, eles devem ser substituídos imediatamente para evitar aumento do ruído de impacto e risco de danos ao equipamento.
3. Instalação e Detecção: Adaptação à Estrutura do Equipamento
A escolha do método de instalação deve considerar de forma abrangente o layout espacial do equipamento, a direção da força e os requisitos de precisão de movimento:
Montagem em Flange: Dividida em flange frontal (montada na extremidade dianteira do cilindro) e flange traseira (montada na extremidade traseira do cilindro). Parafusos de alta resistência (por exemplo, grau 8.8 ou superior) devem ser usados para conectar o flange ao equipamento, e a perpendicularidade entre a face do flange e o eixo do cilindro deve ser garantida (erro de perpendicularidade ≤0,1 mm/m). Este método é adequado para cenários com cargas fixas e requisitos de alta precisão de movimento (por exemplo, fixação por acessórios de máquinas-ferramenta).
Montagem em munhão: Inclui munhões tipo olho de peixe (permitindo um certo ângulo de giro, geralmente ±5°) e munhões com rolamentos esféricos (ângulo de giro de até ±10°). Durante a instalação, a folga de ajuste entre o furo do munhão e o eixo de conexão do equipamento deve ser garantida (geralmente 0,05-0,1 mm) para evitar movimentos instáveis causados por folga excessiva. É adequado para cenários onde a carga apresenta leve oscilação (por exemplo, empurrando dispositivos em transportadores inclinados).
Montagem nos pés: Inclui suportes para pés dianteiros, suportes para pés traseiros e suportes para pés com alça dupla. A conexão entre o suporte de pé e o equipamento deve ser segura para evitar afrouxamento sob carga. Devido ao fato dos pontos de apoio do suporte do pé estarem distantes do eixo do cilindro, sua resistência à força lateral é fraca (a carga lateral geralmente não excede 10% da carga nominal). É adequado para cenários de carga leve com direções de movimento fixas (por exemplo, empurrar pequenas peças de trabalho).
Montagem articulada: O cilindro é fixado ao suporte do equipamento através de um pino articulado, permitindo que o cilindro gire em torno do pino articulado (ângulo de giro geralmente ±15°). O ajuste entre o pino de articulação e o furo do munhão do cilindro deve usar um ajuste de transição (por exemplo, H7/g6), tornando-o adequado para cenários onde a carga tem um grande ângulo de oscilação (por exemplo, mecanismos de inversão de material).
Para detecção de posição, além das chaves magnéticas comuns, existem também chaves fim de curso e sensores fotoelétricos: As chaves magnéticas detectam a posição do pistão detectando o anel magnético no pistão, com uma velocidade de resposta rápida (≤1ms). Durante a instalação deve-se atentar para a precisão do alinhamento com o anel magnético (desvio ≤1mm); caso contrário, poderá ocorrer falha na detecção. Os interruptores de limite são acionados por contato mecânico, oferecendo alta confiabilidade, mas velocidade de resposta lenta (≥10ms), tornando-os adequados para cenários com requisitos de baixa velocidade de resposta (por exemplo, proteção de posição limite de equipamento). Os sensores fotoelétricos conseguem o posicionamento detectando o sinal de bloqueio do pistão ou do cursor, não necessitando de contato com o corpo do cilindro, tornando-os adequados para ambientes corrosivos ou de alta temperatura. No entanto, é necessário garantir que não haja forte interferência luminosa na área de detecção.
4. Controle de velocidade: requisitos de condições de trabalho correspondentes
A velocidade do cilindro é controlada principalmente pelo estrangulamento da entrada de ar ou do escapamento, e os cenários de aplicação e a lógica de ajuste desses dois métodos diferem significativamente:
O estrangulamento da entrada de ar envolve a instalação de uma válvula borboleta na entrada de ar do cilindro para controlar a velocidade de extensão ou retração da haste do pistão, restringindo o fluxo de admissão. Este método tem a vantagem de um ajuste simples e é adequado para cenários com baixos requisitos de estabilidade de velocidade (por exemplo, empurrar materiais comuns). No entanto, quando a carga muda, a velocidade flutua significativamente (faixa de flutuação de até ±20%). Por exemplo, quando o peso da peça empurrada aumenta de 10kg para 20kg, a velocidade pode diminuir de 150mm/s para menos de 100mm/s se for utilizado o estrangulamento da entrada de ar, afetando o ciclo de produção.
O estrangulamento de escape envolve a instalação de uma válvula borboleta na porta de escape do cilindro para ajustar indiretamente a velocidade de movimento, controlando a velocidade de escape. Como o estrangulamento do escapamento mantém uma certa contrapressão dentro do cilindro, ele suprime efetivamente as flutuações de velocidade causadas por mudanças de carga (a faixa de flutuação pode ser controlada em ±5%), tornando-o mais adequado para cenários com altos requisitos de estabilidade de velocidade (por exemplo, alinhamento de peças em montagem de precisão). Durante o ajuste real, deve-se prestar atenção à posição de instalação da válvula borboleta de escape: para cilindros de dupla ação, as válvulas borboleta devem ser instaladas nas portas de exaustão da câmara sem haste e da câmara da haste para ajustar independentemente as velocidades de extensão e retração.
Além disso, a velocidade do cilindro também é afetada pela vazão do suprimento de ar e pelo diâmetro da tubulação. Quando o comprimento da tubulação excede 10 m, o diâmetro da tubulação deve ser aumentado adequadamente (por exemplo, de 8 mm para 10 mm) para evitar redução de velocidade devido à vazão insuficiente. Se for necessário movimento de velocidade ultra-alta (>1m/s), uma válvula solenóide de grande fluxo (diâmetro do furo ≥15mm) deve ser selecionada, combinada com uma tubulação curta (≤5m) para reduzir a resistência ao fluxo de gás.
5. Correspondência de acessórios: garantindo uma operação suave do sistema
A seleção racional de acessórios afeta diretamente a estabilidade operacional e a vida útil do cilindro, e os principais acessórios, como tubulações, válvulas solenóides e conectores, devem ser considerados um por um:
Para tubulações, o material deve ser selecionado com base na pressão de trabalho e na temperatura ambiente: Tubulações de poliuretano podem ser usadas para cenários de temperatura normal e baixa pressão (pressão ≤1MPa, temperatura -5°C a 60°C) devido à sua boa flexibilidade e peso leve, tornando-as adequadas para cenários de movimento com flexão frequente (por exemplo, cilindros nas extremidades dos braços robóticos). Tubulações de nylon devem ser usadas para cenários de temperatura média (temperatura -20°C a 120°C) devido à sua melhor resistência ao envelhecimento. As tubulações de politetrafluoroetileno são adequadas para ambientes corrosivos, pois podem suportar ácidos e álcalis fortes. O diâmetro da tubulação deve corresponder à interface do cilindro; especificações comuns de interface de cilindro incluem G1/8, G1/4 e G3/8, correspondendo a diâmetros de tubulação de 6 mm, 8 mm e 10 mm, respectivamente. Usar um diâmetro de tubulação subdimensionado resultará em vazão insuficiente e velocidade reduzida do cilindro.
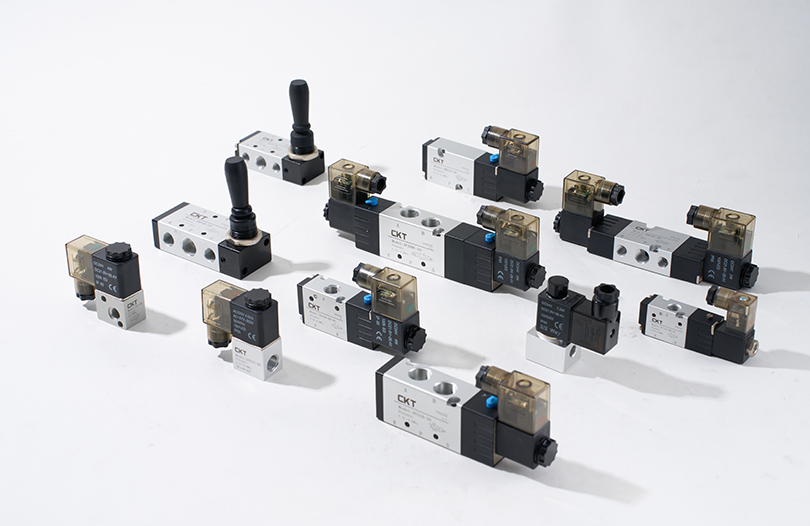
As válvulas solenóides são componentes essenciais para controlar o movimento do cilindro e devem ser selecionadas com base no tipo de cilindro e nos requisitos de movimento: Os cilindros de ação simples requerem válvulas solenóides de 2/3 vias (controlando a entrada e a exaustão de ar), enquanto os cilindros de dupla ação requerem válvulas solenóides de 5/2 vias (controlando a entrada e a exaustão de ar para as câmaras sem haste e com haste). A especificação de tensão da válvula solenóide deve corresponder à fonte de alimentação do equipamento (especificações comuns incluem DC24V e AC220V) e o tempo de resposta deve ser ≤10ms para atender aos requisitos de movimento de alta frequência. Além disso, em ambientes empoeirados ou úmidos, devem ser selecionadas válvulas solenóides com nível de proteção IP65 ou superior para evitar danos aos componentes internos.
Os conectores são usados para conectar tubulações a cilindros e válvulas solenóides, e devem ser selecionados modelos que correspondam ao diâmetro da tubulação e às especificações de interface: Conexões de conexão rápida permitem fácil instalação e são adequadas para cenários que exigem desmontagem frequente (por exemplo, fases de comissionamento de equipamentos). As conexões de compressão oferecem melhor desempenho de vedação e são adequadas para cenários que exigem operação estável a longo prazo (por exemplo, equipamentos de linha de produção). Em ambientes com grandes vibrações (por exemplo, máquinas-ferramentas), devem ser usados conectores com porcas de travamento para evitar afrouxamentos e vazamentos.
4. Dicas de manutenção: como prolongar a vida útil dos cilindros pneumáticos?
A manutenção científica pode melhorar significativamente a confiabilidade do cilindro e reduzir a incidência de falhas. O núcleo reside em quatro aspectos principais: purificação do fornecimento de ar, proteção de vedação, inspeção regular e diagnóstico de falhas. Abaixo estão métodos práticos detalhados:
1. Purificação do suprimento de ar: reduzindo o desgaste interno
Umidade, óleo e impurezas no ar comprimido são as principais causas do desgaste interno dos cilindros e do envelhecimento das vedações. É necessário um sistema de purificação de três estágios para obter uma filtragem eficiente:
Filtração primária (pré-filtração): Um filtro de linha principal é instalado na saída do compressor de ar com uma precisão de filtração de 5-10μm, usado principalmente para remover grandes impurezas particuladas (por exemplo, ferrugem, poeira) do ar e separar parte da água líquida e do óleo. A válvula de drenagem deve ser aberta regularmente (a cada 1-2 semanas) para drenar a água. Em ambientes com alta umidade (por exemplo, estações chuvosas nas regiões do sul), a frequência de drenagem deve ser aumentada (1-2 vezes por dia) para evitar o acúmulo de água dentro do filtro.
Filtragem secundária (filtração de precisão): Um filtro de precisão é instalado no circuito de fornecimento de ar do cilindro com uma precisão de filtração de 1-5μm para remover ainda mais impurezas finas e névoa de óleo. O elemento filtrante do filtro de precisão deve ser substituído regularmente (a cada 3-6 meses). Em ambientes empoeirados (por exemplo, oficinas de processamento de minério), o ciclo de substituição deve ser reduzido (a cada 1-2 meses). Ao substituir, o fornecimento de ar deve ser desligado primeiro e a pressão dentro do filtro deve ser aliviada para evitar a entrada de impurezas no circuito a jusante.
Filtragem terciária (tratamento de névoa de óleo): Para cilindros de lubrificação isentos de óleo (usados em alguns equipamentos da indústria alimentícia e farmacêutica), um separador de névoa de óleo deve ser instalado após o filtro de precisão com uma precisão de filtração de 0,01 μm para remover vestígios de névoa de óleo do ar, garantindo que o teor de óleo do ar que entra no cilindro seja ≤0,01mg/m³. O elemento filtrante do separador de névoa de óleo deve ser substituído a cada 6-12 meses e um manômetro diferencial deve ser usado para monitorar o status de entupimento do elemento filtrante. Se a pressão diferencial exceder 0,1 MPa, o elemento filtrante deverá ser substituído imediatamente.
Além disso, a pressão da válvula redutora de pressão deve ser ajustada de forma estável dentro da faixa de pressão nominal de trabalho do cilindro (geralmente 0,4-0,6 MPa) para evitar danos às vedações causadas pela operação com sobrepressão. Se o equipamento ficar parado por muito tempo (mais de 1 mês), o fornecimento de ar deve ser desligado e o ar comprimido dentro do cilindro deve ser aliviado para evitar corrosão interna.
2. Proteção de vedação: bloqueio de riscos externos
As vedações são componentes essenciais para evitar vazamentos de gás e garantir o funcionamento normal do cilindro. Devem ser tomadas medidas de proteção específicas com base no cenário de aplicação:
Inspeção diária: A superfície da haste do cilindro deve ser inspecionada semanalmente quanto a arranhões ou corrosão. Se forem encontrados pontos de ferrugem ou arranhões na superfície da haste do pistão, eles devem ser polidos suavemente com lixa fina (grão 800-1000) imediatamente e, em seguida, deve ser aplicada graxa especial (por exemplo, graxa à base de lítio) para evitar danos às vedações. Ao mesmo tempo, verifique se há vazamento na conexão entre a tampa do cilindro e o cilindro. Se for encontrado vazamento, aperte os parafusos de conexão (o torque deve estar de acordo com os requisitos do manual do cilindro para evitar deformação do cilindro causada por aperto excessivo). Se o vazamento persistir após o aperto, substitua a junta da tampa da extremidade.
Substituição da vedação: Quando o cilindro apresentar vazamento aumentado (excedendo 10mL/min), velocidade de movimento significativamente reduzida ou travamento da haste do pistão, as vedações deverão ser substituídas imediatamente. Antes da substituição, o cilindro deve ser desmontado e componentes como o cilindro e o pistão devem ser limpos (limpos com etanol anidro ou querosene; solventes corrosivos devem ser evitados). Ao substituir, devem ser selecionadas vedações consistentes com o modelo original (deve-se prestar atenção à correspondência do material, por exemplo, vedações de borracha fluorada para cenários de alta temperatura) e uma pequena quantidade de graxa deve ser aplicada na superfície da vedação durante a instalação para reduzir a resistência da instalação e evitar danos à vedação.
Proteção contra poeira: Em ambientes empoeirados (por exemplo, oficinas de marcenaria, fábricas de processamento de cimento), uma cobertura contra poeira (por exemplo, cobertura contra poeira telescópica, cobertura contra poeira dobrável) deve ser instalada na extremidade estendida da haste do pistão do cilindro para evitar que poeira entre no interior do cilindro. A proteção contra poeira deve ser inspecionada regularmente (a cada 2-4 semanas); se for encontrado dano, ele deverá ser substituído imediatamente para evitar que poeira entre no cilindro através da haste do pistão e agrave o desgaste interno.
3. Inspeção regular: solução de problemas oportuna
A inspeção regular é um meio importante de prevenir falhas nos cilindros. Devem ser estabelecidos sistemas de inspeção mensais, trimestrais e anuais, com itens e padrões de inspeção claros:
Inspeção mensal: Concentre-se na verificação do status operacional do cilindro, incluindo se o movimento é suave, se há ruído anormal (por exemplo, som de vazamento "assobio", som de colisão mecânica "estalo") e se a haste do pistão se move suavemente (sem emperramento ou deflexão). Ao mesmo tempo, verifique a precisão da detecção da chave magnética empurrando manualmente o pistão e observando se a chave magnética pode detectar com precisão a posição do pistão. Se ocorrer falha na detecção, ajuste a posição de instalação da chave magnética ou substitua a chave.
Inspeção trimestral: Desmonte e inspecione os principais componentes do cilindro, incluindo o pistão, a haste do pistão e o anel guia. Verifique se há desgaste na superfície do pistão (o pistão deve ser substituído se o desgaste exceder 0,1 mm), o erro de retilineidade da haste do pistão (a haste do pistão deve ser calibrada ou substituída se o erro exceder 0,1 mm/m) e o desgaste do anel guia (o anel guia deve ser substituído se a folga exceder 0,2 mm). Além disso, verifique a rugosidade da superfície da parede interna do cilindro; se forem encontrados arranhões óbvios ou ferrugem, o cilindro deve ser reparado com ferramentas de brunimento ou substituído.
Inspeção anual: Teste o desempenho geral do cilindro, incluindo teste de força de impulso/tração (meça a força de saída real com um dinamômetro; se o desvio do valor nominal exceder 10%, investigue a causa, como desgaste da vedação ou pressão de fornecimento de ar insuficiente), teste de vazamento (meça o vazamento do cilindro na pressão nominal; substitua as vedações se o vazamento exceder o valor padrão) e teste de vida útil (simule condições reais de trabalho e opere continuamente por mais de 100.000 ciclos para observar se o cilindro tem falhas). Ao mesmo tempo, aperte totalmente os parafusos de conexão e conectores do cilindro para evitar afrouxamentos causados por vibrações prolongadas.
4. Diagnóstico de falhas: localização e resolução rápida
Quando um cilindro falha, a solução de problemas deve seguir o princípio de "externo primeiro, interno segundo; simples primeiro, complexo segundo". Abaixo estão as falhas comuns e suas soluções:
Falha 1: O cilindro se move lentamente ou não se move
Possíveis causas: ① Pressão de fornecimento de ar insuficiente (ajuste inadequado da válvula redutora de pressão ou falha do compressor de ar); ② Tubulação bloqueada ou subdimensionada (tubulação bloqueada por impurezas ou diâmetro da tubulação que não atende aos requisitos); ③ Falha da válvula solenóide (queima da bobina ou bloqueio do núcleo da válvula); ④ Vedações envelhecidas (vazamento causado por vedações de pistão desgastadas).
Soluções: ① Verifique a pressão de alimentação de ar, ajuste a válvula redutora de pressão para a pressão nominal e repare ou substitua o compressor de ar se ele falhar; ② Desmonte a tubulação e sopre a parte bloqueada com ar comprimido; substituir a tubulação por um diâmetro maior se o diâmetro da tubulação for insuficiente; ③ Verifique a tensão da bobina da válvula solenóide, substitua a bobina se estiver queimada e desmonte e limpe o núcleo da válvula se estiver emperrado; ④ Desmonte o cilindro e substitua as vedações antigas.
Falha 2: Vazamento grave no cilindro
Possíveis causas: ① Junta da tampa danificada (parafusos soltos ou junta envelhecida); ② Vedações da haste do pistão desgastadas (superfície da haste do pistão arranhada ou vedações envelhecidas); ③ Cilindro e vedações do pistão danificados (pistão desgastado ou vedações envelhecidas); ④ Conectores soltos (conexões frouxas causadas por vibração).
Soluções: ① Aperte os parafusos da tampa e substitua a junta se estiver envelhecida; ② Repare a superfície arranhada da haste do pistão e substitua as vedações da haste do pistão; ③ Substitua o pistão e as vedações do pistão; ④ Aperte os conectores e substitua-os se estiverem danificados.
Falha 3: Ruído anormal durante a operação do cilindro
Possíveis causas: ① Deflexão da haste do pistão (instalação inadequada ou anel guia desgastado); ② Sistema de amortecimento com falha (ajuste incorreto dos parafusos do amortecedor ou vedações do amortecedor desgastadas); ③ Impurezas dentro do cilindro (impurezas que entram no cilindro devido à purificação inadequada do suprimento de ar); ④ Impacto na comutação da válvula solenóide (velocidade de resposta rápida da válvula solenóide ou sem dispositivo de amortecimento).
Soluções: ① Corrija a posição de instalação do cilindro e substitua o anel guia desgastado; ② Reajuste os parafusos do amortecedor e substitua as vedações do amortecedor se estiverem gastas; ③ Limpe o cilindro do cilindro e melhore a purificação do suprimento de ar; ④ Instale uma válvula borboleta na saída da válvula solenóide para reduzir a taxa de fluxo de gás ou selecione uma válvula solenóide com função de buffer.
Falha 4: Falha na detecção do interruptor magnético
Possíveis causas: ① Posição inadequada de instalação da chave magnética (não alinhada com o anel magnético do pistão); ② Desmagnetização do anel magnético (força magnética do anel magnético reduzida devido ao start-stop de alta frequência ou ambiente de alta temperatura); ③ Falha do interruptor magnético (queima da bobina ou dano ao componente de detecção); ④ Fatores de interferência (forte campo magnético ou interferência de equipamento de alta frequência próximo).
Soluções: ① Ajuste a posição de instalação da chave magnética para garantir o alinhamento com o anel magnético; ② Substitua o anel magnético desmagnetizado; ③ Substitua a chave magnética; ④ Mantenha-se afastado de campos magnéticos fortes ou equipamentos de alta frequência, ou selecione uma chave magnética anti-interferência.
V. Análise aprofundada de cenários de aplicação comuns: soluções práticas baseadas nas condições de trabalho
A aplicação de cilindros pneumáticos em diversas indústrias requer um projeto otimizado com base em condições específicas de trabalho. A seleção, instalação, comissionamento e configurações de parâmetros dos cilindros variam significativamente entre os cenários. Abaixo está uma tabela resumida dos principais parâmetros de aplicação para quatro indústrias típicas, seguida de soluções práticas detalhadas:
| Campo da Indústria | Requisito Básico | Tipo de cilindro recomendado | Requisitos de parâmetros principais | Instalação e Manutenção |
| Fabricação Eletrônica | Alta precisão e baixa vibração | Cilindros de sala limpa guiados em miniatura | Diâmetro 12-25 mm, Precisão de repetição ± 0,02 mm, Limpeza ISO Classe 5 | Instalar: calibração de paralelismo a laser (≤0,01 mm/m), tubulação de PTFE Manutenção: Limpeza mensal da superfície, verificação trimestral da vedação |
| Fabricação Automotiva | Vida útil longa e de alta carga | Rotativo de cremalheira e pinhão para serviços pesados | Furo 80-125mm, Torque ≥50N·m, Resistência ≥800MPa | Instale: Conexão do pino-guia (folga ≤0,03 mm), Guias reforçadas Manter: Lubrificação da haste por turno, Limpeza semanal do amortecedor |
| Embalagem de alimentos | Limpeza fácil e livre de poluição | Aço inoxidável, revestido antiaderente | Corpo SUS316L, Ra ≤0,8μm, selos FDA | Instalar: Longe do caminho do produto, tubulação de qualidade alimentar (substituição trimestral) Manter: Teste microbiano mensal, verificação de conformidade semestral |
| Logística e Armazenagem | Alta velocidade e alta confiabilidade | Cilindros finos e de alta velocidade | Diâmetro do furo 32-63 mm, velocidade 30-50 ciclos/min, resistência à fadiga ≥1 milhão de ciclos | Instalar: Juntas flutuantes (±3°), Válvulas de exaustão rápida Manutenção: Verificação mensal do desgaste da linha, otimização trimestral do tempo |
1. Indústria de manufatura eletrônica: controle preciso para cenários de montagem de precisão
Em cenários de precisão, como soldagem de placas-mãe de telefones celulares e embalagem de chips, os cilindros precisam atingir posicionamento em nível de mícron e movimento estável, com os requisitos principais de "alta precisão e baixa vibração":
Adaptação de seleção: Priorize cilindros guiados em miniatura (por exemplo, diâmetro interno de 12 mm a 25 mm) com uma estrutura de eixo de guia dupla, alcançando uma precisão de posicionamento repetido de ± 0,02 mm para evitar desvios de posicionamento causados por cargas excêntricas em cilindros de eixo único. Para manuseio de cavacos, cilindros específicos para salas limpas (ISO Classe 5 ou superior) com revestimentos de baixa emissão de partículas devem ser selecionados para evitar a contaminação dos pinos de cavacos por poeira.
Instalação e comissionamento: Durante a instalação, use uma ferramenta de alinhamento a laser para calibrar o paralelismo entre o eixo do cilindro e a bancada (erro ≤0,01 mm/m) para evitar que forças laterais danifiquem os componentes de precisão. Tubulações de PTFE (diâmetro interno 4 mm-6 mm) devem ser usadas para reduzir o impacto da pulsação do fluxo de ar na estabilidade do movimento; entretanto, um regulador de pressão de precisão (precisão ±0,005MPa) deve ser instalado na entrada de ar do cilindro para estabilizar a pressão de trabalho em 0,3-0,4MPa, evitando desvios de soldagem causados por flutuações de pressão.
Otimização de parâmetros: Use o estrangulamento de exaustão para controle de velocidade, ajustando a velocidade para 30-50 mm/s por meio de uma microválvula de aceleração e combinando com almofadas amortecedoras flexíveis (dureza 50-60 Shore A) para evitar o deslocamento de cavacos causado pelo impacto no final do curso. Nas estações de soldagem, um sensor de pressão pode ser instalado na extremidade da haste do cilindro para monitorar a pressão de contato em tempo real (geralmente controlada em 5-10N), e o sistema será desligado imediatamente se a pressão for anormal para proteger o chip contra danos por pressão.
2. Indústria Automotiva: Garantia de Estabilidade para Cenários de Manuseio de Cargas Pesadas
Em cenários como soldagem de carrocerias automotivas e montagem de chassis, os cilindros precisam suportar cargas pesadas (50-200kg) e operar com frequência, com os requisitos principais de "carga alta e longa vida útil":
Adaptação de seleção: Selecione cilindros para serviço pesado (diâmetro do furo 80mm-125mm) com hastes de pistão feitas de aço 45# com cromagem (espessura do revestimento 20-30μm) e uma resistência à compressão de ≥800MPa para evitar flexão da haste do pistão sob cargas pesadas de longo prazo. Para giro da carroceria (por exemplo, giro e manuseio de 90°), os cilindros rotativos de cremalheira e pinhão (torque ≥50N·m) devem ser combinados com freios eletromagnéticos para evitar que a carroceria deslize quando a energia for cortada.
Instalação e comissionamento: Os suportes de instalação devem ser soldados a partir de placas de aço Q235 com espessura ≥10mm para garantir resistência ao suporte de carga; a conexão entre o cilindro e o suporte deve usar parafusos de pino (folga de ajuste ≤0,03 mm) para evitar desvios de movimento causados por parafusos soltos. Nas linhas transportadoras de chassi, os cilindros sem haste devem ser equipados com trilhos-guia reforçados (capacidade de carga ≥300kg) e blocos de limite devem ser instalados em ambas as extremidades dos trilhos-guia para evitar que o controle deslizante impacte a tampa devido ao deslocamento excessivo.
Otimização da Manutenção: Verifique o estado de lubrificação da superfície da haste do pistão a cada turno (8 horas), aplicando graxa para alta temperatura (resistência à temperatura -30°C a 150°C) para reduzir o desgaste; desmonte a tampa da extremidade do cilindro semanalmente para limpar impurezas na câmara do amortecedor e substitua as vedações antigas do amortecedor (geralmente poliuretano) para evitar danos por impacto causados por falha do amortecedor.
3. Indústria de embalagens de alimentos: projeto de conformidade para cenários higiênicos
Em cenários como enchimento de alimentos e selagem de embalagens, os cilindros precisam atender aos padrões de higiene (por exemplo, certificação da FDA), com os requisitos básicos de "limpeza fácil e livre de poluição":
Adaptação de seleção: Selecione cilindros de aço inoxidável (material do cilindro SUS316L) com superfície polida (rugosidade Ra ≤0,8μm) para evitar a adesão de resíduos de alimentos; as vedações devem ser feitas de borracha fluorada de qualidade alimentar (em conformidade com FDA 21 CFR Parte 177) para evitar a liberação de substâncias nocivas. Para recheio de molho, cilindros com revestimento antiaderente (por exemplo, revestimento de Teflon) devem ser selecionados para reduzir resíduos de molho.
Instalação e comissionamento: Os cilindros devem ser instalados longe dos caminhos de transporte de alimentos para evitar a contaminação dos alimentos por vazamento de ar comprimido; as tubulações devem usar tubos de silicone de qualidade alimentar (diâmetro interno de 8 mm a 10 mm), substituídos trimestralmente para evitar a liberação de partículas devido ao envelhecimento. Nos postos de abastecimento devem ser utilizados acessórios de engate rápido para a ligação entre o cilindro e a válvula de enchimento para facilitar a desmontagem e limpeza; após cada limpeza, deve-se usar ar comprimido para secar o interior do cilindro para evitar ferrugem causada pela umidade residual.
Teste de Conformidade: Realizar testes microbianos na superfície do cilindro mensalmente (contagem bacteriana total ≤10UFC/cm²); se o teste falhar, molhe e limpe com desinfetante de qualidade alimentar (por exemplo, solução de hipoclorito de sódio) e depois enxágue com água pura. Confie a uma organização terceirizada a realização de testes de conformidade de materiais semestralmente para garantir a conformidade com os padrões de materiais em contato com alimentos.
4. Setor de Logística e Armazenagem: Operação Eficiente para Cenários de Classificação e Manuseio
Em cenários como classificação expressa e empilhamento em prateleiras, os cilindros precisam atingir movimento de alta frequência (30-50 ciclos por minuto), com os requisitos principais de "alta velocidade e alta confiabilidade":
Adaptação de seleção: Selecione cilindros de alta velocidade (diâmetro interno 32mm-63mm) com pistões feitos de liga leve de alumínio (densidade 2,7g/cm³) para reduzir a força inercial; as vedações devem ser feitas de poliuretano de baixo atrito (coeficiente de atrito ≤0,1) para garantir uma operação suave sob movimento de alta frequência. Para transportadores de classificação, cilindros finos (altura ≤40 mm) devem ser selecionados para economizar espaço de instalação, e válvulas de exaustão rápida devem ser combinadas para reduzir o tempo de exaustão em 50% e melhorar a velocidade de movimento.
Instalação e Comissionamento: A conexão entre o cilindro e o mecanismo de classificação deve utilizar juntas flutuantes para compensar erros de instalação (permitindo desvio angular de ±3°) e evitar emperramento causado por forças laterais; as tubulações devem usar tubos de poliuretano de alta pressão (pressão de trabalho ≤1,2MPa) com resistência à fadiga de ≥1 milhão de ciclos para evitar ruptura devido à flexão de alta frequência. Nas estações de empilhamento, sensores de posição (tempo de resposta ≤1ms) devem ser instalados no cilindro para informar a posição do pistão em tempo real e interagir com o sistema de controle do empilhador para garantir um empilhamento preciso.
Otimização da eficiência: Otimize a sequência de movimento do cilindro por meio da programação do PLC. Por exemplo, em cenários de classificação, abra a entrada de ar do cilindro com 0,1 segundos de antecedência para reduzir o atraso do movimento; ao mesmo tempo, instale válvulas de aceleração do silenciador na porta de exaustão do cilindro para garantir a velocidade enquanto controla o ruído abaixo de 70dB, em conformidade com os padrões de ruído da oficina.
VI. Habilidades de solução de problemas de emergência: métodos práticos para recuperação rápida da produção
Falhas repentinas nos cilindros durante a produção podem causar paralisação da linha de produção. Dominar as habilidades de solução de problemas de emergência pode reduzir significativamente o tempo de diagnóstico e reparo de falhas. Abaixo está uma tabela que resume falhas comuns e soluções correspondentes, seguida de operações detalhadas:
| Tipo de falha | Causas Comuns | Medidas de Tratamento de Emergência | Recomendações de tratamento de acompanhamento | Precauções |
| Vazamento no porto aéreo | Acessórios soltos, tubulações danificadas | Apertar as conexões (15-20N·m) e envolver com fita Teflon; corte tubulações danificadas e reconecte | Substitua tubulações antigas, verifique regularmente o aperto das conexões | Fita de Teflon enrolada na mesma direção da rotação da rosca, profundidade de inserção da tubulação ≥10mm |
| Vazamento na tampa final | Parafusos soltos, vedações danificadas | Aperte os parafusos na diagonal, adicione finas folhas de cobre; aplique selante de alta temperatura (cura em 30 minutos) | Substitua as vedações, verifique o desgaste da ranhura da vedação da camisa do cilindro | O selante deve ser resistente a altas temperaturas, sem fornecimento de ar antes da cura |
| Bloqueio da haste do pistão | Anéis-guia desgastados, eixos-guia tortos | Aplique graxa à base de lítio e empurre repetidamente; endireite levemente os eixos-guia (≤0,1 mm por vez) | Substitua os anéis-guia, substitua os eixos-guia se estiverem muito tortos | Aplique força uniforme durante o endireitamento, evite danos excessivos aos componentes |
| Pistão preso | Impurezas no cilindro do cilindro, vedações deformadas | Limpe o corpo do cilindro com etanol anidro, inverta temporariamente as vedações para uso | Limpe completamente o cilindro do cilindro, substitua as vedações deformadas | Evite solventes corrosivos, seque bem após a limpeza |
| Interrupção do fornecimento de ar | Falha no compressor de ar, tubulações bloqueadas | Mude para compressor de ar de reserva, use ar engarrafado para fornecimento temporário; pipelines de purga reversa | Reparar compressores de ar, substituir tubulações bloqueadas | Pressão do ar engarrafado ajustada para 0,5 MPa, purgue longe do pessoal |
| Falha na válvula solenóide | Núcleo da válvula preso, bobinas queimadas | Limpe o núcleo da válvula e substitua por uma válvula solenóide de reserva; controle via válvula de ar manual | Repare as bobinas das válvulas solenóides, limpe regularmente os núcleos das válvulas | Supervisão de pessoal dedicado durante o controle manual, evitando operação incorreta |
| Mau funcionamento do interruptor magnético | Desmagnetização do anel magnético, falha do interruptor | Anexe folhas magnéticas fortes, instale rolhas mecânicas; Controle de atraso do PLC | Substitua anéis magnéticos e interruptores, calibre posições de detecção | O tempo de atraso corresponde à velocidade real do movimento, evitando ultrapassagens |
1. Falhas de vazamento repentino: vedação temporária e substituição rápida
Quando os cilindros apresentam vazamento na porta de ar (por exemplo, conexões soltas) ou vazamento na tampa da extremidade (por exemplo, vedações danificadas), se as peças não puderem ser substituídas imediatamente devido a restrições de produção, medidas temporárias podem ser tomadas para retomar a produção:
Emergência de vazamento na porta de ar: Se as conexões estiverem soltas, aperte-as com uma chave (torque conforme especificado no manual, geralmente 15-20N·m). Se o vazamento persistir após o aperto, enrole a fita Teflon (3-5 voltas, na mesma direção da rotação da rosca) e reaperte. Se as tubulações estiverem danificadas, use acessórios de conexão rápida para cortar a seção danificada e reconecte a tubulação (garanta uma profundidade de inserção ≥10 mm) para restaurar temporariamente o suprimento de ar; substitua todo o pipeline durante interrupções de produção.
Emergência de vazamento da tampa final: Se os parafusos da tampa final estiverem soltos, use uma chave de torque para apertá-los em uma sequência diagonal (desvio de torque ≤5%). Se o vazamento persistir, coloque uma folha fina de cobre (espessura de 0,1-0,2 mm) entre a tampa da extremidade e o corpo do cilindro para melhorar a vedação. Se as vedações estiverem danificadas e não houver peças sobressalentes disponíveis, aplique selante de alta temperatura (por exemplo, selante de silicone) na ranhura da vedação e retome o uso temporariamente após a cura do selante (aproximadamente 30 minutos); substitua as vedações imediatamente durante os intervalos de produção.
2. Falhas de bloqueio de movimento: lubrificação temporária e limpeza de impurezas
Quando os cilindros apresentam emperramento da haste do pistão (por exemplo, anéis-guia desgastados) ou emperramento do pistão (por exemplo, impurezas no corpo do cilindro), o tratamento temporário pode restaurar o movimento e evitar tempo de inatividade prolongado da linha de produção:
Emergência de travamento da haste do pistão: Primeiro, desligue o suprimento de ar e empurre a haste do pistão manualmente. Se sentir resistência significativa, aplique uma pequena quantidade de graxa lubrificante (por exemplo, graxa à base de lítio) na superfície da haste do pistão e empurre a haste do pistão repetidamente (10 a 20 vezes) para lubrificar os anéis-guia. Se o travamento persistir, verifique se o eixo guia está empenado; se estiver ligeiramente dobrado, use uma ferramenta de endireitamento para endireitá-lo lentamente (≤0,1 mm por ajuste) para restaurar temporariamente o movimento e substitua o eixo guia posteriormente.
Emergência de travamento do pistão: Desligue o suprimento de ar, desmonte a tampa da extremidade do cilindro e inspecione a parede interna do cilindro com uma lanterna. Se forem encontradas impurezas (por exemplo, aparas de metal), limpe a parede interna com um pano macio umedecido em etanol anidro (evite riscar o corpo do cilindro). Ao mesmo tempo, verifique se as vedações do pistão estão danificadas; se as vedações estiverem deformadas, elas podem ser revertidas temporariamente (apenas para uso de emergência; o uso a longo prazo requer substituição) e, em seguida, remontar o cilindro para retomar a produção temporariamente.
3. Falhas sem movimento: diagnóstico rápido e soluções alternativas
Quando os cilindros não conseguem se mover totalmente (por exemplo, falha da válvula solenóide ou interrupção do fornecimento de ar), localize rapidamente o ponto de falha. Se a reparação imediata não for possível, soluções alternativas podem ser utilizadas para manter a produção:
Emergência de interrupção do fornecimento de ar: Verifique se o compressor de ar está desligado. Se o compressor de ar falhar, mude para um compressor de ar de reserva (se disponível) ou use ar comprimido engarrafado (pressão ajustada para 0,5 MPa) para fornecimento temporário. Se as tubulações estiverem bloqueadas, purgue-as na direção inversa (da extremidade do cilindro até a extremidade da válvula solenoide) com ar comprimido para limpar o bloqueio e restaurar o fluxo de ar.
Emergência de falha da válvula solenóide: Desmonte a válvula solenóide e verifique se o núcleo da válvula está preso. Se estiver preso, limpe o núcleo da válvula com etanol anidro (evite solventes corrosivos); se a válvula ainda falhar após a reinstalação, substitua-a temporariamente por uma válvula solenóide de reserva (garanta tensão e diâmetro do furo consistentes). Se nenhuma válvula solenóide de reserva estiver disponível, para cilindros de dupla ação, opere manualmente uma válvula de ar (por exemplo, válvula esférica) para controlar a entrada e a exaustão de ar, mantendo temporariamente o movimento básico até que a falha seja resolvida.
4. Emergência de mau funcionamento do interruptor magnético: detecção temporária e posicionamento alternativo
Quando os interruptores magnéticos não conseguem detectar a posição do pistão (por exemplo, desmagnetização do anel magnético ou falha do interruptor), métodos de detecção temporários podem ser usados para garantir a segurança da produção:
Emergência de desmagnetização do anel magnético: Anexe uma folha magnética forte (por exemplo, folha magnética de neodímio-ferro-boro) à posição correspondente ao pistão para aumentar a força do campo magnético e restaurar temporariamente a função de detecção da chave magnética. Se a folha magnética for ineficaz, instale um batente mecânico no final do curso do cilindro e acione uma chave fim de curso através do batente para substituir a chave magnética para detecção de posição, evitando o impacto do deslocamento excessivo do pistão.
Emergência de falha do interruptor: Substitua por um interruptor magnético de reserva (garanta um modelo consistente). Se nenhuma chave de backup estiver disponível, configure o controle de atraso através do programa PLC (defina os atrasos com base no tempo de movimento do cilindro, por exemplo, 1 segundo para extensão, 0,8 segundos para retração) para substituir temporariamente a detecção de posição. Ao mesmo tempo, providencie pessoal para monitorar no local para evitar danos ao equipamento causados por movimentos anormais.
VII. Equívocos comuns na instalação e comissionamento de cilindros pneumáticos: perigos e métodos de prevenção
A operação inadequada durante a instalação e comissionamento do cilindro pode levar à redução da vida útil, falhas operacionais frequentes e até mesmo riscos à segurança do equipamento. Abaixo estão seis equívocos comuns, analisados com casos práticos para destacar os perigos, e são fornecidas soluções práticas para evitá-los:
1. Ignorando a coaxialidade durante a instalação, alinhamento forçado causando danos à carga excêntrica
Equívoco comum: Durante a instalação do cilindro, a coaxialidade entre a haste do pistão e a carga não é calibrada; o cilindro é fixado diretamente com parafusos ou, devido à precisão insuficiente do suporte do equipamento, o eixo do cilindro se desvia da direção do movimento da carga (excedendo 0,5 mm/m). Por exemplo, em uma fábrica de eletrônicos, o desvio de soldagem do suporte causou um erro de coaxialidade de 1,2 mm/m durante a instalação de um cilindro para manuseio de cavacos. Após 1 semana de operação, a haste do pistão estava significativamente dobrada e as vedações estavam desgastadas e vazando.
Análise de perigo: O desvio de coaxialidade faz com que o cilindro suporte forças laterais, aumentando o atrito entre a haste do pistão e o anel guia. As vedações são comprimidas de forma desigual, levando a um aumento de 3 a 5 vezes no vazamento em comparação com condições normais. Em casos graves, a haste do pistão pode entortar e o cilindro pode ser arranhado, reduzindo a vida útil para 1/3 do nível normal.
Métodos de prevenção:
Antes da instalação, use um detector de coaxialidade a laser para calibrar o eixo do cilindro e a direção do movimento da carga, garantindo um desvio ≤0,1 mm/m. Se a precisão do suporte do equipamento for insuficiente, adicione calços de ajuste (espessura 0,1-0,5 mm) entre o cilindro e o suporte e ajuste gradualmente até coaxial.
Para cilindros de curso longo (>500 mm), instale um rolamento guia na extremidade da haste do pistão para distribuir as forças laterais. Se a carga apresentar leve oscilação, selecione um método de montagem em munhão com rolamentos autocompensadores, que permite uma compensação angular de ±5°.
2. Seleção aleatória de tubulações, diâmetros incompatíveis que afetam o desempenho do movimento
Equívoco comum: Supõe-se que as tubulações servem apenas para fornecimento de ar, portanto, tubulações com diâmetros subdimensionados ou materiais inadequados são selecionadas aleatoriamente. Por exemplo, uma fábrica de peças automotivas substituiu a tubulação de 10 mm de um cilindro com diâmetro interno de 80 mm por uma de 6 mm, resultando na queda da velocidade de extensão do cilindro de 200 mm/s para 80 mm/s, o que não atendeu ao ciclo de produção. Outra fábrica utilizou tubulações comuns de poliuretano em um ambiente de alta temperatura (150 ℃), e as tubulações amoleceram e romperam após 3 horas, causando interrupção do fornecimento de ar.
Análise de perigo: Diâmetros subdimensionados da tubulação levam a fluxo de ar insuficiente, reduzindo a velocidade de movimento do cilindro (para cada redução de 1 mm no diâmetro, a velocidade diminui em aproximadamente 20%-30%). Ao mesmo tempo, aumenta a resistência ao fluxo de ar, expandindo a diferença de pressão entre as duas extremidades do cilindro e causando bloqueio de movimento. Materiais inadequados aceleram o envelhecimento e a ruptura das tubulações e podem até liberar substâncias nocivas para poluir o meio ambiente (por exemplo, tubulações de borracha comuns liberam plastificantes em oficinas de alimentos).
Métodos de prevenção:
Determine o diâmetro da tubulação com base no diâmetro do furo do cilindro e nos requisitos de velocidade de movimento, consultando a fórmula: Diâmetro da tubulação (mm) ≈ Diâmetro do furo do cilindro (mm) × 0,12 (por exemplo, um diâmetro do furo de 80 mm corresponde a um diâmetro da tubulação de 10 mm). Se for necessária alta velocidade (>300 mm/s), o diâmetro pode ser aumentado adequadamente (por exemplo, um cilindro com diâmetro interno de 80 mm usa uma tubulação de 12 mm).
Selecione os materiais da tubulação de acordo com a temperatura ambiente: tubulações de poliuretano para temperatura normal (-10 ℃ a 60 ℃), tubulações de náilon para temperatura média (-20 ℃ a 120 ℃), tubulações de politetrafluoroetileno para alta temperatura (-30 ℃ a 200 ℃) e tubos corrugados de aço inoxidável para ambientes corrosivos.
3. Ajuste cego de pressão, operação com sobrepressão ou pressão insuficiente
Equívoco comum: Durante o comissionamento, a pressão de alimentação de ar é ajustada acima da pressão nominal do cilindro (por exemplo, ajustando de 0,6 MPa a 0,8 MPa) em busca da velocidade de movimento; ou a pressão é reduzida abaixo de 0,2 MPa para "economia de energia", resultando na incapacidade de empurrar a carga. Por exemplo, uma linha de classificação logística ajustou a pressão do cilindro para 0,9 MPa e, após 1 mês, foi encontrada deformação plástica na parede interna do cilindro, com as vedações falhando completamente. Outra fábrica reduziu a pressão para 0,15 MPa, fazendo com que o cilindro não conseguisse empurrar uma carga de 20 kg e o classificador desligasse frequentemente.
Análise de perigo: A operação de sobrepressão faz com que a pressão interna do cilindro exceda o limite de rolamento do projeto, levando à expansão e deformação do cilindro do cilindro, danos à ranhura da vedação da tampa e um aumento acentuado no vazamento. Ao mesmo tempo, a haste do pistão suporta impulso excessivo; se a carga estiver presa, a haste do pistão poderá quebrar. Pressão insuficiente faz com que a força de saída do cilindro não atenda aos requisitos de carga, causando estagnação do movimento ou até mesmo "rastejamento" (velocidade irregular), o que afeta a precisão da produção.
Métodos de prevenção:
Antes do comissionamento, consulte o manual do cilindro para confirmar a faixa de pressão nominal de trabalho (geralmente 0,4-0,6MPa) e defina a pressão para 80%-90% do valor nominal por meio de um regulador de pressão de precisão (por exemplo, configurando 0,5MPa para 0,6MPa nominal). Isso garante força de saída suficiente, evitando danos por sobrepressão.
Se for necessário ajuste de pressão, ele deverá ser combinado com o cálculo de carga: Determine a pressão mínima efetiva (a pressão mais baixa que pode empurrar a carga e garantir movimento estável) por meio de testes reais e adicione uma margem de 10% a 15% com base nisso para definir a pressão final. Por exemplo, se a pressão mínima eficaz para empurrar uma carga horizontal de 20 kg for testada como 0,3 MPa, a pressão final será definida como 0,33-0,35 MPa.
4. Ajuste inadequado do buffer, impacto no final do curso ou buffer excessivo
Equívoco comum: Durante o ajuste do buffer, o parafuso do buffer está totalmente fechado (sem buffer) ou apertado ao máximo (buffer excessivo). Por exemplo, uma fábrica de eletrônicos desligou o amortecedor ao comissionar um cilindro de montagem de chips, resultando em uma força de impacto no final do curso de 50N na haste do pistão, e os chips frequentemente quebravam. Outra fábrica apertou o amortecedor ao máximo, prolongando o tempo de extensão do cilindro de 0,5 segundos para 2 segundos, o que afetou a eficiência da montagem.
Análise de perigo: A falta de amortecimento faz com que o cilindro atinja a tampa da extremidade em alta velocidade no final do curso, com uma força de impacto 5 a 8 vezes maior que o normal. Isto não só danifica os componentes internos (por exemplo, vedações de amortecimento, tampas de extremidade), mas também transmite vibração ao corpo do equipamento, afetando a precisão dos componentes de precisão circundantes (por exemplo, sensores, servomotores). O amortecimento excessivo bloqueia a descarga de ar da câmara de amortecimento, reduzindo significativamente a velocidade de movimento do cilindro e até causando “estagnação”, o que impede a conclusão do movimento pretendido.
Métodos de prevenção:
Durante o ajuste inicial, aperte o parafuso amortecedor ao máximo e depois afrouxe-o 1,5-2 voltas; neste ponto, a força amortecedora é moderada. Em seguida, empurre a haste do pistão manualmente para sentir o impacto no final do curso. Se o impacto for óbvio, aperte o parafuso amortecedor gradualmente (1/4 de volta de cada vez) até que o impacto desapareça e o movimento seja suave.
Para cilindros de alta velocidade (velocidade >500mm/s) ou cilindros de carga pesada (carga >100kg), um amortecedor hidráulico externo deve ser usado. Ao ajustar o botão de amortecimento do amortecedor, a velocidade do cilindro no final do curso pode ser reduzida de 500 mm/s para menos de 50 mm/s, e a força de impacto pode ser controlada dentro de 10N.
5. Desvio da posição de instalação do interruptor magnético, falha de detecção
Equívoco comum: Ao instalar interruptores magnéticos, a posição é avaliada apenas a olho nu, sem ajuste de acordo com o curso real do pistão, ou a folga com a parede do cilindro excede 5 mm. Por exemplo, uma fábrica de embalagens instalou a chave magnética no meio do curso do cilindro, mas o pistão real não conseguiu atingir essa posição devido à resistência da carga, fazendo com que a chave nunca recebesse um sinal. Outra fábrica tinha uma folga de 8 mm durante a instalação, e o interruptor frequentemente apresentava "detecção falsa" (disparando um sinal quando não havia pistão).
Análise de perigo: O desvio da posição do interruptor magnético impede a detecção precisa do movimento do cilindro e o sistema de controle do equipamento não consegue determinar se o cilindro está no lugar. Isto pode levar a um “funcionamento incorreto” (por exemplo, mover a peça de trabalho sem fixá-la) ou ao “desligamento” (o cilindro está no lugar, mas o interruptor não consegue detectá-lo), reduzindo a eficiência da produção em mais de 30%. Intervalos excessivos reduzem a intensidade do campo magnético recebido pelo switch, diminuindo a sensibilidade de detecção e resultando em uma taxa de detecção falsa de até 20%, o que afeta seriamente a estabilidade do equipamento.
Métodos de prevenção:
Antes da instalação, empurre o pistão manualmente para a posição que precisa ser detectada (por exemplo, extremidade de extensão, extremidade de retração), marque a posição correspondente na parede externa do cilindro e, em seguida, instale a chave magnética firmemente contra a posição marcada, garantindo uma folga de ≤1 mm entre a chave e a parede do cilindro.
Após a instalação, realize um teste dinâmico: opere o cilindro continuamente por 100 ciclos e observe se o interruptor dispara com precisão a cada vez. Se ocorrer falta de detecção, ajuste a posição da chave (movendo 0,5 mm de cada vez) até que a detecção fique estável. Se ainda ocorrer detecção de falta, verifique se o anel magnético do pistão está desmagnetizado e substitua-o se necessário.
6. Ignorando o teste de retenção de pressão após o comissionamento, ignorando vazamento potencial
Equívoco comum: Após o comissionamento do cilindro, o cilindro é colocado em uso desde que o movimento seja normal e nenhum teste de retenção de pressão seja realizado, resultando em vazamento potencial não detectado. Por exemplo, uma fábrica farmacêutica não realizou um teste de retenção de pressão após o comissionamento de um cilindro de enchimento; após 3 dias, foi encontrado um leve vazamento na tampa e o ar comprimido se misturou ao medicamento líquido, fazendo com que todo o lote de produtos fosse descartado. Outra fábrica tinha vazamento oculto em um cilindro sem haste, consumindo 20% mais ar comprimido em 1 mês e aumentando os custos de energia.
Análise de perigo: O vazamento potencial (vazamento <5mL/min) é difícil de detectar em um curto período, mas a operação a longo prazo desperdiça o suprimento de ar (cada cilindro com vazamento consome aproximadamente 500m³ de ar comprimido anualmente). Ao mesmo tempo, polui o meio ambiente (por exemplo, o vazamento de ar nas indústrias alimentícia e farmacêutica contamina os produtos). Se o vazamento ocorrer próximo a componentes elétricos, também poderá causar curtos-circuitos elétricos e acidentes de segurança.
Métodos de prevenção:
Após o comissionamento, realize um teste de retenção de pressão: feche a válvula de entrada de ar do cilindro, mantenha a pressão interna em 80% da pressão nominal, aplique água com sabão em todas as partes vedadas do cilindro (tampas, portas de ar, conectores) e observe por 10 minutos. Se não aparecerem bolhas, não há vazamento; se aparecerem bolhas, marque a posição do vazamento e repare-o.
Para cilindros em posições chave (por exemplo, enchimento asséptico, montagem de precisão), um teste de retenção de pressão deve ser realizado mensalmente; para cilindros em posições normais, o teste deverá ser realizado trimestralmente. Estabeleça registros de teste para identificar e lidar prontamente com possíveis problemas de vazamento.