

O que torna os cilindros industriais especializados essenciais na automação moderna
Cilindros industriais especializados são a espinha dorsal dos sistemas de automação contemporâneos. Sem um cilindro devidamente compatível - seja um cilindro padrão cilindro de ar ou um atuador linear personalizado — as linhas de produção automatizadas não conseguem atingir os tempos de ciclo, a precisão ou as capacidades de carga que a fabricação moderna exige. A resposta curta: o cilindro certo determina diretamente o rendimento, a repetibilidade e o tempo total de atividade do sistema. Todos os outros componentes de uma célula de automação pneumática ou eletromecânica dependem do desempenho do cilindro dentro das especificações, em cada ciclo, durante milhões de cursos.
A automação industrial mudou dramaticamente nas últimas duas décadas. Enquanto um cilindro pneumático genérico e pronto para uso antes realizava a maioria das tarefas de seleção e colocação ou fixação, os sistemas atuais exigem cilindros projetados para diâmetros específicos, comprimentos de curso, configurações de montagem, pressões operacionais e condições ambientais. Um cilindro incompatível em até 10% no diâmetro do furo pode reduzir a produção de força o suficiente para causar falhas intermitentes que custam milhares de dólares por hora em tempo de inatividade não planejado.
Este artigo aborda como selecionar, especificar e integrar cilindros industriais especializados em sistemas de automação — com atenção às variáveis de engenharia que mais importam em aplicações reais.
Principais tipos de cilindros industriais usados em sistemas de automação
Nem todos os cilindros são intercambiáveis. Os engenheiros de automação devem compreender as diferenças funcionais entre as famílias de cilindros primários antes de especificar componentes para uma nova célula ou projeto de modernização.
Cilindros de ar pneumáticos
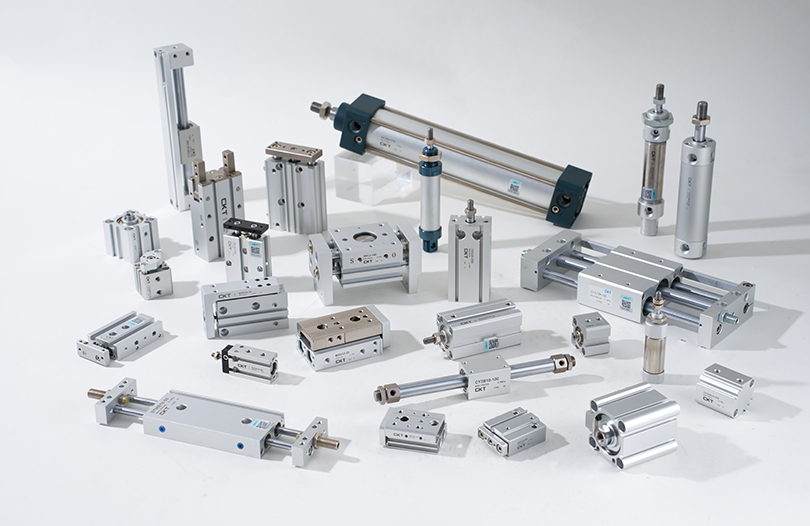
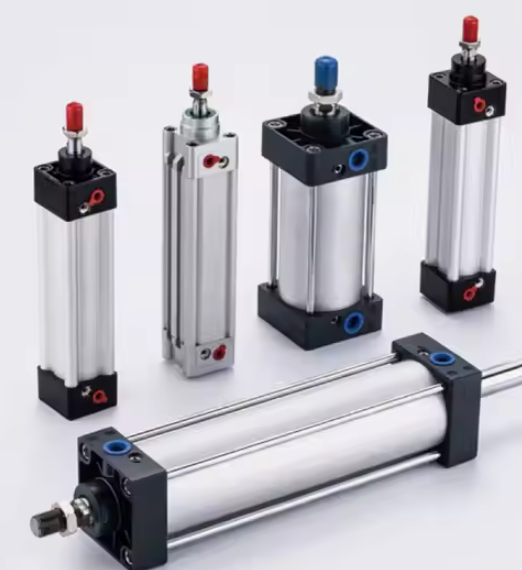
O cilindro de ar continua sendo o atuador mais amplamente utilizado na automação industrial em todo o mundo. Ele converte a pressão do ar comprimido em força mecânica linear, tornando-o ideal para aplicações de alto ciclo onde o custo por curso deve permanecer mínimo. As pressões operacionais padrão variam entre 0,4 MPa e 1,0 MPa (aproximadamente 58 a 145 psi) , fornecendo saídas de força que se ajustam diretamente ao diâmetro do furo. Um cilindro pneumático com diâmetro de 63 mm operando a 0,6 MPa gera aproximadamente 1.870 N de empuxo teórico – suficiente para uma ampla gama de tarefas de fixação de peças, ejeção e indexação.
Os cilindros de ar especializados modernos vão muito além do design básico de dupla ação. Os engenheiros agora especificam variantes, incluindo:
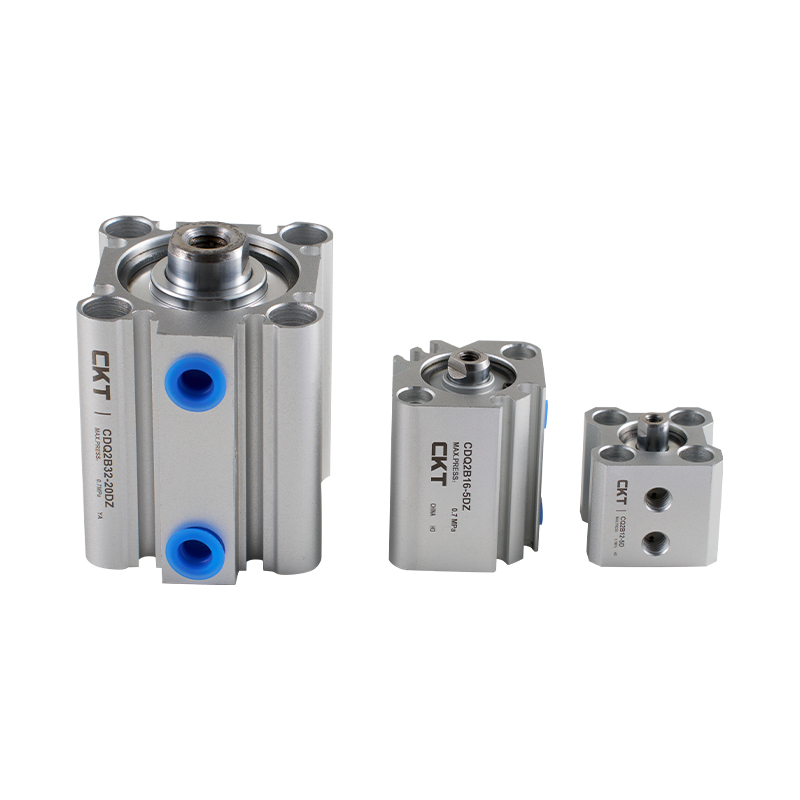
- Cilindros pneumáticos compactos/de curso curto — usado em células de montagem confinadas onde o envelope de instalação tem menos de 100 mm de comprimento total
- Cilindros de ar sem haste — para cursos superiores a 1.000 mm, onde uma haste de pistão padrão criaria um momento de flexão inaceitável
- Cilindros de ar guiados — variantes de haste dupla ou guiadas por perfil que resistem a cargas fora do eixo de até 500 N·m sem necessidade de trilhos-guia externos
- Cilindros de ar tandem — dois cilindros empilhados em série compartilhando o mesmo furo, duplicando efetivamente a força de saída sem aumentar o diâmetro da área ocupada
- Cilindros de ar para salas limpas — cilindro de aço inoxidável, vedações de PTFE e revestimentos com emissão zero de gases para ambientes ISO Classe 5 ou melhores em semicondutores e automação farmacêutica
Cilindros Hidráulicos para Automação de Cargas Pesadas
Enquanto um cilindro pneumático atinge valores práticos de força em torno de 30 kN para diâmetros padrão, os cilindros hidráulicos estendem o alcance para centenas de quilonewtons. Os sistemas de automação para estamparia de metais, linhas de transferência de forjamento e prensas de montagem de peças pesadas contam com atuadores lineares hidráulicos operando de 140 a 350 bar. A desvantagem é a complexidade do sistema: unidades de energia hidráulica, plataformas de filtração, trocadores de calor e infraestrutura de prevenção de vazamentos acrescentam custos de capital e carga de manutenção que os sistemas pneumáticos evitam totalmente.
Cilindros de haste elétrica
Atuadores de haste elétrica - essencialmente um servo motor que aciona um parafuso de esfera ou parafuso de rolo planetário dentro de um envelope de cilindro - conquistaram uma participação significativa no mercado de aplicações de cilindros pneumáticos que exigem feedback de posição preciso. Eles oferecem repetibilidade de posicionamento de ±0,01 mm ou melhor , limitação de força programável e consumo de energia aproximadamente 70% menor do que um circuito pneumático equivalente quando o ciclo de trabalho é levado em consideração. Sua limitação é a densidade de força máxima: em tamanho equivalente, um cilindro de haste elétrica ainda custa de três a cinco vezes mais do que um cilindro pneumático de ar do mesmo diâmetro, fazendo com que a justificativa econômica dependa fortemente da contagem de ciclos e dos requisitos de precisão.
Como dimensionar e selecionar o cilindro certo para o seu sistema de automação
A seleção do cilindro é um cálculo de engenharia, não uma consulta de catálogo. Errar leva à falha prematura da vedação, empenamento da haste ou força insuficiente – tudo isso se manifesta como tempo de inatividade não planejado que excede em muito o custo de um componente especificado corretamente.
Cálculo de Força com Fator de Segurança
O ponto de partida para qualquer exercício de dimensionamento de cilindro pneumático ou hidráulico é a força de trabalho necessária no ponto de aplicação. Este valor deve incluir:
- Peso da carga estática agindo contra a direção do movimento
- Força dinâmica necessária para acelerar a carga até a velocidade alvo dentro do tempo de curso disponível
- Forças de atrito de guias, vedações e quaisquer mecanismos externos
- Forças de processo (fixação, pressão, corte) no final do curso
A prática padrão aplica um fator de segurança de 1,5 a 2,0 sobre o produto teórico calculado da força da pressão de furo. Esta margem absorve flutuações na pressão de alimentação (sistemas típicos de ar comprimido variam ±10% do ponto de ajuste), desgaste da vedação ao longo da vida útil e variações de carga inerentes aos processos de produção.
Por exemplo: se uma aplicação de fixação exigir 800 N na peça de trabalho e o suprimento de ar for de 0,6 MPa, o diâmetro mínimo do furo será calculado em aproximadamente 42 mm com 100% de eficiência. A aplicação de um fator de segurança de 1,6× aumenta o diâmetro selecionado para 50 mm ou 63 mm, dependendo dos tamanhos padrão disponíveis — garantindo que o cilindro forneça força adequada mesmo quando a pressão de alimentação cai para 0,5 MPa durante picos de demanda do sistema.
Análise do comprimento do curso e da flambagem da haste
O comprimento do curso afeta diretamente a suscetibilidade da haste do pistão à flambagem sob carga compressiva. Para qualquer cilindro pneumático ou atuador pneumático com curso superior a aproximadamente 10x o diâmetro da haste, é obrigatória uma verificação de flambagem da coluna de Euler. A carga crítica de flambagem depende do diâmetro da haste, do comprimento do curso, do material (normalmente aço carbono ou aço inoxidável) e da configuração de montagem - as condições de extremidade fixa-fixa, fixa-livre ou pino-pino fornecem diferentes comprimentos efetivos de coluna.
Uma barra de aço com diâmetro de 20 mm e curso de 600 mm em uma condição de montagem livre fixa tem uma carga crítica de flambagem de aproximadamente 2.850N — que pode estar abaixo da força que o cilindro é capaz de gerar. Nesses casos, especificar um diâmetro de haste maior (25 mm ou 32 mm) ou mudar para um cilindro guiado adiciona suporte lateral que evita empenamento sem exigir que o engenheiro reduza a pressão operacional.
Tempo de ciclo e requisitos de amortecimento
Células de automação de alta velocidade – especialmente aquelas que funcionam a 60 ou mais ciclos por minuto – impõem cargas de impacto significativas no final do curso nos componentes do cilindro, válvulas e ferramentas. A estas velocidades, um cilindro pneumático não controlado com um curso de 100 mm pode desenvolver velocidades do pistão superiores a 1,5 m/s imediatamente antes da posição final. A energia cinética absorvida pela tampa em cada curso deve ser gerenciada através de amortecedores internos, amortecedores externos ou válvulas de controle de fluxo na porta de escape.
A maioria dos cilindros de ar industriais especializados acima de 40 mm de diâmetro incluem almofadas de válvula de agulha ajustáveis em ambas as posições finais como padrão. Estes permitem o ajuste em campo da distância de desaceleração normalmente entre 5 mm e 30 mm. Para aplicações que exigem alta velocidade no meio do curso e desaceleração controlada precisa, os amortecedores hidráulicos externos com amortecimento ajustável proporcionam um controle mais preciso do que apenas as almofadas pneumáticas.
| Diâmetro do furo (mm) | Força teórica a 0,6 MPa (N) | Aplicação Típica em Automação | Curso máximo recomendado (mm) |
|---|---|---|---|
| 20 | 188 | Ejeção de peças pequenas, atuador de sensor | 200 |
| 32 | 483 | Pick-and-place, fixação leve | 400 |
| 50 | 1.178 | Prensagem de montagem, atuação do portão | 600 |
| 80 | 3.016 | Fixação de peças, levantamento de transferência | 800 |
| 125 | 7.363 | Fixação de dispositivos pesados, alimentação de prensas | 1.200 |
Projetos de cilindros especializados para ambientes de automação exigentes
Os cilindros de ar de catálogo padrão atendem à maioria das aplicações benignas no chão de fábrica. No entanto, uma parte significativa da automação industrial opera em ambientes que destroem componentes padrão em semanas, a menos que o projeto do cilindro aborde especificamente essas condições.
Cilindros resistentes à corrosão para ambientes químicos e de lavagem
O processamento de alimentos, o engarrafamento de bebidas e a automação de embalagens farmacêuticas executam ciclos de lavagem frequentes com água de alta pressão, vapor e agentes de limpeza cáusticos. Os cilindros de ar com cilindro de alumínio padrão corroem rapidamente nessas condições. A construção do cilindro e da haste em aço inoxidável (normalmente grau 304 ou 316L), combinada com vedações em EPDM ou PTFE em conformidade com a FDA, estende os intervalos de manutenção de semanas para anos. O custo adicional de um cilindro de ar com classificação de lavagem em aço inoxidável em relação a uma unidade de alumínio padrão é normalmente 40% a 80% — uma fração do custo do tempo de inatividade devido à falha de um único cilindro corroído durante uma operação de produção.
A automação do processamento químico apresenta condições ainda mais adversas: ácidos, solventes e ambientes de alta umidade com condensação de água. As opções de cilindro aqui incluem alumínio anodizado rígido com furos revestidos de PTFE, corpos compostos de sulfeto de polifenileno (PPS) ou variantes totalmente revestidas com fluoropolímero. A compatibilidade da vedação deve ser verificada em relação à exposição química específica – as vedações NBR que funcionam bem em ambientes petrolíferos degradam-se rapidamente em solventes aromáticos, enquanto as vedações EPDM são excelentes em vapor e água quente, mas incham em fluidos à base de petróleo.
Cilindros de alta temperatura para fornos e células de soldagem
A automação dentro de fornos industriais, sistemas de cura de tintas e células de soldagem robótica submetem os cilindros a temperaturas sustentadas de 120°C a mais de 200°C. As vedações Buna-N (NBR) padrão começam a degradar-se a aproximadamente 100°C sob condições dinâmicas, levando a vazamentos e perda de força de retenção em centenas de horas. Cilindros especializados de alta temperatura usam vedações de silicone ou Viton (FKM) classificadas para Serviço contínuo de 150°C a 200°C , juntamente com lubrificantes para altas temperaturas que não carbonizam nem migram para fora das ranhuras de vedação.
Os ambientes de soldagem também expõem a haste do cilindro de ar a impactos de respingos e à radiação UV do arco elétrico. As hastes revestidas com cromo duro ou cerâmica resistem à adesão de respingos e à corrosão superficial muito melhor do que o aço polido padrão, reduzindo diretamente o desgaste da vedação causado pela contaminação da superfície da haste que entra na zona de vedação do raspador.
Cilindros para Aplicações em Atmosfera Explosiva (ATEX/IECEx)
Os sistemas de automação no manuseio de grãos, cabines de pintura, mistura de produtos químicos e processamento de petróleo e gás operam em áreas classificadas como potencialmente explosivas (Zona 1 ou Zona 2 sob ATEX, ou Divisão 1/Divisão 2 sob NEC). Os cilindros de ar pneumáticos são inerentemente mais seguros nestas zonas do que os atuadores elétricos porque o ar comprimido não contém energia de ignição. No entanto, o projeto do cilindro ainda deve evitar o acúmulo de carga estática em componentes não condutores e não deve gerar impacto de metal com metal capaz de produzir faíscas no final do curso. Os cilindros com classificação ATEX usam componentes de polímero condutivo, provisões de aterramento e batentes com amortecimento macio para atender aos requisitos da zona sem depender de invólucros externos à prova de explosão.
Cilindros Miniatura para Automação de Montagem de Precisão
A montagem de eletrônicos, a fabricação de dispositivos médicos e a produção de relógios ou instrumentos exigem cilindros de ar com diâmetros de 4 mm a 16 mm, cursos curtos de até 1 mm e repetibilidade posicional inferior a 0,05 mm. Cilindros pneumáticos em miniatura nesta escala enfrentam tolerâncias de fabricação que representam uma porcentagem maior das dimensões do componente – uma tolerância de ranhura de vedação de 0,02 mm em um cilindro com diâmetro interno de 6 mm exige um controle de usinagem muito mais rígido do que a mesma tolerância em uma unidade com diâmetro interno de 63 mm. As principais plataformas de cilindros em miniatura alcançam ciclos de vida superiores 30 milhões de golpes à pressão nominal total através de acabamentos de furo lapidados, vedações compostas de PTFE de baixo atrito e hastes de aço inoxidável retificadas com precisão.
Integração de Cilindros Industriais com Sistemas de Controle de Automação
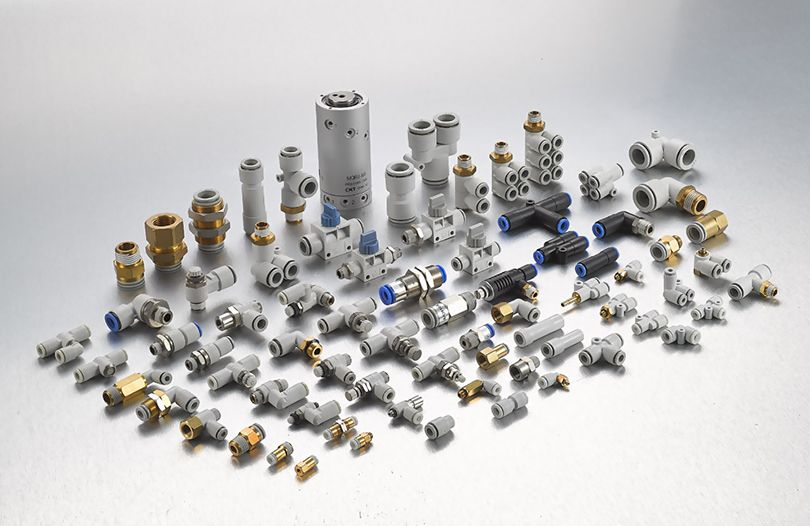
Um cilindro não produz valor até que seja integrado à arquitetura de controle do sistema de automação. A interface entre a mecânica dos cilindros e a lógica do PLC é onde muitos cilindros aparentemente bem especificados apresentam desempenho inferior na prática.
Detecção de posição e feedback
Os projetos modernos de cilindros de ar incluem trilhos de sensores integrados - slots T ou slots C usinados no cilindro - que aceitam interruptores reed magnéticos, sensores de efeito Hall de estado sólido ou sensores analógicos de posição linear magnetostritivos. Os interruptores Reed fornecem uma saída simples aberta/fechada em posições finais definidas e custam menos de US$ 10 por sensor. Os sensores de efeito Hall oferecem maior vida útil de comutação (mais de 100 milhões de operações versus aproximadamente 10 milhões para interruptores reed), melhor resistência à vibração e tempos de resposta mais rápidos na faixa de 0,5 ms.
Para aplicações que exigem dados de posição contínuos em vez de sinais binários de fim de curso - como fixação proporcional ou prensas de montagem de curso variável - sensores magnetostritivos analógicos incorporados no cilindro fornecem posição linear absoluta com resolução de 0,1 mm ao longo do curso completo. Isto elimina codificadores lineares externos, reduz a complexidade da fiação e permite que o PLC monitore a velocidade da haste em tempo real como uma ferramenta de diagnóstico.
Seleção de válvula e tempo de resposta
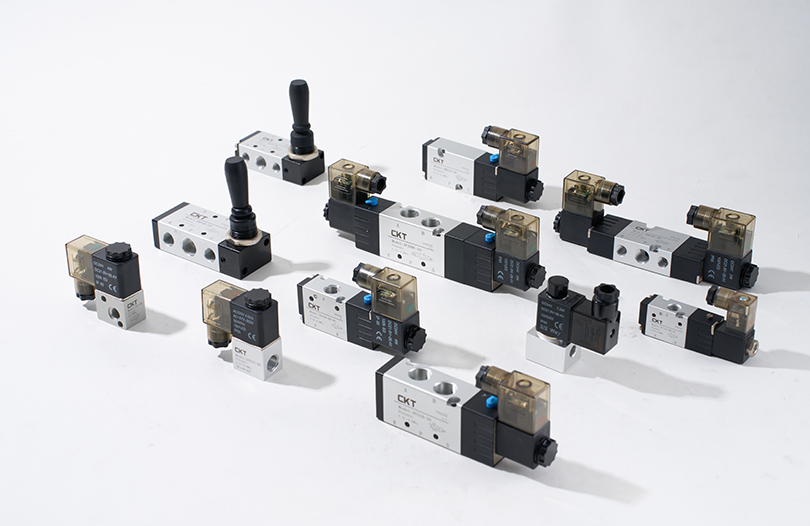
A válvula solenóide que aciona cada cilindro de ar determina a rapidez com que o cilindro responde aos comandos do PLC. O tempo de resposta da válvula — o intervalo entre a energização da bobina e a abertura total da porta — varia de menos de 5 ms para válvulas de gatilho de ação direta de alta velocidade a 30–60 ms para válvulas de carretel padrão a 24 VCC. Em uma aplicação de 60 ciclos por minuto com um tempo de ciclo total de 200 ms, uma válvula de 50 ms adiciona 25% ao tempo de atuação pneumática e pode tornar impossível atingir a meta de tempo de ciclo.
A vazão da válvula (valor Cv) também deve corresponder ao volume do cilindro e ao tempo de curso necessário. Válvulas subdimensionadas criam um diferencial de pressão através da válvula durante cursos de alta velocidade, reduzindo efetivamente a pressão operacional vista pelo pistão do cilindro de ar no meio do curso, mesmo quando a pressão de alimentação é adequada na entrada da válvula. A regra prática é selecionar um valor de Cv da válvula que limite a queda de pressão através da válvula a menos de 10% da pressão de alimentação na demanda máxima de fluxo.
Integração Fieldbus e IO-Link
As arquiteturas de automação da Indústria 4.0 exigem cada vez mais diagnósticos em nível de cilindro acessíveis através dos sistemas SCADA ou MES da planta. Os conjuntos de coletores de válvula habilitados para IO-Link permitem que os dados do sensor de posição de cada cilindro, contagem de cursos, pressão de amortecimento e desvio de tempo de ciclo sejam transmitidos ao PLC através de Ethernet industrial padrão (PROFINET, EtherNet/IP, EtherCAT) sem adicionar fiação de E/S discreta. Um nó mestre IO-Link pode servir até oito estações de cilindro através de um único cabo, reduzindo drasticamente a complexidade da fiação do painel em células de automação densas com 20 ou mais cilindros.
Esta conectividade permite a manutenção preditiva: se um determinado cilindro de ar começar a demorar 15% mais para completar o seu curso – um padrão detectável comparando as bordas do sensor com carimbo de data e hora – o sistema pode sinalizar o cilindro para inspeção antes que cause uma falha de produção. Estudos de automação de oficinas automotivas mostraram que programas de manutenção preditiva que utilizam diagnósticos em nível de cilindro reduzem o tempo de parada pneumática não planejada, 35% a 55% em comparação com cronogramas de substituição com intervalo fixo.
Principais indústrias impulsionando a demanda por cilindros industriais especializados
Compreender quais indústrias consomem o maior volume de cilindros especializados ajuda a esclarecer as prioridades de design que os fabricantes e integradores de sistemas devem abordar.
Fabricação Automotiva
Uma única oficina automotiva contém entre 800 e 2.500 cilindros pneumáticos e hidráulicos individuais em estações de soldagem, manuseio e montagem. As taxas de ciclo geralmente atingem 240 a 480 golpes por hora por estação, o que significa que um único cilindro de ar em uma linha de alto volume acumula mais de 4 milhões de derrames por ano . As especificações do cilindro aqui enfatizam a vida útil da vedação, a durabilidade da almofada e a facilidade de substituição em linha sem remover a estrutura de montagem.
Automação de Embalagens e Logística
Os sistemas de alta velocidade de montagem de caixas, selagem de caixas e classificação funcionam em velocidades que exigem tempos de curso do cilindro inferiores a 100 ms. Cilindros pneumáticos sem haste com acoplamento magnético ou conexões de banda mecânica são frequentemente usados para transferências horizontais de longo curso (500 mm a 2.000 mm), onde uma haste convencional seria cantilever inaceitavelmente. A automação de embalagens também opera três turnos por dia, 350 dias por ano, tornando o tempo médio entre falhas (MTBF) um critério de especificação principal e não uma preocupação secundária.
Montagem de semicondutores e eletrônicos
Robôs de manuseio de wafer, máquinas de colagem de matrizes e equipamentos de montagem de PCB usam cilindros de ar em miniatura e atuadores de haste elétrica que exigem padrões de limpeza submicrométricos. Os cilindros nesses ambientes não devem gerar partículas, devem resistir à liberação de gases que contaminariam substratos sensíveis e devem manter a precisão posicional ao longo de bilhões de ciclos. O mercado global de equipamentos semicondutores, avaliado em mais de US$ 100 bilhões anualmente, impulsiona o desenvolvimento contínuo de tecnologia de atuação pneumática ultralimpa e de alta precisão.
Processamento de Alimentos e Bebidas
Linhas de envase, máquinas de porcionamento e células de embalagem em fábricas de alimentos devem operar de forma segura com superfícies de contato com o produto. Os cilindros de ar nessas aplicações exigem lubrificantes aceitos pelo USDA (óleos seguros para alimentos de grau H1), materiais de vedação em conformidade com o FDA e superfícies externas lisas, sem fendas que abriguem bactérias. Variantes de aço inoxidável projetadas de acordo com os padrões de proteção contra entrada IP69K resistem à limpeza com vapor de alta pressão a 80°C sem degradação da vedação ou entrada de água no diâmetro do cilindro.
Melhores práticas de manutenção para maximizar a vida útil do cilindro
Até mesmo o cilindro industrial especializado da mais alta qualidade se degrada prematuramente quando os fundamentos da manutenção são negligenciados. As práticas a seguir, aplicadas de forma consistente, estendem os intervalos médios de manutenção ao ciclo de vida nominal do fabricante, em vez de uma fração dele.
- Manter a qualidade do ar comprimido de acordo com a norma ISO 8573-1 Classe 3 ou superior para aplicações gerais de cilindros de ar industriais. O ar contaminado que transporta água, óleo do compressor e partículas é a principal causa da degradação da vedação e da perfuração do furo. Um conjunto de filtro-regulador-lubrificador (FRL) no ponto de uso com drenagem automática de condensado não é negociável.
- Lubrifique corretamente – ou não lubrifique. Muitos cilindros pneumáticos modernos com vedações compostas de PTFE são projetados para funcionar sem lubrificação externa (sem óleo). A introdução de óleo em um cilindro isento de óleo pode dilatar as vedações de PTFE, causando falha prematura. Sempre confirme os requisitos de lubrificação em relação às especificações específicas da vedação do cilindro antes do comissionamento.
- Inspecione a condição da superfície da haste em intervalos programados. Os danos por corrosão, arranhões ou revestimento na haste do pistão aceleram o desgaste da vedação raspadora e permitem a entrada de contaminação no furo. As hastes que apresentem defeitos superficiais que cubram mais de 5% da área de contato dentro de um comprimento de curso do limpador devem ser substituídas em vez de polidas.
- Verifique o ajuste do amortecedor após qualquer substituição do cilindro ou alteração na montagem. Um amortecimento mal ajustado que permite que o pistão impacte a tampa da extremidade em velocidade máxima gera forças de pico várias vezes superiores à força operacional, danificando simultaneamente o cilindro, as ferramentas conectadas e a estrutura da máquina.
- Rastreie contagens de golpes sempre que possível através de contadores de ciclo PLC e compare com as especificações de vida útil da vedação avaliadas pelo fabricante. A substituição proativa do kit de vedação em 80% do ciclo de vida nominal custa aproximadamente US$ 30 a US$ 150 em peças e uma hora de mão de obra — versus US$ 500 a US$ 5.000 em tempo de inatividade não planejado quando o cilindro falha na produção.
- Elimine cargas laterais laterais em cilindros tipo haste. Mesmo um desalinhamento de 5° entre o eixo do cilindro e a direção do deslocamento da carga cria uma carga lateral contínua na bucha da haste e na vedação, reduzindo a vida útil em 40% a 70% em estudos de caso documentados. Acoplamentos de haste flutuante ou suportes autocompensadores compensam pequenos desalinhamentos de fixação sem exigir realinhamento preciso de todo o suporte do cilindro.
Comparação de cilindros pneumáticos, hidráulicos e elétricos para decisões de automação
Nenhuma tecnologia de atuador única vence em todos os cenários de automação. A decisão entre um cilindro de ar pneumático, um cilindro hidráulico ou um atuador de haste elétrica deve ser tomada em relação ao desempenho, custo e requisitos operacionais específicos de cada eixo de aplicação.
| Critério | Cilindro de ar pneumático | Cilindro Hidráulico | Atuador de haste elétrica |
|---|---|---|---|
| Faixa de força (padrão) | Até ~30 kN | Até 500kN | Até ~50 kN |
| Precisão de posição | ±0,5–2 mm (parada final) | ±0,1–1 mm (servoválvula) | ±0,01–0,05 mm |
| Custo inicial (relativo) | Baixo | Médio-Alto | Alto |
| Eficiência energética | Baixo (25–35% overall) | Médio (60–75%) | Alto (85–95%) |
| Taxa máxima de ciclo | Muito alto (300 CPM possíveis) | Médio (limitado pelo fluxo de óleo) | Alto (servo-dependent) |
| Limpeza | Alto (dry air options) | Baixo (oil leak risk) | Muito alto |
| Adequação para áreas perigosas | Excelente (variantes ATEX) | Bom (fluido anti-faísca) | Requer motor com classificação Ex |
Os dados acima ilustram um padrão consistente: o cilindro pneumático ganha em custo, velocidade e adequação a ambientes limpos para a maioria das tarefas de automação que não exigem força extrema ou precisão além de ±0,5 mm. Os cilindros hidráulicos continuam sendo a única opção prática para aplicações de alta força em câmera lenta. Os atuadores elétricos justificam seu custo adicional principalmente em aplicações onde o posicionamento intermediário programável, a limitação de força ou o registro do consumo de energia criam um valor de produção mensurável.
Tendências que moldam o futuro dos cilindros industriais na automação
O cilindro como classe de componentes evoluiu significativamente na última década e continua a se desenvolver em resposta aos requisitos do sistema de automação que eram especificações de nicho há cinco anos, mas agora são critérios de aquisição convencionais.
Recuperação de Energia em Sistemas Pneumáticos
O ar comprimido é caro: gerar 1 Nm³ de ar a 0,7 MPa normalmente custa entre US$ 0,02 e US$ 0,04, dependendo da eficiência do compressor e das tarifas locais de eletricidade. Uma fábrica com 500 cilindros de ar circulando a taxas médias pode gastar de US$ 50.000 a US$ 200.000 por ano apenas em ar comprimido. Circuitos de aumento de pressão, sistemas de recuperação de ar em circuito fechado e projetos de cilindros energeticamente eficientes com volume morto reduzido são cada vez mais especificados em novos projetos de automação à medida que os mandatos de sustentabilidade se tornam mais rigorosos. Alguns acionamentos pneumáticos avançados agora recuperam o ar de exaustão do curso de retorno para pressurizar parcialmente o curso de avanço, reduzindo o consumo líquido de ar em até 30% .
Fabricação Aditiva para Geometrias de Cilindro Personalizadas
A fabricação aditiva de metal (fusão de leito de pó a laser, deposição de energia direcionada) abriu a porta para projetos de cilindros e atuadores de ar com geometrias internas impossíveis de serem alcançadas por meio de usinagem convencional. O coletor integrado dentro do corpo do cilindro, os canais de resfriamento conformados para aplicações de alta temperatura e as seções estruturais otimizadas para topologia que reduzem o peso em 20-40% sem reduzir a resistência estão passando do estágio de protótipo para a produção em série para aplicações de automação especializadas. Os prazos de entrega para corpos de cilindro totalmente personalizados estão caindo de 12 a 16 semanas (usinados personalizados tradicionais) para 3 a 5 semanas para variantes de fabricação aditiva.
Robótica suave e atuadores pneumáticos compatíveis
Para tarefas de automação que envolvem peças delicadas, irregulares ou de geometria variável – manuseio de produtos frescos, manipulação têxtil, montagem eletrônica frágil – os tradicionais cilindros de ar rígidos estão sendo complementados por atuadores pneumáticos macios feitos de materiais elastoméricos. Esses atuadores do tipo fole ou reforçados com fibra produzem movimentos de preensão ou flexão em baixa pressão (abaixo de 0,1 MPa) com conformidade inerente que evita danos à peça de trabalho. Eles representam uma nova fronteira na atuação pneumática que os catálogos de cilindros padrão ainda não abordam completamente, mas que aparece cada vez mais nos documentos de requisitos para sistemas de automação de próxima geração.
Monitoramento de condição integrado no nível do cilindro
A convergência da tecnologia de sensores MEMS, dos protocolos de comunicação IO-Link e da computação de ponta está produzindo conjuntos de cilindros de ar com transdutores de pressão, sensores de temperatura e monitores de vibração integrados, reportando dados de saúde em tempo real aos sistemas de controle da planta. Em vez de depender apenas de sensores de posição de fim de curso, esses cilindros inteligentes monitoram perfis de pressão interna, detectam comportamento anômalo de amortecimento e acumulam dados de contagem de ciclos em memória não volátil que persistem durante o ciclo de energia. O cilindro documenta efetivamente seu próprio histórico de serviço — um recurso que as equipes de manutenção em instalações com alto tempo de atividade consideram agora um critério de seleção em vez de uma opção premium.