

Os sistemas pneumáticos são a espinha dorsal da automação industrial moderna – e compreender como funcionam, onde falham e como otimizá-los pode reduzir diretamente o tempo de inatividade e os custos operacionais. Este guia cobre tudo, desde componentes principais até benchmarks de desempenho, com números reais de ambientes de produção.
Componentes principais de sistemas pneumáticos explicados
Compressores
Os compressores de parafuso rotativo dominam as plantas industriais porque fornecem fluxo de ar contínuo a pressão consistente. Uma típica unidade de parafuso rotativo de 55 kW pode gerar aproximadamente 9–10 m³/min de ar livre a 7 bar, o suficiente para alimentar dezenas de cilindros de tamanho médio simultaneamente. Compressores de pistão alternativo são comuns para oficinas menores e aplicações de uso intermitente.
Receptores de Ar
Os tanques de armazenamento amortecem os picos de demanda e permitem que o compressor desligue durante períodos de baixa carga. A regra prática é 6–10 litros de capacidade do receptor por m³/min de saída do compressor . Um receptor subdimensionado força o compressor a realizar um ciclo curto, aumentando o desgaste e o consumo de energia em até 20%.
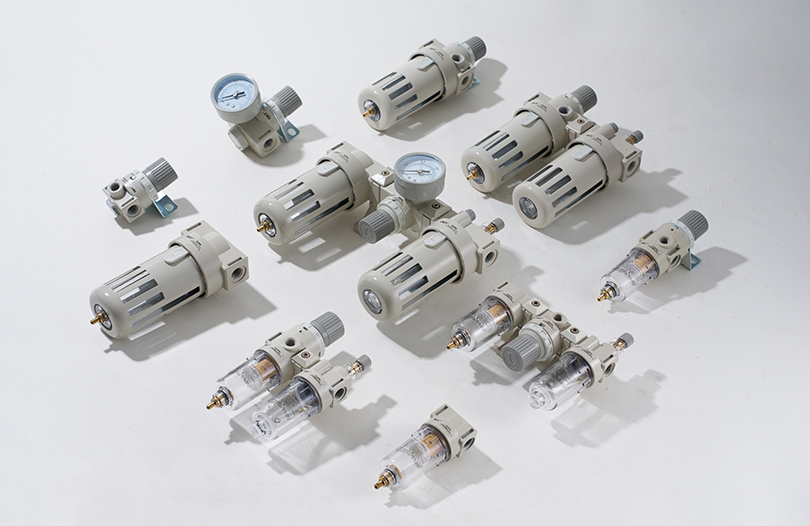
Unidades FRL
O filter-regulator-lubricator combination is the last line of air preparation before each machine or actuator group. ISO 8573-1 Class 1 filtration targets particles down to 0.01 micron, dew points of -70°C, and oil content below 0.01 mg/m³ — essential for protecting precision air cylinders and valves from contamination-related failures.
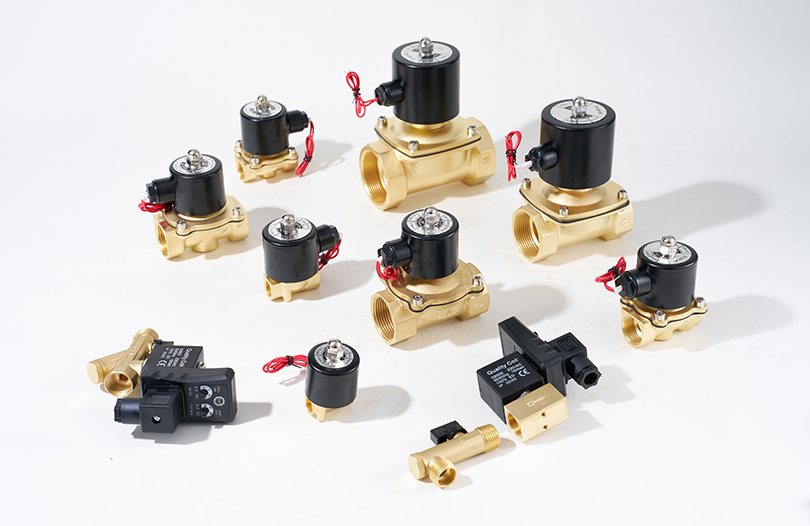
Válvulas de controle direcional
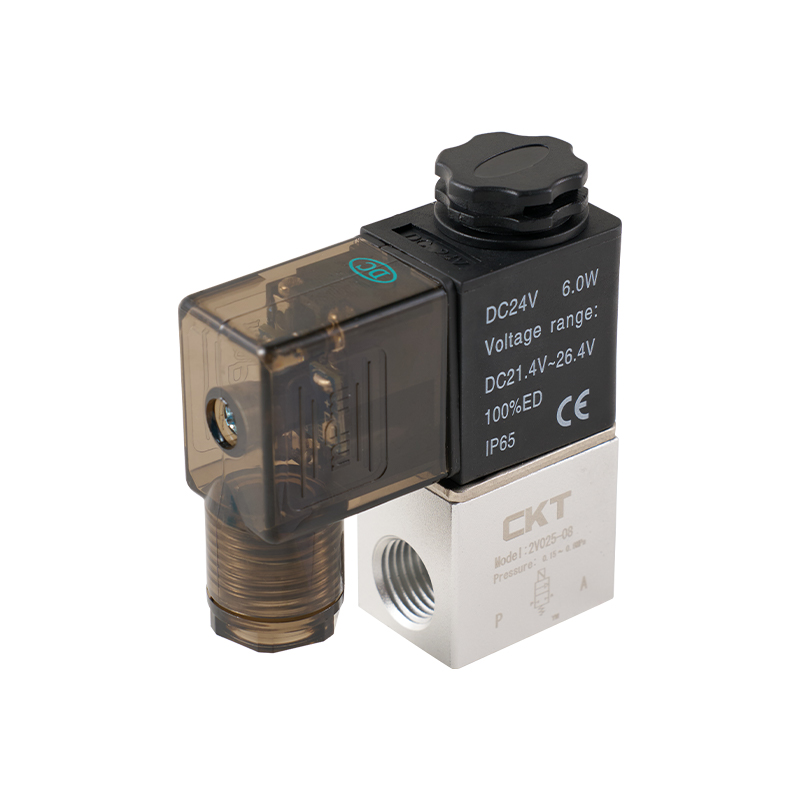
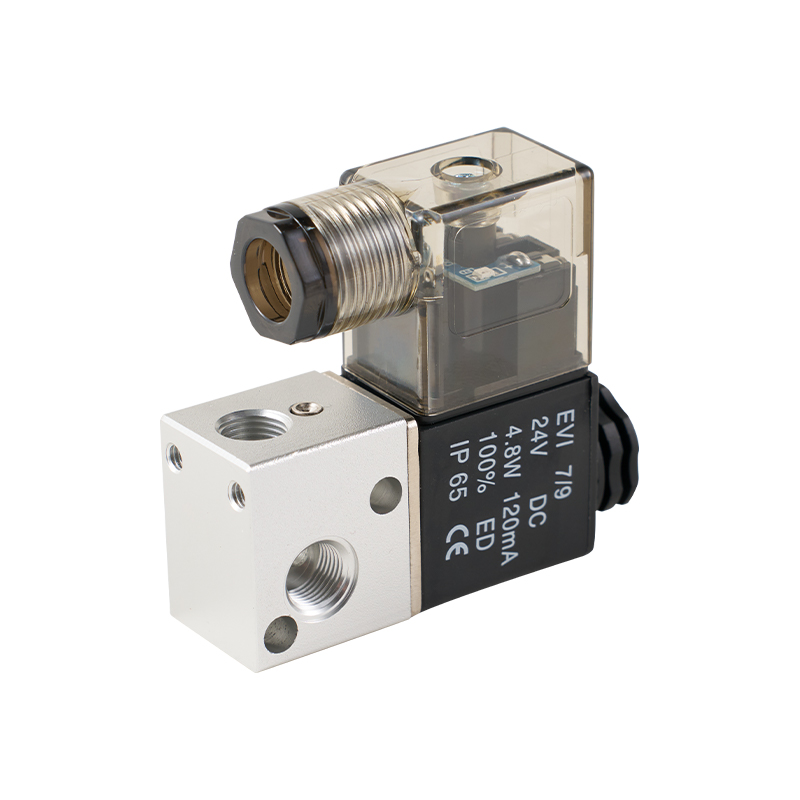
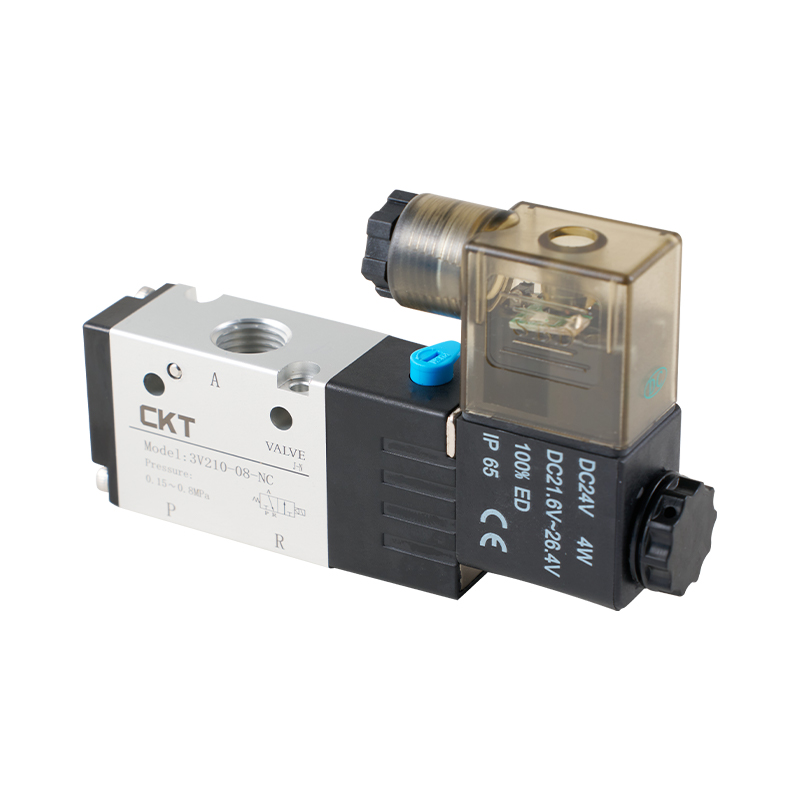
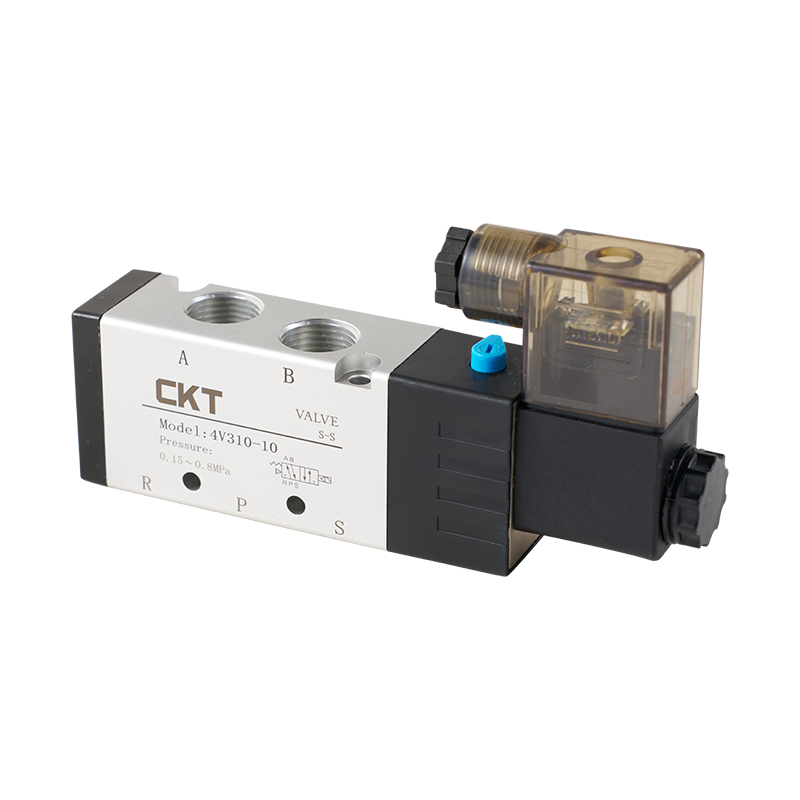
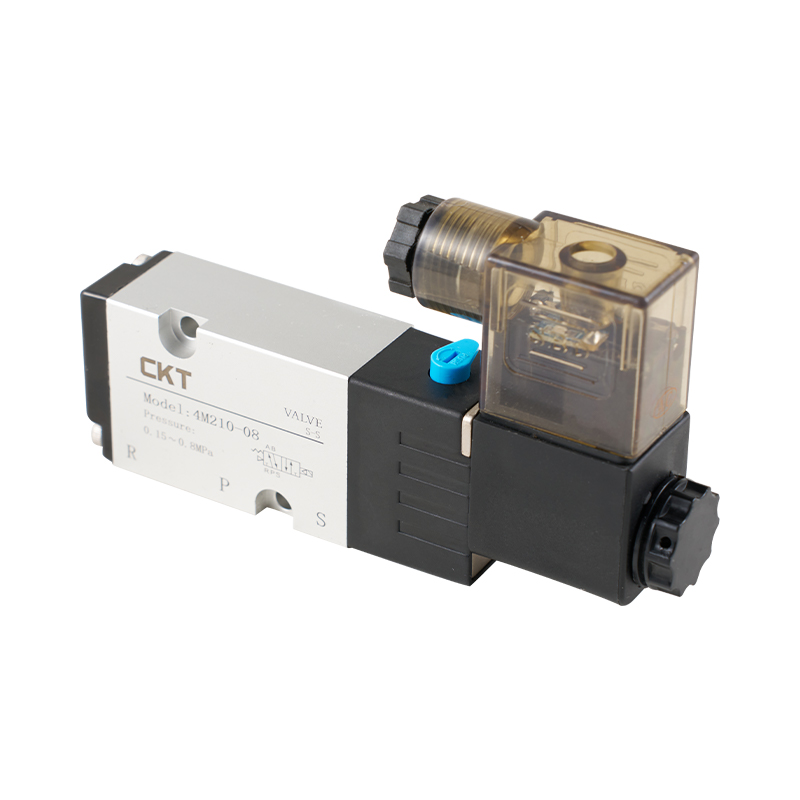
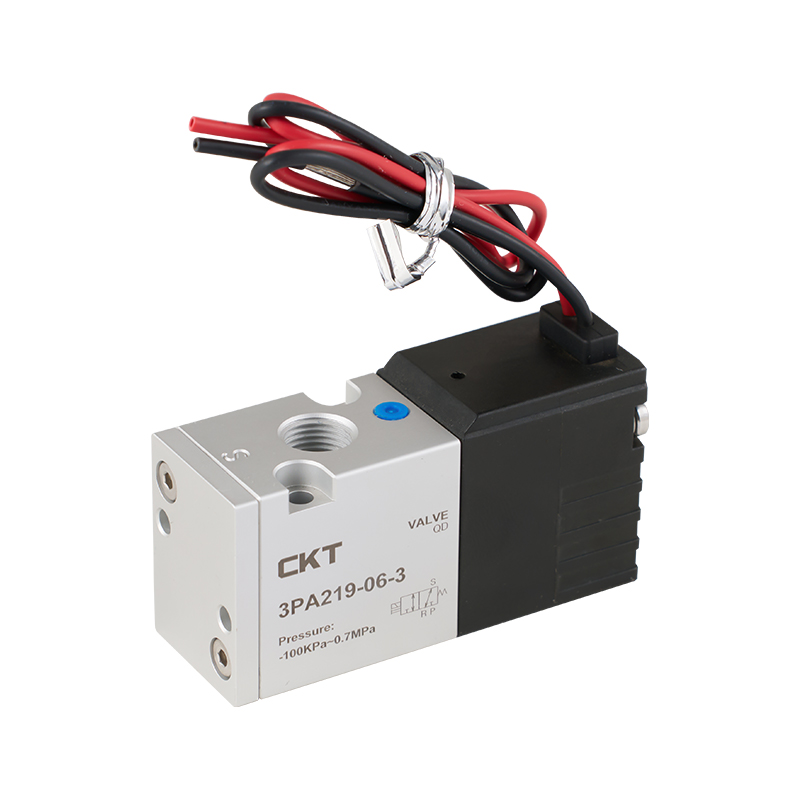
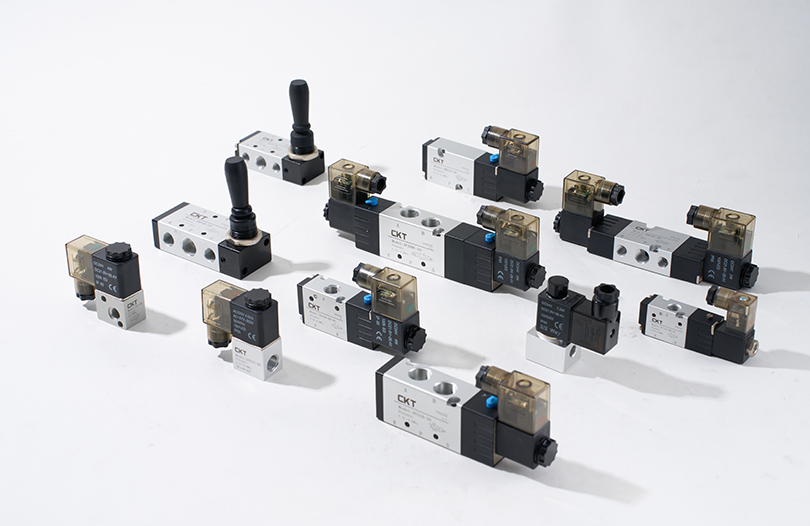
Ose valves route compressed air to either end of an air cylinder or to an exhaust port. A standard 5/2-way solenoid valve can switch flow paths in menos de 20 milissegundos , permitindo taxas de ciclo acima de 10 cursos por segundo em aplicações de alta velocidade. O dimensionamento da válvula é crítico: uma válvula subdimensionada cria uma queda de pressão que limita a velocidade e a força do atuador.
Tipos de cilindros de ar e critérios de seleção
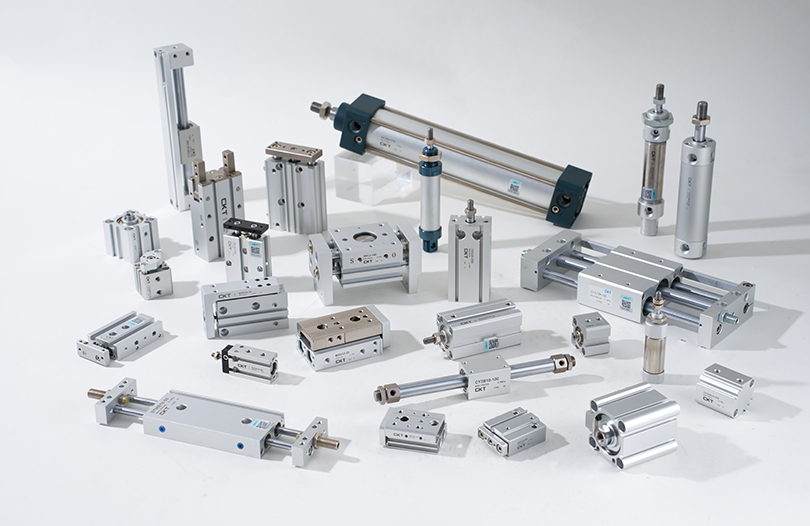
O air cylinder is the workhorse of any pneumatic system, yet it comes in enough variants that selecting the wrong type causes persistent performance or maintenance problems. The table below compares the most common types used in production environments.
| Tipo de cilindro | Faixa de furo | Comprimento do curso | Uso típico | Forçar saída a 6 bar |
|---|---|---|---|---|
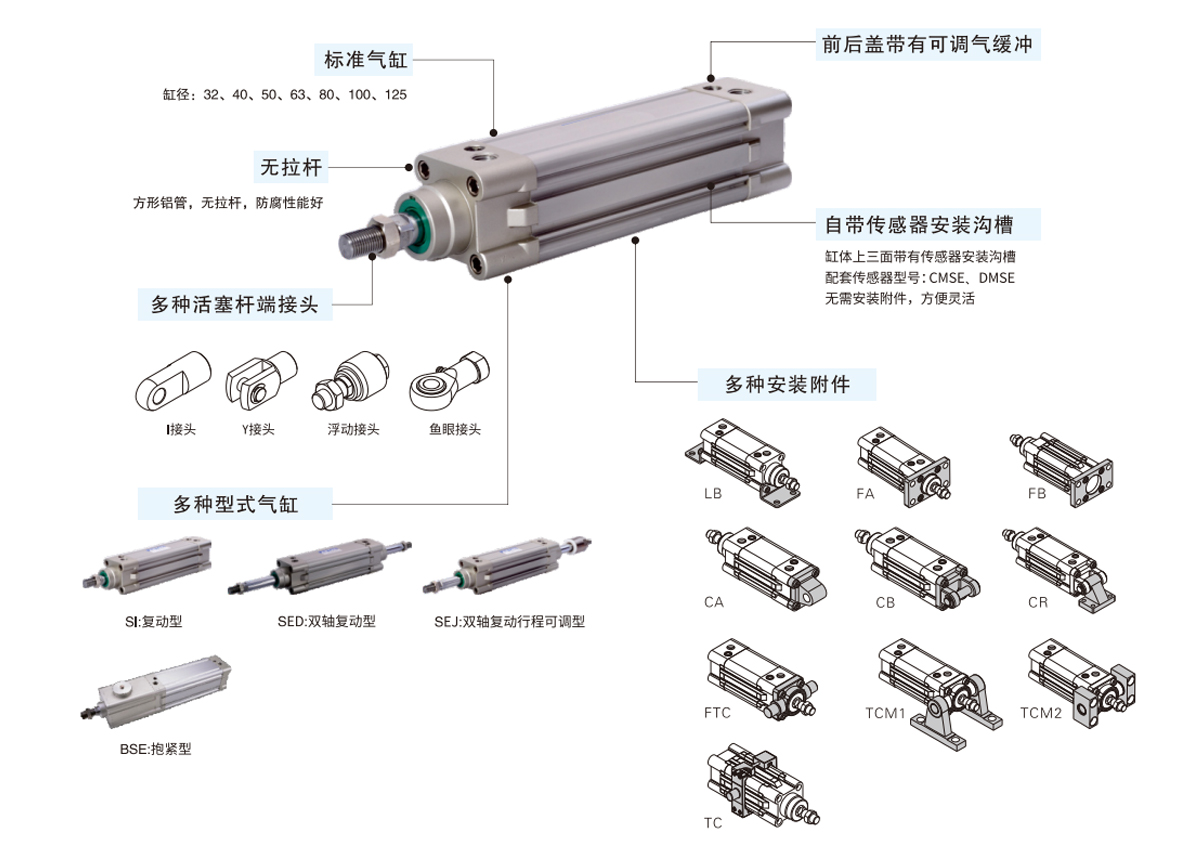
| Padrão ISO (dupla ação) | 12–320 mm | Até 2.000 mm | Automação geral, fixação | 68 N – 483 kN |
| Compacto / curso curto | 12–100 mm | 1–50 mm | Espaços apertados, pressionando | 68 N – 47 kN |
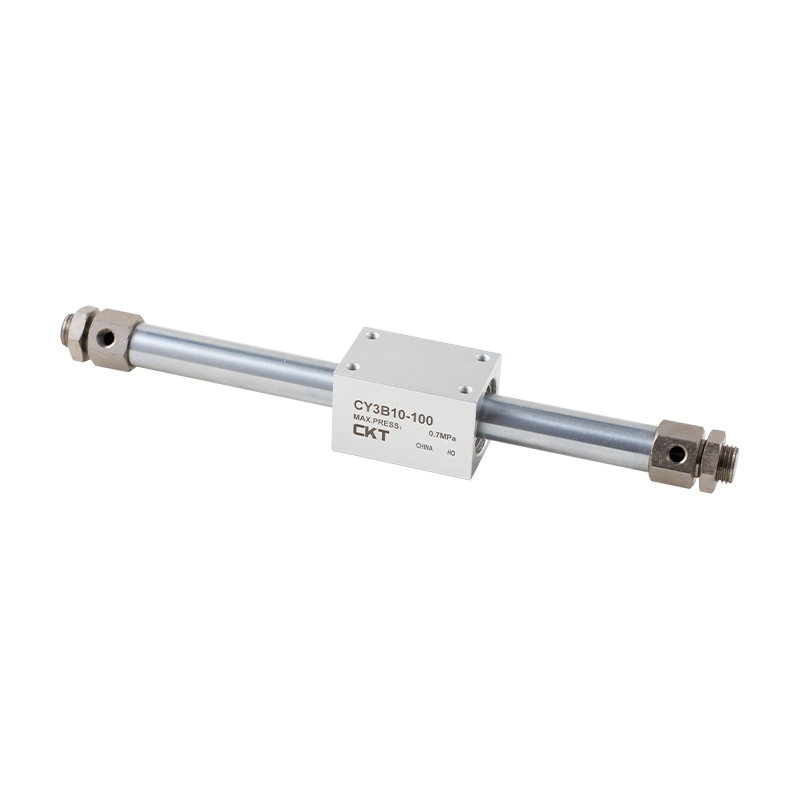
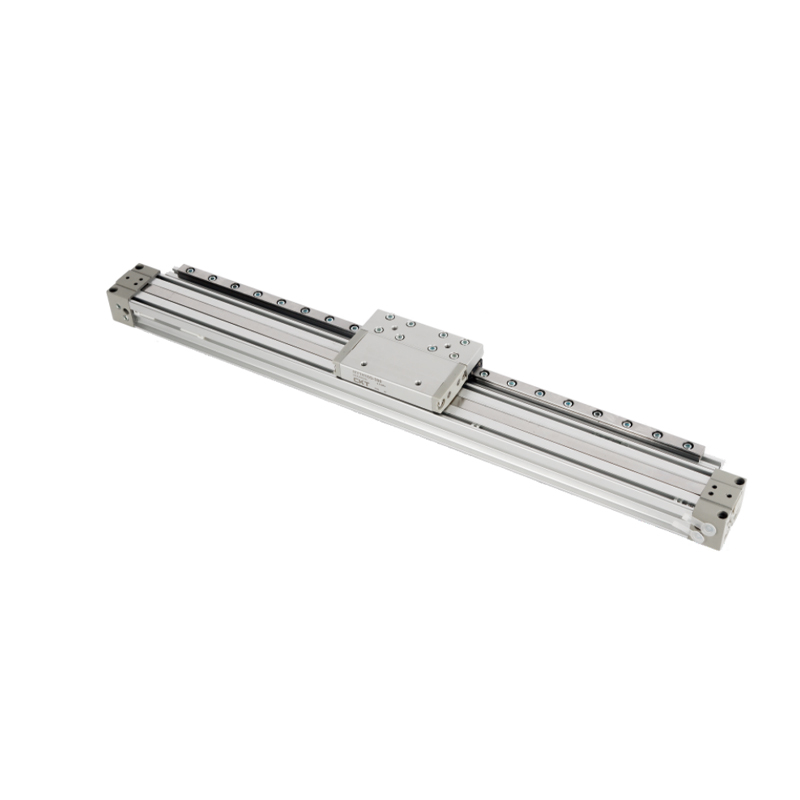
| Cilindro sem haste | 16–80 mm | Até 10.000 mm | Transporte de longa viagem | 120 N – 30 kN |
| Ação única (retorno de primavera) | 6–125 mm | Até 200mm | Fixação à prova de falhas, válvulas | 28 N – 73 kN (líquido) |
| Cilindro guiado/deslizante | 16–100 mm | Até 300mm | Aplicações de carga lateral | 120 N – 47 kN |
| Atuador Rotativo | Palheta de 10–200 mm | Rotação de 90°–270° | Indexação, giro | Torque de 0,3–500 Nm |
Ao selecionar o tamanho do diâmetro do cilindro, sempre adicione um Margem de segurança de 25–30% acima do requisito de força teórica para levar em conta o atrito, as quedas de pressão no circuito e o desgaste da vedação ao longo do tempo. Para uma carga que requer 500 N, escolha um furo que forneça pelo menos 650 N na pressão regulada do sistema.
A seleção do comprimento do curso também é importante além de apenas ajustar o curso necessário. Cursos longos aumentam o risco de empenamento da haste sob cargas compressivas. Use a fórmula de encurvadura de Euler ou as tabelas de carga do fabricante para qualquer curso superior a aproximadamente 300 mm – muitos engenheiros ignoram isso até que uma haste entorte e danifique as ferramentas ou a estrutura da máquina.
Como a regulação da pressão afeta todo o desempenho do sistema pneumático
Muitas instalações executam toda a distribuição da planta a 8 ou 10 bar, quando a maioria dos atuadores só precisa de 5 a 6 bar. Este único hábito desperdiça enormes quantidades de energia. Para cada redução de 1 bar na pressão do sistema, o consumo de energia do compressor cai aproximadamente 6–8% . Em uma planta que gasta US$ 150.000 por ano em energia de ar comprimido, reduzir de 8 para 6 bar em circuitos não críticos pode economizar entre US$ 18.000 e US$ 24.000 anualmente.
O solution is zone regulation — using dedicated pressure regulators at each machine or machine group to supply only the pressure each actuator needs, while the main distribution runs at a slightly higher header pressure for standby margin. A properly zoned plant typically reduces average network pressure by 1–2 bar without any loss of production throughput.
Queda de pressão: o ladrão silencioso de desempenho
A queda de pressão entre a saída do receptor e a porta do cilindro de ar é onde se origina a maioria dos problemas de desempenho do sistema pneumático. Cada metro de tubo subdimensionado, cada cotovelo afiado de 90 graus, cada elemento de filtro sujo acrescenta resistência. A meta da indústria é limitar a queda total de pressão da saída do compressor até o atuador para não mais que 0,5–1,0 bar em um sistema bem conservado.
Culpados comuns por trás da queda excessiva de pressão:
- Elementos filtrantes obstruídos com ferrugem, incrustações ou óleo de compressor – a pressão diferencial através de um filtro saturado pode exceder 0,8 bar sozinho
- Tubos de distribuição principal subdimensionados – a velocidade do ar acima de 6–8 m/s na rede causa fluxo turbulento e perda significativa de pressão
- Conexões de conexão rápida com orifícios internos menores que o diâmetro da tubulação
- Válvulas de controle direcional subdimensionadas para a vazão necessária (incompatibilidade de valor de Cv)
- Vazamentos — um vazamento de 1 mm de diâmetro a 7 bar desperdiça aproximadamente 1,1 m³/min de ar livre por hora, o suficiente para operar vários cilindros de ar padrão continuamente
A realização de uma pesquisa de pressão em toda a rede de distribuição – registrando a pressão no receptor, em cada coletor de entrada da máquina e na porta do cilindro sob carga – revela exatamente onde estão ocorrendo as perdas. Isso leva menos de um dia e identifica consistentemente ações corretivas que compensam dentro de um trimestre.
Padrões de qualidade do ar comprimido e por que são importantes para os cilindros
O ISO 8573-1 standard defines compressed air quality classes across three contaminants: solid particles, water (dew point), and total oil. Most industrial applications fall into quality class 3 or 4 for general pneumatics, but precision air cylinders in electronics assembly, food processing, or medical device manufacturing need class 1 or 2 air.
| Classe de qualidade | Tamanho máximo de partícula | Ponto de orvalho de pressão | Conteúdo máximo de óleo | Aplicação Típica |
|---|---|---|---|---|
| Classe 1 | 0,1 mícron | -70°C | 0,01mg/m³ | Médico, semicondutor |
| Classe 2 | 1 mícron | -40ºC | 0,1mg/m³ | Alimentos, embalagens farmacêuticas |
| Classe 3 | 5 mícrons | -20ºC | 1 mg/m³ | Fabricação geral |
| Classe 4 | 15 mícrons | 3°C | 5mg/m³ | Indústria pesada, ao ar livre |
| Classe 5 | 40 mícrons | 7°C | 25mg/m³ | Ferramentas pneumáticas, sopro |
A passagem de ar classe 4 ou 5 através de cilindros de ar de precisão classificados para serviço de classe 2 ou 3 acelera rapidamente a degradação da vedação. A contaminação por umidade é particularmente agressiva: a água condensada dentro do cilindro de ar causa ferrugem, marcas na superfície do furo e eventual falha na vedação. Estudos sobre modos de falha de atuadores industriais atribuem consistentemente 40–60% das falhas prematuras ao fornecimento de ar contaminado em vez de sobrecarga mecânica ou desgaste no final da vida útil.
Os secadores refrigerados são a solução padrão para aplicações de classe 3 e 4. Eles resfriam o fluxo de ar comprimido a aproximadamente 3°C, fazendo com que a umidade se condense e seja drenada. Os secadores dessecantes atingem os pontos de orvalho abaixo de zero necessários para aplicações de classe 1 e 2, mas consomem mais energia - normalmente 15–20% da potência do compressor para uma unidade regenerativa aquecida.
Dimensionando corretamente um cilindro de ar: cálculos de diâmetro, curso e velocidade
Errar no tamanho do furo é um dos erros de projeto mais comuns e caros na engenharia de sistemas pneumáticos. Um cilindro superdimensionado desperdiça ar comprimido e cria desafios excessivos de amortecimento; um subdimensionado para sob carga ou opera perto dos limites de pressão de vedação.
Cálculo de Força
O theoretical output force of a double-acting air cylinder on the extend stroke is:
F = P × A = P × (π × D² / 4)
Onde F é a força em Newtons, P é a pressão de alimentação em Pa e D é o diâmetro do furo em metros. Para um cilindro com diâmetro interno de 63 mm a 6 bar (600.000 Pa):
F = 600.000 × (3,14159 × 0,063² / 4) = 600.000 × 0,003117 = 1.870 N (aproximadamente 190 kgf)
No curso de retração, a haste desloca alguma área do furo, reduzindo a força. Um furo de 63 mm com uma haste de 20 mm fornece aproximadamente 1.680 N na retração na mesma pressão – uma redução de 10% que deve ser levada em consideração em aplicações bidirecionais.
Velocidade e taxa de fluxo
A velocidade do cilindro depende do volume de ar fornecido por unidade de tempo. A velocidade do atuador é calculada a partir de:
Q = A × v × (P_abs / P_atm)
Onde Q é o fluxo de ar livre em m³/s, A é a área do pistão, v é a velocidade desejada do pistão em m/s e P_abs é a pressão absoluta de trabalho. Para atingir 0,5 m/s com um furo de 63 mm a 6 bar absoluto, a válvula e a tubulação devem passar aproximadamente 23 litros/min de ar livre — uma referência útil para a seleção do Cv da válvula.
Requisitos de amortecimento
Em velocidades acima de 0,2 m/s, os cilindros pneumáticos exigem amortecimento no final do curso para evitar danos por impacto forte no pistão, na haste e nas ferramentas conectadas. Almofadas ajustáveis integradas funcionam para velocidades moderadas de até cerca de 0,5 m/s. Acima disso, são necessários amortecedores hidráulicos externos ou desaceleração programável através de válvulas proporcionais. Ignorar o amortecimento em um cilindro com diâmetro de 100 mm viajando a 1 m/s pode gerar forças de impacto superiores 3–5kN na tampa final — muito além do que a maioria dos acessórios de montagem tolera ao longo de milhares de ciclos.
Estratégias de Eficiência Energética para Sistemas de Ar Comprimido e Pneumáticos
O ar comprimido é frequentemente chamado de “a quarta utilidade” na fabricação – e é consistentemente o mais caro por unidade de trabalho. A eficiência de conversão de eletricidade em trabalho mecânico para um sistema de ar comprimido normalmente é apenas 10–15% no atuador, em comparação com 85–90% para acionamentos diretos de motores elétricos. Isso torna a otimização de energia extremamente importante.
Passo 1
Medir o consumo real de ar
Instale medidores de vazão na saída do compressor principal e em cada grupo principal de máquinas. A maioria das fábricas descobre que 20 a 30% das máquinas utilizam quantidades de ar desproporcionalmente grandes em relação à produção. Estas se tornam as metas prioritárias para redimensionamento de cilindros, redução de pressão ou redesenho de processos.
Etapa 2
Reduza e dimensione corretamente a pressão de trabalho
Audite cada máquina e cilindro de ar quanto aos requisitos reais de pressão. Substitua cilindros superdimensionados por cilindros de tamanho correto e com pressão mais baixa. Instale reguladores no ponto de uso ajustados para a pressão mínima exigida. Em instalações com requisitos de pressão diversos, considere dividir em anéis de distribuição de alta e baixa pressão, em vez de fornecer tudo na pressão de pico de demanda.
Etapa 3
Recuperar o calor do compressor
Os compressores de parafuso rotativo rejeitam aproximadamente 80–90% de sua energia de entrada como calor no processo de compressão. A instalação de um sistema de recuperação de calor no circuito de resfriamento do compressor captura essa energia térmica para aquecimento ambiente, aquecimento de água de processo ou aplicações de secagem. Os períodos de retorno para recuperação de calor são normalmente de 1 a 3 anos.
Etapa 4
Substitua compressores de velocidade constante por inversores de velocidade variável
Um compressor de acionamento de velocidade variável (VSD) modula a velocidade do motor para atender à demanda real de ar em tempo real, em vez de carregar e descarregar em velocidade máxima. Em fábricas com demanda flutuante, os compressores VSD economizam 20–35% da energia do compressor em comparação com unidades de velocidade fixa. O ponto de equilíbrio normalmente ocorre quando a utilização do sistema cai abaixo de 80% da capacidade nominal em partes significativas do turno.
Etapa 5
Implementar um programa de detecção e reparo de vazamentos
Os detectores ultrassônicos de vazamento podem identificar vazamentos por meio de ruído de fundo em distâncias de até 10 metros. Um programa estruturado – identificando vazamentos, quantificando sua vazão, priorizando por custo e acompanhando a conclusão do reparo – alcança consistentemente a redução de vazamentos de uma taxa de perda típica de 20 a 30% para menos 5–8% em 12 meses . Isto por si só muitas vezes elimina a necessidade de capacidade adicional do compressor.
Sistemas pneumáticos versus sistemas hidráulicos: quando escolher cada um
Os sistemas pneumático e hidráulico fornecem força através de um meio fluido, mas suas características tornam cada um mais adequado para aplicações específicas. Confundir os dois leva a sistemas caros e com excesso de engenharia ou de baixo desempenho.
Característica
Sistema Pneumático
Sistema Hidráulico
Pressão de trabalho
4–10 bar típico
100–700 bar típico
Forçar saída
Até ~50 kN prático
Até vários MN
Velocidade
Rápido; até 3 m/s comum
Moderado; 0,1–0,5 m/s típico
Controle de posição
Difícil (compressibilidade do ar)
Excelente (fluido incompressível)
Risco de contaminação
Baixo (ar esgotado)
Alto (vazamentos de óleo, descarte)
Complexidade de manutenção
Inferior; habilidades padrão
Superior; análise de fluido necessária
Custo de instalação
Inferior
Superior (reservatório, filtração, vedações)
Melhor caso de uso
Alta velocidade, força leve a média, ambientes limpos
Alta força, posicionamento preciso, indústria pesada
Um limite prático: onde os requisitos de força excedem aproximadamente 50 kN ou onde a manutenção precisa da posição intermediária do curso é obrigatória, a hidráulica geralmente é a melhor escolha. Abaixo desse limite, os sistemas pneumáticos ganham em velocidade, simplicidade, limpeza e menor custo total do sistema. Em muitas aplicações híbridas — como pinças operadas pneumaticamente em uma prensa hidráulica — ambas as tecnologias coexistem na mesma máquina.
Aplicações pneumáticas de alta força e como os cilindros de ar aumentam
Quando os diâmetros dos cilindros pneumáticos padrão não conseguem fornecer a força necessária na pressão do sistema disponível, diversas estratégias de projeto ampliam a capacidade pneumática antes que a mudança para a hidráulica se torne necessária.
Cilindros Tandem
Duas unidades de cilindros pneumáticos montadas coaxialmente com suas hastes ligadas multiplicam a força de saída sem aumentar o tamanho do furo. Um par tandem de cilindros com diâmetro de 100 mm a 6 bar fornece aproximadamente 9,4kN — quase o dobro da produção de uma unidade — mantendo o mesmo diâmetro do cilindro para espaços apertados. A compensação é o aumento do comprimento total e o consumo de ar proporcionalmente maior.
Intensificadores de ar sobre óleo
Ose hybrid devices use a large-bore pneumatic piston driving a small-bore hydraulic piston to achieve hydraulic pressure from a pneumatic supply. A 10:1 intensifier fed at 7 bar produces 70 bar of hydraulic output, suitable for pressing, clinching, or staking operations that need precise force with clean exhaust. Air-over-oil systems eliminate the need for a full hydraulic power unit while achieving press forces of 50–200kN em configurações compactas de montagem em bancada.
Multiplicadores de cilindros pneumáticos via ligação mecânica
Mecanismos de alternância, seguidores de came e articulações de alavanca amplificam mecanicamente a saída do cilindro de ar no ponto de aplicação. Uma braçadeira articulada simples acionada por um cilindro com diâmetro interno de 50 mm a 6 bar pode desenvolver forças de fixação superiores a 20 kN no final do percurso, quando a geometria de alternância se aproxima do ponto morto. Esta técnica é amplamente utilizada em acessórios de soldagem e ferramentas de prensagem.
Cilindros Padrão com Furo Maior
Os cilindros em conformidade com a norma ISO 15552 estão disponíveis em diâmetros de até 320 mm. A 6 bar, um cilindro pneumático com diâmetro de 320 mm fornece aproximadamente 483 kN de impulso teórico - aproximando-se do território de pequenos cilindros hidráulicos. Essas unidades de grande diâmetro consomem volumes substanciais de ar por curso (um curso de 300 mm em um diâmetro de 320 mm desloca aproximadamente 24 litros de ar livre por ciclo), portanto o dimensionamento do receptor e a capacidade do compressor devem ser cuidadosamente revisados antes de especificá-los.
Escolhendo Cilindros de Ar para Ambientes Industriais Específicos
Nem todos os corpos de cilindros pneumáticos e materiais de vedação são adequados para todos os ambientes operacionais. Especificar a variante errada para condições adversas ou especializadas causa falhas aceleradas, independentemente de quão bem o restante do sistema pneumático seja projetado.
- Alimentos e bebidas: Cilindros com corpo em aço inoxidável com materiais de vedação em conformidade com a FDA (silicone ou EPDM), sem lubrificação externa e perfis externos lisos que resistem ao acúmulo de bactérias. As variantes com classificação de lavagem (IP67 ou IP69K) toleram água de alta pressão e ciclos de limpeza química.
- Ambientes de alta temperatura: As vedações NBR padrão falham acima de 80°C. Para aplicações de fundição, fornos ou processos próximos acima de 100°C, especifique vedações de fluoroelastômero (FKM/Viton) classificadas para 200°C. Acima de 150°C ambiente, proteções térmicas externas no corpo do cilindro também são necessárias para proteger os anéis de retenção e as tampas das extremidades.
- Atmosferas corrosivas: Os corpos de alumínio anodizado rígido ou niquelado não eletrolítico resistem à exposição química moderada. Em ambientes marítimos, offshore ou de plantas químicas, a construção totalmente em aço inoxidável com furos revestidos de PTFE oferece a melhor resistência à corrosão ao custo de maior peso e preço.
- Zonas ATEX/à prova de explosão: Os atuadores pneumáticos são inerentemente mais seguros do que os acionamentos elétricos em zonas perigosas porque não produzem faíscas. Entretanto, os solenóides de válvula e os sensores de posição conectados ao cilindro de ar devem possuir classificações de zona ATEX apropriadas. O próprio corpo do cilindro precisa ser verificado quanto à ausência de faíscas – o alumínio é geralmente aceitável, mas o ferro fundido deve ser verificado em relação aos requisitos de classificação de zona.
- Aplicações em salas limpas: Salas limpas ISO Classe 5 e melhores exigem cilindros com vedações livres de liberação de gases, sem lubrificação externa e materiais compatíveis com vácuo. Alguns fabricantes de semicondutores e monitores de tela plana usam cilindros inteiramente de plástico para eliminar qualquer risco de contaminação metálica.
- Equipamentos externos e de construção: Cilindros expostos às intempéries precisam de revestimentos de zinco-níquel ou cromo duro, vedações limpadoras resistentes para excluir sujeira e corpos anodizados ou pintados. As especificações de pressão devem levar em conta os extremos de temperatura: a -30°C, os lubrificantes padrão engrossam e os materiais de vedação endurecem, exigindo graxa para baixa temperatura e elastômeros resistentes ao frio.
Combinar a especificação do cilindro de ar com o ambiente operacional real — em vez de optar por uma seleção de catálogo de uso geral — é onde engenheiros de sistemas pneumáticos experientes agregam valor mensurável. O custo incremental da variante correta é quase sempre menor do que um ciclo de substituição não planejado após uma falha precoce em campo.
Os sistemas pneumáticos, em sua essência, são confiáveis, rápidos e econômicos quando projetado com as especificações corretas de componentes, qualidade de ar adequada, dimensionamento correto e uma abordagem de manutenção estruturada. O cilindro de ar continua a ser o elemento mais visível, mas o seu desempenho depende inteiramente da qualidade do sistema de ar comprimido que o alimenta. Invista na preparação do ar e no gerenciamento da pressão, e os atuadores a jusante proporcionarão o ciclo de vida pretendido pelo projeto.