

Uma linha de embalagem para às 14h40. O cilindro impulsor na estação quatro riscou o tubo e o supervisor de manutenção precisa de uma substituição antes do turno da noite. A placa de identificação é ilegível, portanto a única informação confiável vem de um paquímetro e uma fita métrica. Essa cena se repete em todas as fábricas que operam automação, e é por isso que dimensões do cilindro pneumático importa muito antes de um pedido de compra ser escrito. O tamanho do furo decide se o atuador pode gerar a força que a estação necessita. O comprimento do curso decide se o movimento atinge a posição alvo. O diâmetro da haste decide se o atuador pode sobreviver à carga sem dobrar. Escolha qualquer um incorretamente e a máquina anunciará o erro com ciclos lentos, vazamentos na vedação ou haste torta. Este guia cobre o conjunto completo de dimensões usadas durante a seleção e substituição, incluindo padrões, tabelas de força, exemplos de cálculo, etapas de medição e erros de ajuste que engenheiros experientes aprendem a evitar.
O conteúdo abaixo segue convenções métricas que dominam a automação global, usa exemplos trabalhados em Pressão de trabalho de 6 bar e destaca onde um número de catálogo pode enganar você ao comparar marcas lado a lado.
As três dimensões que controlam tudo
Furo, curso e diâmetro da haste não são apenas entradas de catálogo. São restrições de engenharia ligadas à força, deslocamento e estabilidade. O furo é o diâmetro interno do tubo do cilindro e define a área do pistão. Quando o ar comprimido pressiona essa área, a força resultante é diretamente proporcional a ela. O curso é a distância máxima que o conjunto do pistão e da haste pode percorrer desde totalmente retraído até totalmente estendido. O diâmetro da haste determina quanta carga de compressão a haste pode suportar antes da flambagem, especialmente em cursos longos, e reduz diretamente a área efetiva do pistão no curso de retração.
Um exemplo simples mostra como os três interagem. Um Cilindro com furo de 32 mm a 6 bar produz cerca de 482 N de força de impulso teórica. Adicione uma haste de 12 mm e a força de retração cai para cerca de 415 N porque a haste ocupa parte da área do pistão. Se o mesmo cilindro tiver curso de 500 mm e empurrar lateralmente uma carga não suportada, a haste deverá ser suficientemente espessa ou guiada externamente para evitar flexão. Todas as outras dimensões no desenho de um cilindro – estilo de montagem, tamanho da porta, comprimento da almofada, slots de interruptores, comprimento total – ficam atrás desses três números, mas ainda controlam se o cilindro se ajusta ao envelope da máquina e se conecta à linha de ar existente.
Uma regra prática usada na maioria das revisões de projeto é anotar os três valores na ordem furo x curso x diâmetro da haste , em seguida, verifique-os em relação ao perfil de movimento da máquina, ao caminho de carga e ao suporte de montagem. Esse hábito detecta a maioria das incompatibilidades antes da instalação.
Tamanhos de furo padrão e famílias ISO
Os fabricantes internacionais de cilindros seguem uma progressão de diâmetro métrico que se tornou o padrão de fato em automação: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 e 320 mm . Entre 8 e 320 mm, cada degrau aumenta a área do furo em aproximadamente 25%, o que corresponde a um degrau semelhante na força disponível. Três famílias ISO cobrem a maior parte desta faixa e cada uma delas embala o furo de maneira diferente.
Os cilindros ISO 6432 utilizam um tubo redondo liso e cobrem pequenos furos de 8 a 25 mm. Eles são os típicos "mini" cilindros usados para fixação, inserção de pinos e ações de comutação de luz. Os cilindros ISO 15552 utilizam tirantes ou corpos de perfil extrudado e cobrem furos de 32 a 320 mm; eles são os burros de carga da automação geral. Os cilindros compactos ISO 21287 cobrem furos de 20 a 100 mm em um corpo encurtado, trocando alguma capacidade de curso por uma altura instalada muito menor. Compreender em qual família sua máquina foi construída é essencial, porque o padrão do furo, o comprimento total e a rosca da haste seguem a convenção da família.
| Família | Faixa de furo | Estilo corporal | Uso típico |
|---|---|---|---|
| ISO 6432 | 8 - 25mm | Tubo liso redondo | Pequenos acessórios, fixação, inserção de pinos |
| ISO 15552 | 32 - 320 mm | Tirante ou tubo perfilado | Automação geral, movimentação de materiais, empurrar e levantar |
| ISO 21287 | 20 - 100mm | Perfil extrudado compacto | Estações com espaço limitado, ferramentas, fixação de curso curto |
 Cilindro padrão de tirante série SC para aplicações ISO 15552 Este cilindro de tirante segue o envelope ISO 15552, oferecendo posições de montagem e porta intercambiáveis. Disponível em furos de 32 a 100 mm com amortecimento ajustável e vedações para altas temperaturas, ele se adapta a tarefas gerais de automação que exigem força confiável. Ver Produto →
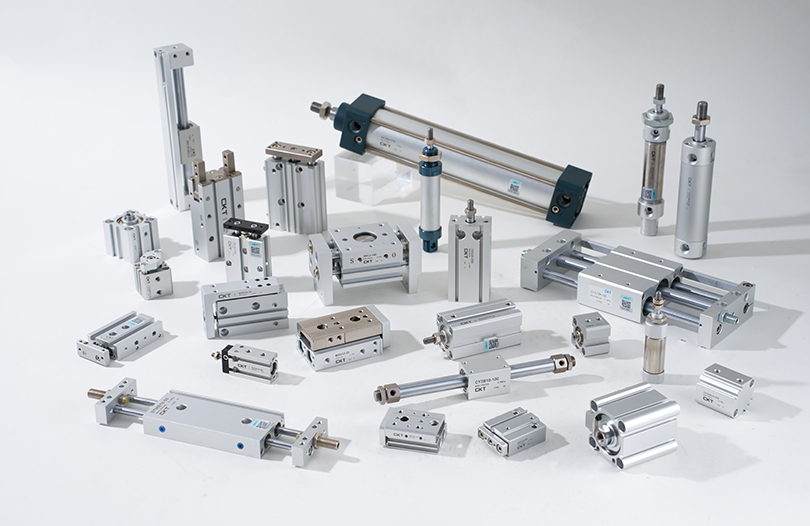
O Cilindros de tirante série SC siga o envelope ISO 15552, para que as distâncias de montagem, roscas da haste e posições das portas se alinhem com outros fabricantes que usam o mesmo padrão. Se você precisar comparar especificações completas entre tamanhos de furo, o Gama de cilindros pneumáticos CKT lista desenhos estruturais e dimensões de montagem para cada série nesta progressão.
Dimensionamento do furo: trabalhe para trás a partir da carga
O starting point for bore selection is always the load. The governing equation is F = P x A , onde F é a força necessária, P é a pressão de trabalho e A é a área do pistão. Em unidades métricas, se P estiver em N/cm² e A estiver em cm², a força sai em newtons. A 6 bar, a pressão é de aproximadamente 60 N/cm² (0,6 MPa). Um furo de 50 mm tem uma área de pistão de 19,63 cm², então a força de impulso teórica é 19,63 x 60, ou cerca de 1178N.
Um exemplo típico: uma unidade de picking deve empurrar um Carga de 500 N horizontalmente com uma pressão de linha de 6 bar. A área mínima é 500 dividido por 60, o que equivale a 8,33 cm². Um furo de 32 mm produz 8,04 cm², um pouco abaixo desse valor. Depois de adicionar a margem de segurança usual de 25 a 50 por cento para atrito de vedação, quedas de pressão e forças de aceleração, a escolha correta é o próximo furo padrão: 40 mm, com área de pistão de 12,57 cm². Isso dá 754 N de força teórica e aproximadamente 565 N de força utilizável com 75% de eficiência, deixando uma reserva confortável acima do requisito de 500 N.
| Furo (mm) | Área do pistão (cm²) | Força a 6 bar (N) | Carga de trabalho sugerida (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
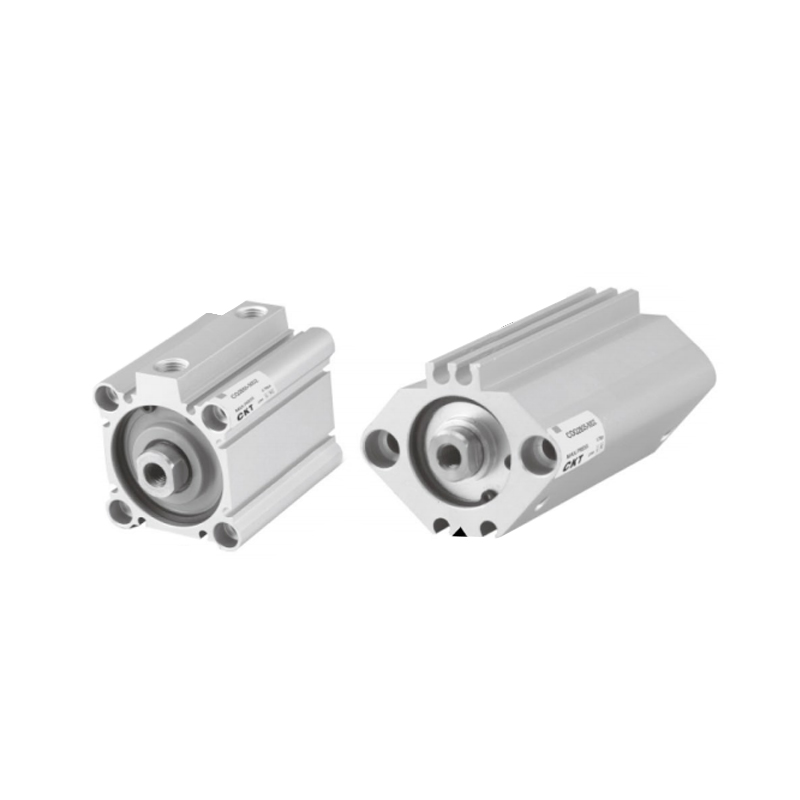 Cilindro fino compacto série CQ2 com interruptor magnético embutido Um cilindro de perfil fino que economiza espaço vertical enquanto mantém a mesma força de furo. Seu interruptor magnético embutido evita danos e é resistente à água, líquido refrigerante e campos magnéticos fortes, tornando-o prático para ambientes apertados ou agressivos. Ver Produto →
Em máquinas onde o espaço vertical é reduzido, um cilindro fino e compacto como a série CQ2 utiliza o mesmo diâmetro interno, mas um corpo muito mais curto, o que altera a faixa de curso e as opções de amortecimento. O cálculo da força permanece idêntico porque o furo não mudou; apenas o envelope instalado e o curso máximo disponível mudam. Sempre verifique esses limites antes de escolher um corpo compacto em vez de um corpo padrão.
Comprimento do curso: True Travel Plus Clearance
O stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
Traços longos introduzem um conjunto separado de restrições. Um curso de 250 mm é simples para a maioria dos furos. Um curso de 1000 mm com o mesmo furo requer uma haste maior, uma zona de amortecimento mais longa e quase sempre uma guia externa para evitar que a haste ceda sob o seu próprio peso mais a carga. Os cilindros padrão listam um curso máximo para cada combinação de furo e haste; exceder esse valor geralmente força uma construção personalizada ou uma opção de haste superdimensionada. Quando um projeto exige um curso maior que oito a dez vezes o diâmetro da haste, planeje um rolamento de suporte, uma guia linear ou uma mesa deslizante em vez de uma haste nua.
- Amortecimento final: as almofadas ajustáveis requerem um curso de 15 a 30 mm antes que a vedação da almofada se encaixe; sem essa reserva, o pistão bate na tampa a toda velocidade.
- Interruptores magnéticos: o pistão deve percorrer completamente a zona de detecção do interruptor; um curso muito curto não deixa nenhum sinal de permanência confiável para o PLC.
- Folga do acoplador: se for usado um acoplador de haste flutuante, ele precisa de folga axial em um lado; esquecer isto é uma causa comum de reclamações de “sem acidente vascular cerebral” em novas instalações.
- Cursos de sobredimensionamento: adicionar 50 mm de curso extra para ganhar flexibilidade aumenta o consumo de ar, aumenta o momento de flexão na haste e prolonga o tempo do ciclo devido à distância extra de deslocamento.
Diâmetro da haste: onde os números de empurrar e puxar divergem
O rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
O buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the quarta potência do diâmetro da haste . Reduzir pela metade o diâmetro da haste reduz a carga compressiva aceitável para um décimo sexto do valor original. Um curso de 1.000 mm com uma haste de 16 mm que suporta 1.200 N em compressão pode falhar se a haste for trocada por uma haste de 10 mm sem adição de orientação externa. Para aplicações de prensas verticais, verifique sempre o diâmetro da haste em relação ao curso e à direção da carga; uma seleção de furo perfeitamente razoável é frequentemente invalidada por uma haste que é muito delgada para o curso.
A qualidade da superfície da haste também pertence à conversa sobre dimensões. Uma haste de tamanho nominal, mas com arranhões, cortes ou desgaste cromado, vazará rapidamente pela vedação da haste. Ao medir um cilindro usado antes da substituição, meça a haste em duas direções e compare as leituras; desgaste oval superior a 0,05 mm é um sinal confiável de que a haste e a vedação estavam operando sob carga lateral excessiva.
Dimensões de montagem: combine com o envelope, não apenas com o furo
Dois cilindros com o mesmo diâmetro e curso podem ter dimensões instaladas completamente diferentes devido ao estilo de montagem. A ISO 15552 define as opções de montagem mais comuns: flange frontal, flange traseiro, manilha traseira, talão traseiro, montagem em pé e munhão. Cada estilo de montagem altera o comprimento total, o padrão do parafuso e o espaço necessário ao redor do cilindro para movimento ou acesso.
| Código de montagem | Tipo de montagem | Efeito dimensional | Quando usar |
|---|---|---|---|
| MS1 | manilha traseira | Adiciona comprimento da manilha atrás da tampa; requer folga de giro | Caminhos de carga giratórios ou oscilantes |
| MP2 | Suporte para pés | Abaixa a superfície de montagem abaixo da linha central; base estável | Empurrões horizontais com suportes de altura fixa |
| MF1 | Flange frontal | Flange na placa principal; suporta a extremidade de suporte de carga | Cargas de tensão, montagem vertical, suportes fixos compactos |
| MT4 | Munhão | Adiciona pinos de munhão no cano; requer folga ao redor do corpo | Movimento de despejo, inclinação e rotação |
Durante uma substituição entre marcas, o número do modelo nunca é suficiente. Solicite o desenho dimensional para o estilo de montagem exato e compare o comprimento total, a distância do furo do parafuso, o tamanho da rosca da haste e a posição da porta. Um cilindro com diâmetro interno de 40 mm de um fabricante pode ser 12 mm mais longo que outro com o mesmo tamanho nominal, o que é mais que suficiente para colidir com uma proteção, um suporte de sensor ou a próxima estação. Esta é a incompatibilidade dimensional mais frequente encontrada durante projetos de retrofit.
Tamanhos Portuários e Demanda Aérea: Dimensionando Toda a Cadeia
O cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| Faixa de furo (mm) | Thread de porta típico | DE da tubulação recomendada | Tamanho de válvula sugerido |
|---|---|---|---|
| 8 - 16 | M5 ou G1/8 | 4 - 6mm | Válvula de ação direta |
| 20 - 25 | G1/8 | 6 - 8mm | Válvula operada por piloto |
| 32 - 40 | G1/4 | 8 - 10mm | Válvula 5/2 ou 5/3 |
| 50 - 63 | G1/4 ou G3/8 | 10 - 12mm | Válvula 5/2 com escape rápido |
| 80 - 100 | G3/8 ou G1/2 | 12 - 16mm | Válvula 5/2 de grande capacidade |
O consumo de ar é outro cálculo relacionado à dimensão que evita compressores subdimensionados e quedas de pressão. O volume de ar livre por curso único é aproximadamente a área do pistão multiplicada pelo curso, multiplicada pela taxa de compressão da pressão de trabalho. Por um Furo de 63 mm com curso de 200 mm a 6 bar , a extensão consome cerca de 4,3 litros de ar livre e a retração consome cerca de 4,1 litros. A 20 ciclos duplos por minuto, isso representa cerca de 170 litros por minuto de demanda de ar livre somente através do cilindro, antes de adicionar o consumo e vazamento do piloto da válvula. Uma análise mais detalhada de como o interior do cilindro converte a pressão do ar em movimento prático ajuda na interpretação desses números em um circuito real, e a explicação vai além da folha de dimensões.
Instalar uma válvula de controle de velocidade diretamente nas portas do cilindro é uma prática comum, mas o fluxo de exaustão através dessa conexão limita a velocidade máxima do pistão. Se a velocidade da haste dimensionada for crítica para o tempo de ciclo, verifique a vazão da conexão e da válvula em conjunto; o cilindro em si raramente é a restrição.
Medindo um cilindro instalado quando a placa de identificação desapareceu
O trabalho de substituição geralmente começa com um cilindro desgastado cuja etiqueta do modelo está manchada de óleo ou arranhada além da leitura. Nessa situação, o conjunto de dimensões deve ser recuperado do próprio hardware. A sequência abaixo fornece resultados confiáveis na maioria dos cilindros padrão.
- Meça o curso da haste. Estenda o cilindro e meça o comprimento exposto da haste desde a face do rolamento da haste até a extremidade da haste. Retraia-o e meça novamente. A diferença entre as duas leituras é o curso. Este método tem precisão de cerca de 0,5 mm quando a extremidade da haste está limpa.
- Identifique o furo a partir do diâmetro externo do tubo. Para cilindros redondos, o diâmetro externo do tubo é normalmente o diâmetro interno mais 3 a 6 mm de espessura da parede. Meça o diâmetro externo em duas direções e compare-o com a tabela de dimensões do fabricante para a série suspeita. Em cilindros de tirante, a distância entre os tirantes é um identificador de furo mais confiável do que o diâmetro externo do tubo.
- Meça o diâmetro da haste com um paquímetro. Faça leituras em duas direções perpendiculares e a duas distâncias da extremidade da haste. A leitura menor é o tamanho efetivo da haste; diferenças superiores a 0,05 mm indicam desgaste.
- Registre as dimensões de montagem. Meça a distância entre os furos de montagem, o diâmetro do furo, a espessura do flange, a distância da linha central da haste até a superfície de montagem e o comprimento total com a haste retraída.
- Identifique os threads da porta. Use um medidor de passo de rosca ou acessórios de teste. Os candidatos comuns são M5, G1/8, G1/4, G3/8 e G1/2. Nunca force uma adaptação; uma porta danificada transforma uma simples substituição em uma substituição do corpo do cilindro.
- Encomende o desenho antes de encomendar a peça. Compare seus valores medidos com a folha de dimensões do fabricante para o modelo candidato. O furo, o curso, a haste e o estilo de montagem devem corresponder; uma única incompatibilidade é suficiente para interromper a instalação.
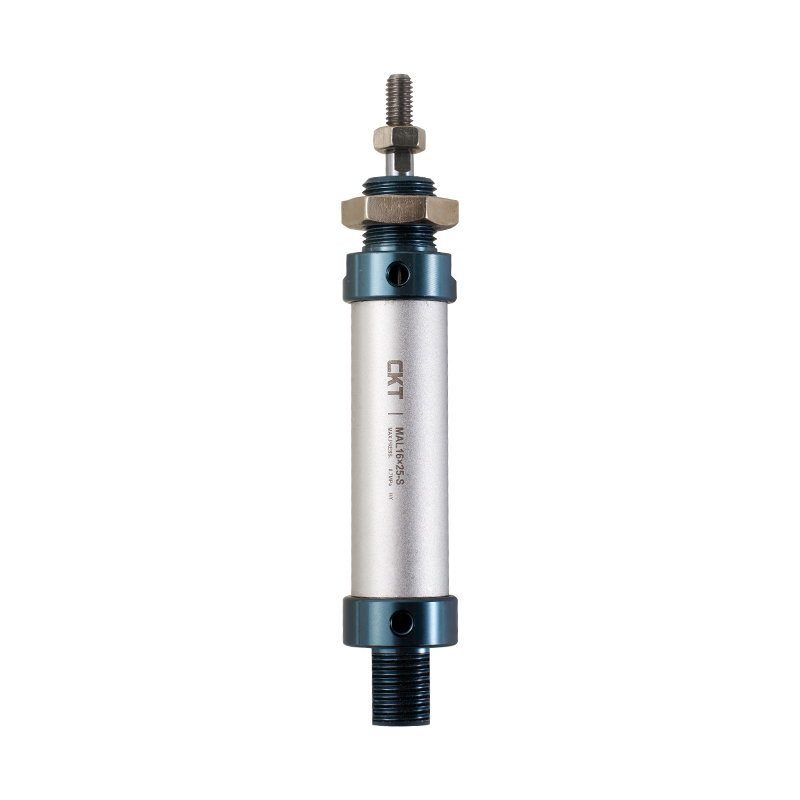 Minicilindro de liga de alumínio da série MAL para necessidades comuns de substituição Um cilindro leve de tubo redondo de alumínio com tampas de extremidade roscadas e rolamentos autolubrificantes. Disponível em furos de 20 a 40 mm, é um típico cilindro em miniatura usado em equipamentos de embalagem e manuseio, ideal para substituições baseadas em medições em campo. Ver Produto →
Para substituições de manutenção na faixa de diâmetro pequeno, o minicilindro de liga de alumínio da série MAL é uma das estruturas mais comuns encontradas em equipamentos de embalagem e manuseio de materiais. A dimensão plana a plana do corpo, a rosca da porta e a rosca da haste seguem um padrão regular que torna a medição de campo simples quando a etiqueta do modelo original desaparece.
Erros dimensionais que só aparecem após a instalação
Alguns erros dimensionais são invisíveis no papel e óbvios na máquina. A lista abaixo reúne os mais comuns encontrados durante trabalhos de comissionamento e modernização.
- Furo subdimensionado com excedente teórico. Um furo de 25 mm a 6 bar fornece 295 N em teoria. Se a demanda real for de 280 N com vedações antigas, uma queda de pressão de 15% e uma massa em rápida aceleração, o cilindro irá parar quando a taxa de produção aumentar. Equipes experientes projetam pelo menos 30% de margem de força utilizável acima da carga nominal.
- Furo superdimensionado com custos ocultos. Um furo de 100 mm consome aproximadamente quatro vezes o ar de um furo de 50 mm para o mesmo curso. O cilindro maior também precisa de portas maiores, suportes mais pesados e maior tempo de amortecimento. Maior não é mais seguro; é apenas mais caro operar.
- Curso selecionado sem folga final. Um cilindro que se desloca exatamente no curso nominal atingirá a estrutura da máquina ou a parada do produto em velocidade máxima. Sempre adicione folga em ambas as extremidades e adicione amortecimento se a velocidade exceder 500 mm/s.
- Dimensões métricas e imperiais misturadas. Um furo de 1/2 polegada tem 12,7 mm, não 12 mm ou 16 mm. As hastes de 6 mm versus 1/4 de polegada (6,35 mm) parecem idênticas ao olho, mas falham de maneira diferente sob carga. Sempre meça em um sistema e converta explicitamente.
- Ignorando a força de retração. Um cilindro que empurra verticalmente uma carga de 600 N pode muitas vezes se estender, mas pode não retrair a mesma carga se a haste for grossa e a área efetiva de retração for pequena. Verifique a direção de tração com o diâmetro real da haste, não apenas com o furo.
- Não verificar a posição da ranhura do interruptor. O piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
Perguntas frequentes
O que significa 32 x 100 em uma etiqueta de cilindro pneumático?
Isso significa Furo de 32 mm e curso de 100 mm . Esta é a forma mais comum pela qual os fabricantes resumem as duas dimensões primárias na placa de identificação. O diâmetro da haste geralmente é listado separadamente ou incluído no código do modelo.
Quanta força um cilindro com diâmetro interno de 50 mm pode produzir a 6 bar?
O theoretical push force is approximately 1178 N . Na prática, o atrito da vedação e as perdas de pressão na linha reduzem a força utilizável para aproximadamente 600 a 900 N, dependendo da velocidade, do tamanho da conexão e do estado de lubrificação.
O diâmetro da haste altera a força de impulso?
Não. A força de impulso é calculada a partir de toda a área do pistão. O diâmetro da haste apenas reduz a área efetiva na retrair curso , o que diminui a força de tração.
Posso substituir um cilindro ISO 15552 por um cilindro compacto ISO 21287 com o mesmo diâmetro e curso?
Somente se o padrão de montagem, o comprimento total, as posições das portas e a rosca da haste forem compatíveis. Um corpo compacto é muito mais curto, mas o espaçamento dos furos e as opções de amortecimento são diferentes. Sempre compare os desenhos dimensionais antes de fazer o pedido.
O que acontece se eu escolher um curso mais longo do que o necessário?
O cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
Como encontro o tamanho da porta em um cilindro que ainda está instalado?
Meça a rosca com um medidor de passo de rosca ou experimente acessórios de teste conhecidos. As portas pneumáticas mais comuns são M5, G1/8, G1/4, G3/8 e G1/2. A identificação correta da rosca evita danos à porta do cilindro durante a instalação da conexão.
Qual é o curso máximo para um determinado tamanho de furo?
Cada fabricante publica valores máximos de curso para cada combinação de furo e haste. Além desses valores, a resistência à flambagem da haste e a estabilidade do corpo tornam-se os fatores limitantes. Para cursos longos é obrigatória uma haste maior ou uma guia linear externa.
Principais vantagens antes de fazer o pedido
Selecionar um cilindro pneumático por dimensões é um exercício sistemático. Comece com o requisito de força e a pressão disponível para fixar o furo. Converta o percurso da máquina em um número de curso que inclua folgas e amortecimento. Verifique o diâmetro da haste em relação à força de retração e ao risco de flambagem. Em seguida, verifique o estilo de montagem, o tamanho da porta e o comprimento total em relação ao envelope físico. Essas cinco verificações cobrem mais de 90% dos problemas dimensionais que causam falhas em campo.
Mantenha o desenho dimensional do fabricante como autoridade final. As variações de modelo para modelo entre marcas são reais, e uma diferença milimétrica em um suporte de montagem é suficiente para atrasar o reinício da produção. O tempo gasto medindo duas vezes no cilindro antigo é sempre menor do que o tempo de inatividade causado pela substituição errada.