

O que realmente separa um confiável Fabricante de pinça pneumática Do resto
A resposta curta: um fabricante confiável de pinças pneumáticas é definido por três coisas mensuráveis, não por uma cópia de marketing - força de aperto repetível em milhares de ciclos, construção selada que resiste à entrada de poeira e umidade e precisão do curso da mandíbula entre 0,02 mm e 0,05 mm. Todo o resto – cor do revestimento, espessura do catálogo ou tamanho do showroom – é secundário. Os compradores que procuram fabricantes de pinças pneumáticas geralmente estão tentando resolver um de dois problemas: uma pinça que se desgasta muito rapidamente em uma linha de alta velocidade ou uma pinça que não consegue manter uma força consistente em peças com acabamento superficial variável. Ambos os problemas remontam às escolhas de design feitas na fase de fabricação, razão pela qual este guia se concentra no que verificar antes de fazer um pedido, em vez de descrições genéricas do produto.
As garras pneumáticas continuam sendo a opção de ferramenta de ponta de braço mais econômica para trabalhos repetitivos de coleta e colocação, e a demanda permaneceu forte em 2026, à medida que a montagem de eletrônicos, as linhas de subcomponentes automotivos e a automação de embalagens continuam a se expandir. Zhejiang CKT Pneumática Co., Ltd construiu seu catálogo em torno dessa curva de demanda exata, produzindo linhas de pinças paralelas, angulares e de três mandíbulas destinadas a integradores OEM que precisam de prazos de entrega consistentes, tanto quanto de desempenho consistente.
Como uma pinça pneumática realmente converte a pressão do ar em força de preensão
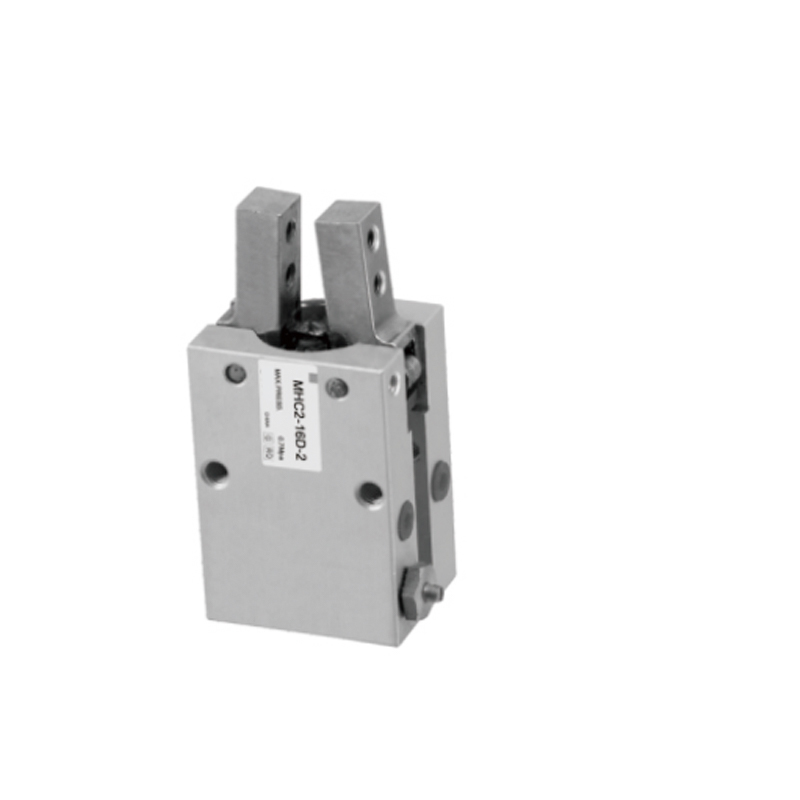
Uma pinça pneumática é um atuador mecânico que converte a pressão do ar comprimido em movimento linear ou angular da mandíbula por meio de um mecanismo de pistão e came ou pistão e cremalheira. O ar entra em uma porta, empurra um pistão ao longo de um furo, e esse movimento do pistão é traduzido em força de fechamento da mandíbula através de uma ligação mecânica. A relação é direta, mas muitas vezes mal compreendida pelos compradores que comparam folhas de especificações:
Os componentes principais em sequência
- Corpo do cilindro — aloja o pistão e define o diâmetro do furo, que define diretamente a força teórica máxima
- Pistão e haste – o elemento móvel que recebe pressão de ar em um ou ambos os lados
- Articulação de came ou pinhão e cremalheira — converte o deslocamento linear do pistão em movimento da mandíbula, paralelo ou angular
- Guias da mandíbula - rolamentos lineares ou corrediças em cauda de andorinha que mantêm o deslocamento da mandíbula livre de folga lateral
- Vedações — o componente mais responsável pela confiabilidade a longo prazo, uma vez que o desgaste da vedação é a principal causa da queda de força no campo
A fórmula que os integradores usam para estimar a força de preensão teórica é F = P × A × n , onde P é a pressão do ar fornecido, A é a área efetiva do pistão e n é o número de mandíbulas em contato com a peça. Este número é sempre um teto, não uma garantia — a força de aderência no mundo real cai cerca de 15% a 30% dependendo das perdas por atrito na articulação, e é exatamente por isso que duas garras com diâmetros de furo idênticos podem ter desempenho muito diferente dependendo da tolerância de usinagem e do projeto da articulação.
Circuitos de ação simples versus circuitos de dupla ação
As garras de ação simples contam com uma mola de compressão para retornar as mandíbulas à sua posição padrão, o que significa que a pressão do ar funciona apenas em uma direção. Este projeto é comum em furos menores, onde uma posição de mandíbula normalmente fechada é desejável por questões de segurança, uma vez que a peça permanece presa se a pressão do ar for perdida no meio do ciclo. Em vez disso, as garras de dupla ação direcionam o ar para ambos os lados do pistão através de duas portas separadas, produzindo uma força mais consistente na direção de abertura e fechamento, ao custo de precisar de uma válvula solenóide de 5/2 ou 5/3 vias em vez da válvula mais simples de 3/2 vias usada para circuitos de ação simples.
O papel do controle de fluxo e amortecimento
Válvulas de controle de fluxo instaladas em cada porta de ar regulam a rapidez com que o pistão se desloca, o que é mais importante do que a maioria dos compradores supõe. Uma mandíbula que fecha muito rapidamente em uma peça delicada corre o risco de marcá-la ou quebrá-la, enquanto uma mandíbula que fecha muito lentamente se torna o gargalo em um ciclo de pegar e colocar em alta velocidade. Os fabricantes que incorporam portas de controle de fluxo ajustáveis, em vez de orifícios fixos, dão aos integradores mais espaço para ajustar o tempo do ciclo sem adicionar hardware de válvula externo. O amortecimento no final do curso, normalmente obtido através de um pequeno amortecedor de elastômero ou de uma câmara interna de amortecimento de ar, reduz o choque mecânico na articulação nas posições totalmente aberta e totalmente fechada - um detalhe que aparece nas classificações de vida útil do ciclo muito mais do que a maioria das folhas de especificações reconhecem.
Comparando os quatro tipos de pinças que os fabricantes normalmente produzem
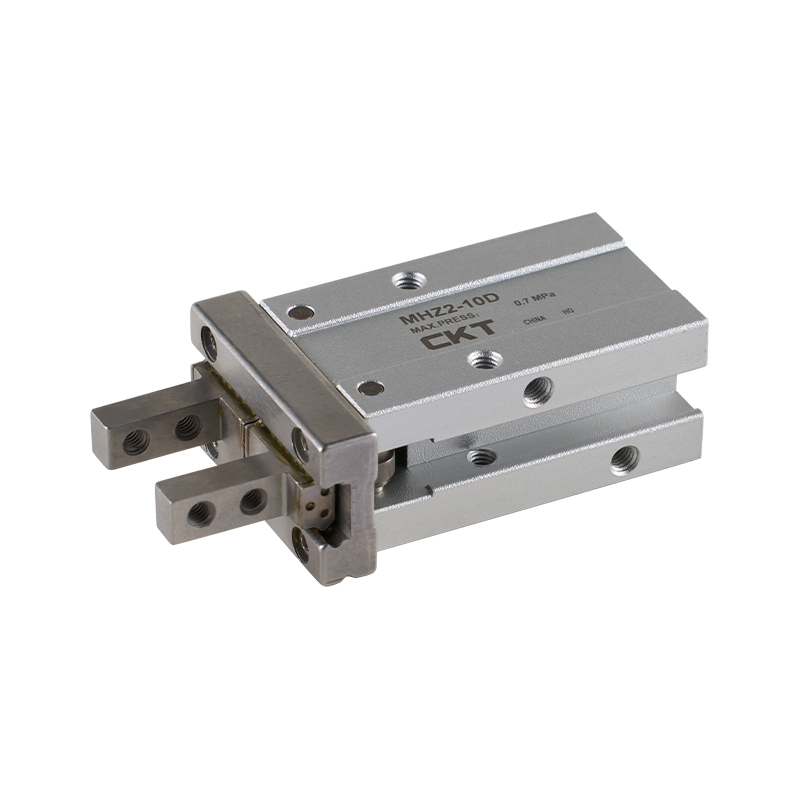
Nem toda pinça pneumática é construída da mesma maneira, e escolher o tipo errado para a aplicação é o erro de fornecimento mais comum. A tabela abaixo reflete especificações típicas publicadas por fabricantes chineses de médio porte que produzem linhas de pinças de catálogo padrão em 2026.
| Tipo de pinça | Movimento da mandíbula | Faixa de furo típica | Mais adequado para |
|---|---|---|---|
| Paralelo (duas mandíbulas) | Ambas as mandíbulas se movem simetricamente para dentro | 10 mm a 63 mm | Peças planas ou cilíndricas que necessitam de coleta centralizada |
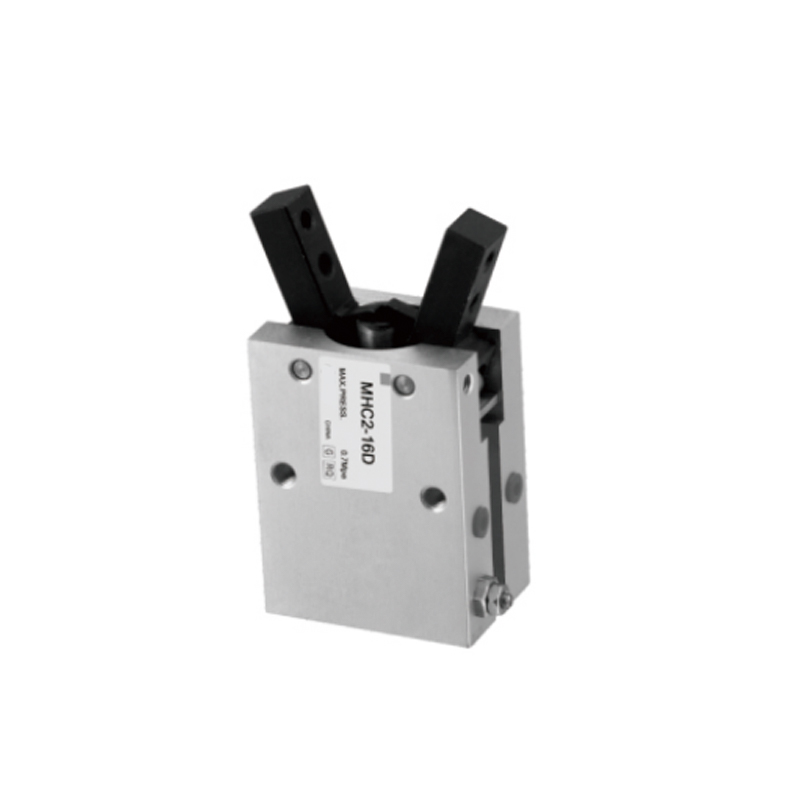
| Angular | As mandíbulas se abrem em um pivô | 16mm a 50mm | Espaços confinados onde o deslocamento linear da mandíbula é restrito |
| Centrado em três mandíbulas | Três mandíbulas fecham simultaneamente em direção ao centro | 20mm a 80mm | Peças redondas ou simétricas que requerem autocentragem |
| Alavanca de alternância | Mordentes travados por meio de alternância mecânica no final do curso | 25mm a 100mm | Peças pesadas que exigem força de retenção mesmo após perda de ar |
As garras paralelas respondem pela maior parte dos pedidos porque a maioria das tarefas de coleta e colocação em eletrônica e montagem de luz envolve peças planas ou quadradas. As garras de três mandíbulas têm uma demanda constante por parte dos fabricantes que abastecem os setores automotivo e de usinagem, onde predominam os componentes redondos e cilíndricos.
Calculando a força de preensão que você realmente precisa
Uma regra que os integradores seguem: a força de preensão necessária deve ser mínima 4 a 6 vezes o peso da peça a ser manuseada , e maior para peças movidas em alta velocidade ou sujeitas a cargas de choque, como paradas repentinas em uma linha alimentada por transportador. Um componente de 2 kg que se move na velocidade padrão de pegar e colocar normalmente precisa de 80N a 120N de força de preensão como margem de segurança, e não os 20N que a gravidade por si só exigiria.
Os fabricantes que compreendem esta distinção – em vez de simplesmente citarem a força teórica mais elevada numa folha de especificações – tendem a fornecer orientações de dimensionamento mais precisas durante a fase de cotação. Esta é uma área onde trabalhar diretamente com a equipe de engenharia de um fabricante, em vez de uma empresa comercial pura, tende a produzir melhores resultados, uma vez que as questões de dimensionamento exigem alguém familiarizado com a geometria da ligação interna, e não apenas com o diâmetro do furo publicado.
Um exemplo de dimensionamento trabalhado
Considere um suporte de metal fundido de 1,5 kg movido a uma velocidade moderada de pegar e colocar com duas mandíbulas em contato. Usando o fator de segurança de 4 a 6 vezes, a força de preensão alvo fica entre 59N e 88N. Se a pressão de alimentação for fixada em 0,5 MPa, a área efetiva do pistão necessária funciona inversamente a partir de F = P × A × n: em n = 2 mandíbulas, a solução para A fornece aproximadamente 59 a 88 milímetros quadrados de área efetiva do pistão por mandíbula, uma vez que as perdas por atrito da ligação de cerca de 25% são levadas em consideração. acima de sua faixa de pressão nominal, não deixando margem de segurança se a pressão do ar da oficina flutuar durante o pico de demanda do compressor.
Por que o atrito superficial muda a matemática
Os cálculos acima assumem um coeficiente de atrito moderado entre o dedo da mandíbula e a superfície da peça, normalmente na faixa de 0,15 a 0,3 para contato de metal usinado com metal usinado. Peças com superfícies oleosas, polidas ou com revestimento em pó podem diminuir significativamente esse coeficiente, o que significa que a mesma força de aderência teórica se traduz em menos capacidade de retenção real. É por isso que inserções de mandíbula personalizadas com superfícies de contato texturizadas ou com face de polímero são tão comumente solicitadas — eles aumentam o coeficiente de atrito efetivo sem exigir um corpo de garra maior e mais caro.
Fatores de qualidade de material e construção que determinam a vida útil
Duas garras podem parecer idênticas em uma folha de especificações e ainda assim funcionar de maneira muito diferente em um período de serviço de 24 meses. Os diferenciais estão quase sempre ocultos nas escolhas de materiais e nas tolerâncias internas, e não em qualquer coisa visível do exterior.
Materiais do corpo e do pistão
Os corpos em liga de alumínio, normalmente anodizados após a usinagem, continuam sendo o padrão para aplicações sensíveis ao peso, enquanto os trilhos-guia de aço endurecido dentro das corrediças da mandíbula resistem muito melhor ao desgaste do que as guias de alumínio não tratadas sob condições de alto ciclo. Os fabricantes que produzem pinças com classificação acima de 2 milhões de ciclos quase sempre usam aço temperado e retificado para os trilhos-guia da mandíbula , uma vez que o contato alumínio-alumínio no deslizamento da mandíbula é a fonte mais comum de folga prematura.
Seleção de composto de vedação
As vedações de borracha nitrílica (NBR) lidam adequadamente com ambientes de ar industrial padrão, mas as vedações de fluorocarbono (FKM) são preferidas onde as temperaturas ambientes excedem 60°C ou onde a garra é exposta à névoa de refrigerante, comum em aplicações de células de usinagem. Os compradores que compram fabricantes de pinças pneumáticas para linhas de embalagem adjacentes a alimentos devem confirmar especificamente a compatibilidade do composto de vedação, uma vez que as vedações NBR padrão podem degradar-se mais rapidamente sob repetidos ciclos de lavagem.
| Componente | Material Padrão | Opção atualizada |
|---|---|---|
| Corpo | Liga de alumínio anodizado | Alumínio anodizado duro para ambientes abrasivos |
| Trilho guia de mandíbula | Aço endurecido | Aço retificado e cromado |
| Selos | NBR (borracha nitrílica) | FKM (fluorocarbono) para alta exposição ao calor ou ao líquido refrigerante |
| Inserções de dedo na mandíbula | Aço, não endurecido | Geometria usinada personalizada por peça, geralmente com face de polímero |
O consumo de ar é um custo operacional real, não uma reflexão tardia
Cada ciclo de garra consome um volume fixo de ar comprimido proporcional ao tamanho do furo e ao comprimento do curso, e o ar comprimido é um dos serviços mais caros em uma fábrica típica, uma vez que as perdas de geração e distribuição são contabilizadas. Uma pinça com diâmetro interno de 20 mm girando uma vez por segundo em três turnos pode consumir uma parcela significativamente maior da produção de um compressor do que o orçamento dos integradores durante a fase de planejamento. Os compradores que avaliam vários fabricantes de pinças pneumáticas devem solicitar o consumo de ar típico por ciclo no curso nominal, e não apenas o diâmetro do furo, uma vez que duas garras com o mesmo furo podem diferir no comprimento do curso e, portanto, no consumo de ar por ciclo.
Pinças pneumáticas versus elétricas
As garras elétricas ganharam terreno em aplicações que necessitam de força programável ou feedback de posição, mas as pinças pneumáticas continuam dominantes para trabalhos simples de coleta e colocação devido ao menor custo unitário e aos requisitos de controle mais simples. A comparação abaixo reflete as compensações típicas que os compradores pesam ao decidir entre os dois.
| Fator | Pinça pneumática | Pinça Elétrica |
|---|---|---|
| Custo unitário | Menor, normalmente uma fração de uma unidade elétrica equivalente | Maior, impulsionado pelo custo do motor e do controlador |
| Controle de força | Fixado pela pressão de alimentação, ajustável somente através do regulador | Programável e repetível em vários níveis de força |
| Infraestrutura necessária | Fornecimento e filtragem de ar comprimido | Fiação elétrica e um controlador de movimento |
| Velocidade do ciclo | Geralmente mais rápido para movimentos simples de abertura e fechamento | Um pouco mais lento, mas com controle de posição mais preciso |
Onde as pinças pneumáticas estão fazendo o trabalho mais pesado em todos os setores
A demanda por fabricantes de pinças pneumáticas abrange um conjunto mais amplo de indústrias do que a maioria dos compradores espera inicialmente, e os requisitos de dimensionamento e configuração da mandíbula diferem significativamente entre eles.
- Montagem eletrônica — garras paralelas de pequeno diâmetro na faixa de 6 mm a 20 mm para manuseio de módulos PCB, conectores e gabinetes pequenos
- Subconjunto automotivo — pinças articuladas e de três mandíbulas de diâmetro médio a grande para componentes de motores, pistas de rolamentos e peças metálicas cilíndricas
- Embalagem e manuseio de caixas — pinças angulares com mandíbulas estendidas para caixas, bolsas e produtos irregulares de embalagem flexível
- Atendimento de máquinas — garras paralelas para serviço pesado, classificadas para exposição repetida a refrigerante e cavacos de metal dentro de células de trabalho CNC
- Montagem de dispositivos médicos — garras de precisão de pequeno diâmetro com tolerâncias de repetibilidade restritas, muitas vezes abaixo de 0,02 mm
As aplicações de manutenção de máquinas, em particular, tendem a empurrar os fabricantes para caixas de garras seladas e com classificação IP64, uma vez que a entrada de líquido refrigerante no furo do pistão é uma das maneiras mais rápidas de reduzir a vida útil em uma instalação de garra adjacente ao CNC.
Montagem da garra em um braço robótico ou estrutura de automação fixa
A maioria das garras pneumáticas é fornecida com um padrão de flange de montagem padronizado que corresponde às interfaces comuns de pulso do robô, mas os compradores que integram uma pinça em uma estrutura fixa de escolha e colocação, em vez de um braço robótico, geralmente precisam de uma montagem de suporte mais simples. A confirmação antecipada da interface de montagem evita um atraso comum em que a garra chega corretamente construída, mas o integrador precisa usinar uma placa adaptadora antes que a instalação possa prosseguir. O roteamento de cabos e linhas de ar também merece atenção antecipada – as garras montadas em um pulso de robô em movimento precisam de mangueira de ar flexível classificada para ciclismo flexível contínuo, que é uma especificação diferente da linha de ar rígida usada em uma garra de posição fixa.
Opções de feedback do sensor
A detecção de posição em uma pinça pneumática é normalmente realizada por meio de interruptores magnéticos ou sensores de estado sólido montados em uma ranhura ao longo do corpo do cilindro, detectando quando o pistão atinge a posição totalmente aberta ou totalmente fechada. Esse feedback binário aberto/fechado é suficiente para a maioria das tarefas de seleção e posicionamento, mas as aplicações que precisam detectar uma peça que está presente, mas subdimensionada, às vezes chamada de função de fechamento parcial ou detecção de peça, exigem uma posição intermediária do sensor ou um circuito analógico de detecção de peça baseado em pressão. Os compradores com este requisito devem confirmar a compatibilidade do slot do sensor e o tipo de sensor durante a fase de cotação, e não depois que a pinça já tiver sido usinada.
Práticas de manutenção que prolongam a vida útil da garra além do período de garantia
- Inspecione mensalmente a filtragem da linha de ar — a contaminação por partículas no ar fornecido é a principal causa da aceleração do desgaste da vedação
- Relubrifique o orifício do pistão em um intervalo fixo em vez de esperar pela queda no desempenho, normalmente a cada 500.000 a 1.000.000 ciclos, dependendo do ciclo de trabalho
- Verifique a folga da guia da mandíbula trimestralmente usando um relógio comparador; folga superior a 0,1 mm sinaliza desgaste do trilho-guia que requer substituição
- Verifique o torque do parafuso de montagem após o primeiro mês de operação, uma vez que o afrouxamento da vibração é comum em ferramentas recém-instaladas
- Rastreie as contagens de ciclos por garra sempre que possível, já que a maioria dos fabricantes avalia a vida útil em ciclos, e não em tempo de calendário
Instalações que implementam lubrificação programada do furo em vez de manutenção reativa normalmente relatam que a vida útil da garra se estende de 30% a 40% além da classificação de referência do fabricante, com base em registros de manutenção compartilhados por integradores de automação de médio porte que lidam com linhas de produção de vários turnos.
Sintomas comuns de campo e o que eles geralmente significam
| Sintoma | Causa provável | Correção típica |
|---|---|---|
| Força de preensão enfraquecendo gradualmente | Desgaste da vedação ou marcas no furo devido ao ar contaminado | Substitua o kit de vedação, verifique a filtragem a montante |
| Jogo ou oscilação da mandíbula em extensão total | Desgaste do trilho-guia devido à alta contagem de ciclos | Substitua o conjunto do trilho-guia |
| Tempo de ciclo lento ou lento | Linha de fornecimento de ar subdimensionada ou controle de fluxo entupido | Verifique o diâmetro da linha e limpe o orifício de controle de fluxo |
| Vazamento de ar audível do corpo | Falha na vedação do pistão ou conexão da porta solta | Aperte primeiro as conexões e depois inspecione as vedações internas |
| Coleta de peças inconsistente | Superfície do dedo da mandíbula desgastada ou contaminada | Limpe ou substitua as inserções dos dedos da mandíbula |
O que verificar antes de fazer um pedido com um fabricante de pinças pneumáticas
A aquisição de fabricantes estrangeiros introduz uma camada de devida diligência que os compradores nacionais às vezes ignoram, e é ao ignorar isso que se origina a maior parte do arrependimento pela aquisição. Antes de confirmar um pedido, os compradores devem solicitar o seguinte diretamente à equipe de engenharia de vendas do fabricante:
Documentação a Solicitar
- Curvas de força versus pressão medidas reais, não apenas o valor teórico baseado em fórmula
- Ciclo de vida nominal no ciclo de trabalho específico correspondente à sua aplicação, já que uma classificação de 5 milhões de ciclos em baixa velocidade não é transferida diretamente para uma linha de alta velocidade
- Exemplo de relatório de inspeção dimensional para paralelismo e repetibilidade da mandíbula
- Prazo de entrega padrão versus prazo de entrega para usinagem personalizada do dedo da mandíbula, que muitas vezes é o verdadeiro gargalo nos cronogramas do projeto
Zhejiang CKT Pneumática Co., Ltd é um dos vários produtores chineses estabelecidos neste espaço que fornece linhas de pinças de catálogo padrão e usinagem de garras personalizadas para integradores OEM, e a mesma lista de verificação de devida diligência acima se aplica independentemente de qual fabricante de pinças pneumáticas o comprador esteja avaliando. Solicitar unidades de amostra para testes de ciclo internos antes de se comprometer com um pedido de produção completo continua sendo a maneira mais confiável de validar um novo relacionamento com fornecedor, especialmente para compradores que integram garras em uma linha onde o custo do tempo de inatividade é alto.
Qual é a aparência de um cronograma de cotação típico
Para diâmetros de catálogo padrão sem mandíbulas personalizadas, o retorno da cotação de um fabricante estabelecido geralmente é rápido, geralmente dentro de um a dois dias úteis, uma vez que a força, o curso e a interface de montagem necessários são confirmados. A usinagem personalizada do dedo da mandíbula amplia significativamente esse cronograma, pois requer um ciclo de revisão do desenho antes que a ferramenta possa começar. Os compradores com um prazo de projeto difícil devem enviar os desenhos das peças para o projeto dos dedos da mandíbula o mais cedo possível, mesmo antes de finalizar o tamanho do furo, uma vez que a geometria dos dedos da mandíbula e o dimensionamento da pinça são muitas vezes decididos em conjunto, e não em uma sequência estrita.
Construindo uma imagem honesta do custo total de propriedade
O preço unitário é apenas um item do custo real de implantação de uma pinça pneumática em uma linha de produção. Uma comparação completa do custo total entre duas cotações concorrentes deve incluir o preço unitário da pinça, o custo esperado de substituição do kit de vedação em um período de três anos, o custo do consumo de ar nas taxas reais de eletricidade e eficiência do compressor da instalação e o custo de mão de obra da manutenção programada versus reparo reativo. Uma pinça com preço inicial 10% mais alto, mas classificada para o dobro do ciclo de vida em trilhos-guia endurecidos, geralmente funciona mais barato em uma implantação de três anos uma vez que a mão de obra de reposição e o tempo de inatividade da linha são levados em consideração, é por isso que o preço unitário por si só não é uma base adequada para comparar fabricantes de pinças pneumáticas.
Um glossário de referência rápida para folhas de especificações de pinças
| Prazo | O que isso significa |
|---|---|
| Diâmetro do furo | Diâmetro interno do cilindro, o principal impulsionador da produção de força teórica |
| Curso por mandíbula | Distância que cada mandíbula percorre desde totalmente aberta até totalmente fechada |
| Repetibilidade | Com que consistência as mandíbulas retornam à mesma posição ciclo após ciclo |
| Ciclo de vida nominal | Número de ciclos de abertura e fechamento que se espera que a garra execute antes que uma grande manutenção seja necessária |
| Capacidade de carga momentânea | Carga máxima descentralizada ou de torque que as guias da mandíbula podem tolerar sem desgaste acelerado |
| Classificação IP | Uma escala padronizada que descreve a resistência à entrada de poeira e líquidos no alojamento da garra |
Perguntas frequentes
Qual pressão de ar a maioria das garras pneumáticas exige para operar corretamente?
A maioria das garras pneumáticas industriais são classificadas para uma faixa de pressão de trabalho de 0,3 MPa a 0,7 MPa (aproximadamente 44 a 100 psi), sendo 0,5 MPa a 0,6 MPa o ponto operacional mais comum em sistemas de ar de oficina padrão. Operar abaixo do mínimo nominal reduz proporcionalmente a força de aderência disponível, enquanto exceder o máximo nominal acelera o desgaste da vedação.
Quanto tempo normalmente duram as pinças pneumáticas antes de precisarem de substituição?
As garras de catálogo padrão são normalmente avaliadas entre 3 milhões e 10 milhões de ciclos, dependendo do tamanho do furo, do material da guia da mandíbula e do ciclo de trabalho. Modelos para serviços pesados com trilhos-guia de aço temperado e vedações atualizadas podem ir muito além dessa faixa com lubrificação programada.
As garras pneumáticas podem segurar uma peça se o suprimento de ar for perdido no meio do ciclo?
As garras paralelas padrão assistidas por mola ou de dupla ação normalmente liberam ou perdem a força de retenção se a pressão do ar cair, e é por isso que os projetos de alavanca articulada são especificados para aplicações onde a força de retenção deve ser mantida mesmo durante uma interrupção momentânea no fornecimento de ar.
Qual é a diferença entre pinças pneumáticas de ação simples e de dupla ação?
As garras de ação simples usam a pressão do ar para abrir ou fechar em uma direção e uma mola para retornar as mandíbulas, enquanto as garras de ação dupla usam a pressão do ar para os movimentos de abertura e fechamento, geralmente produzindo uma força maior e mais consistente em ambas as direções, ao custo de exigir duas linhas de ar em vez de uma.
Como escolho o tamanho correto do furo para um peso específico de peça?
Comece com a força de aderência necessária (normalmente 4 a 6 vezes o peso da peça, maior para manuseio em alta velocidade) e, em seguida, compare esse valor com o gráfico de força versus pressão publicado pelo fabricante para cada tamanho de furo na pressão de alimentação disponível, em vez de dimensionar apenas pelas dimensões da peça.
Os fabricantes de pinças pneumáticas normalmente oferecem usinagem personalizada dos dedos da mandíbula?
Sim, a maioria dos fabricantes estabelecidos oferece usinagem personalizada dos dedos da mandíbula para combinar com a geometria específica da peça, uma vez que os dedos da mandíbula plana padrão raramente são ideais para peças irregulares ou delicadas. O prazo de entrega para dedos personalizados é geralmente maior do que para unidades de catálogo padrão, portanto, isso deve ser confirmado no início do processo de cotação.
Quanto ar uma pinça pneumática típica consome por ciclo?
O consumo de ar depende do tamanho do furo e do comprimento do curso, mas como referência aproximada, uma pinça paralela de furo médio de 20 mm a 25 mm normalmente consome algo na faixa de 0,05 a 0,15 litros de ar livre por ciclo completo a uma pressão de alimentação de 0,5 MPa. Os compradores que operam linhas de alta taxa de ciclo devem solicitar ao fabricante os valores de consumo medidos, em vez de estimar apenas o diâmetro interno, uma vez que o projeto da ligação afeta o volume real varrido.
Uma pinça pneumática pode ser usada em um ambiente de lavagem ou adjacente a alimentos?
Sim, mas normalmente requer uma pinça construída com materiais de corpo resistentes à corrosão, compostos de vedação atualizados classificados para produtos químicos de lavagem e slots de sensor vedados para evitar a entrada de umidade. As unidades de catálogo padrão geralmente não são classificadas para exposição repetida a lavagens sem essas atualizações, portanto, isso deve ser sinalizado explicitamente ao solicitar um orçamento.
Qual é a diferença entre repetibilidade e precisão da mandíbula?
A repetibilidade descreve a consistência com que as mandíbulas retornam à mesma posição em ciclos repetidos, enquanto a precisão descreve o quão próxima essa posição está da posição alvo pretendida. Uma pinça pode ter excelente repetibilidade, mas ainda assim estar ligeiramente fora da posição real se não tiver sido calibrada corretamente durante a instalação, razão pela qual ambos os números são importantes para o trabalho de montagem de precisão.
Como posso saber se preciso de uma pinça autocentrante em vez de uma pinça paralela padrão?
As garras autocentrantes, normalmente de três mandíbulas, são a escolha certa sempre que a posição central da peça é importante para a precisão do posicionamento posterior e a peça em si é redonda ou simétrica, uma vez que as mandíbulas fecham simultaneamente em direção a um centro comum, independentemente de onde a peça cai primeiro dentro da abertura da mandíbula. Uma pinça paralela padrão de duas mandíbulas não garante esse comportamento de centralização, a menos que a peça já esteja posicionada com precisão antes do fechamento das mandíbulas.
O que faz com que uma pinça pneumática desenvolva oscilação excessiva da mandíbula ao longo do tempo?
A oscilação da mandíbula quase sempre se deve ao desgaste do trilho-guia ou do rolamento linear que mantém a mandíbula viajando em linha reta. Esse desgaste acelera mais rapidamente em trilhos-guia de alumínio sob condições de carga lateral elevada, razão pela qual os trilhos-guia de aço temperado são especificados para aplicações de alto ciclo ou peças pesadas.