

Uma célula de montagem de alta velocidade que funciona bem em uma semana e começa a perder tempo de ciclo na semana seguinte raramente apresenta falha no cilindro. Mais frequentemente, o problema está oculto em um regulador de filtro subdimensionado, uma conexão com vazamento ou uma válvula solenóide que nunca foi classificada para o ciclo de trabalho. O desempenho do equipamento de automação pneumática depende do trabalho conjunto de todos os componentes do caminho do ar, desde a saída do compressor até o atuador final. Se a especificação de qualquer elemento estiver errada, o custo não é imediato; ele aparece ao longo dos meses como ciclos mais lentos, maior consumo de ar e tempo de inatividade imprevisível. Selecionar componentes pneumáticos com uma abordagem sistemática, em vez de substituir as peças uma por uma, é a maneira mais rápida de tornar uma linha mais confiável.
Este guia é baseado em insights de 23 anos de fabricação de componentes pneumáticos na CKT Pneumático , onde mais de 20.000 peças semiacabadas e 90% de processamento interno fornecem exposição direta ao comportamento real de válvulas, cilindros, geradores de vácuo e unidades de preparação de ar. Respondemos a três perguntas: o que torna um sistema pneumático confiável, quais componentes são mais importantes para cada aplicação e como as equipes de compras podem evitar erros que levam à manutenção prematura.
Equipamentos de automação pneumática: a visão dos sistemas
O ar comprimido percorre um longo caminho antes de funcionar. Ele sai do compressor, esfria em um pós-resfriador, é filtrado, passa por um regulador de pressão, recebe lubrificação, chega a uma válvula de controle direcional, passa pela tubulação e só então entra em um atuador. O envelope de desempenho de toda a linha é determinado pelo elo mais fraco dessa cadeia. Um cilindro com diâmetro interno de 50 mm pode empurrar com força suficiente, mas se o regulador de pressão não estiver dimensionado corretamente, a queda de pressão sob carga tornará o curso lento. Uma válvula solenóide eficiente é irrelevante se o filtro estiver entupido, porque a válvula não receberá volume de ar suficiente.
| Módulo | Componentes Típicos | Impacto no desempenho |
|---|---|---|
| Preparação de ar | Filtro, regulador, lubrificador | Evita a contaminação, mantém a pressão estável e controla a lubrificação |
| Controle direcional | Válvulas solenóides, válvulas de ar, válvulas manuais | Determina a velocidade de resposta e a confiabilidade do ciclo |
| Atuação | Cilindros, garras, atuadores rotativos | Converte pressão em movimento mecânico e força |
| Manuseio de vácuo | Geradores de vácuo, ventosas, filtros de vácuo | Permite a seleção e posicionamento não destrutivo de peças |
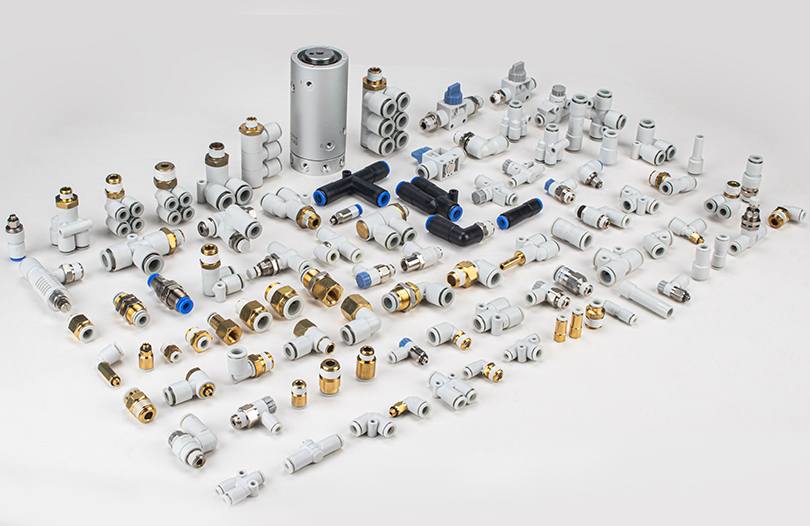
| Acessórios | Conexões, silenciadores, tubos, amortecedores | Influencia a taxa de vazamento, o ruído e o desgaste dos componentes |
A visão sistêmica ajuda de uma maneira prática: quando surge uma falha, a causa geralmente está a um módulo de distância do sintoma. Se a força de aperto em uma linha de vácuo enfraquecer, o problema pode estar no gerador de vácuo, em um filtro de vácuo entupido ou em uma ventosa desgastada. Substituir apenas o copo sem verificar a pressão a montante é a fonte mais comum de falhas repetidas em linhas automatizadas.
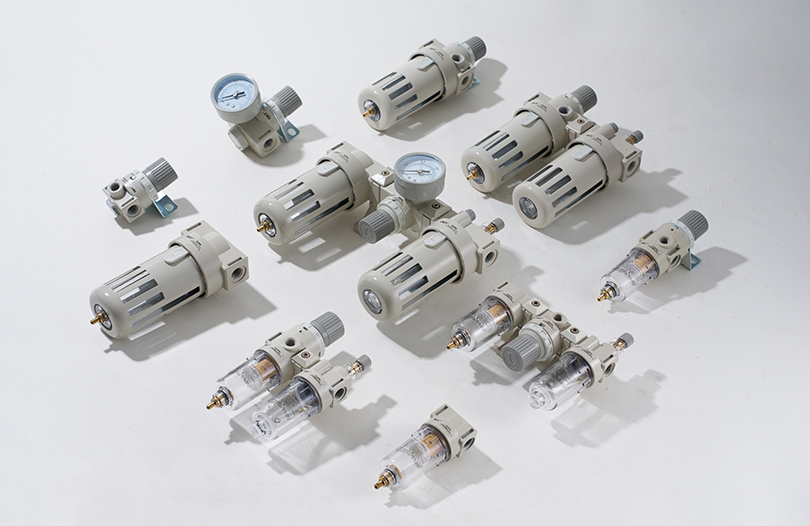
Preparação de Ar: F.R.L. Unidades como primeira linha de defesa
De acordo com a ISO 8573-1, o padrão internacional para qualidade do ar comprimido, o ar comprimido é classificado pela concentração de partículas sólidas, teor de água e teor de óleo. A maioria dos sistemas industriais de ar comprimido arbitrários fornecem ar com tamanhos de partículas que podem danificar as vedações ao longo do tempo. O ar não seco que entra em um cilindro ou válvula solenóide cria condensação dentro de cavidades metálicas, causando ferrugem e aderência de carretéis em ambientes congelados ou configurações padrão de fábrica. Os lubrificadores adicionam névoa de óleo para reduzir o atrito, mas o lubrificante e a vazão corretos são importantes.
Um F.R.L. unidade atua como a primeira linha de defesa. O filtro protege os componentes a jusante contra poeira, ferrugem e condensação. O regulador mantém o nível de pressão para o qual o atuador foi projetado para funcionar. O lubrificador garante que as peças móveis dentro das válvulas e cilindros recebam uma névoa de óleo controlada. Cada uma dessas funções contribui para um resultado simples: desempenho consistente ao longo de milhões de ciclos.
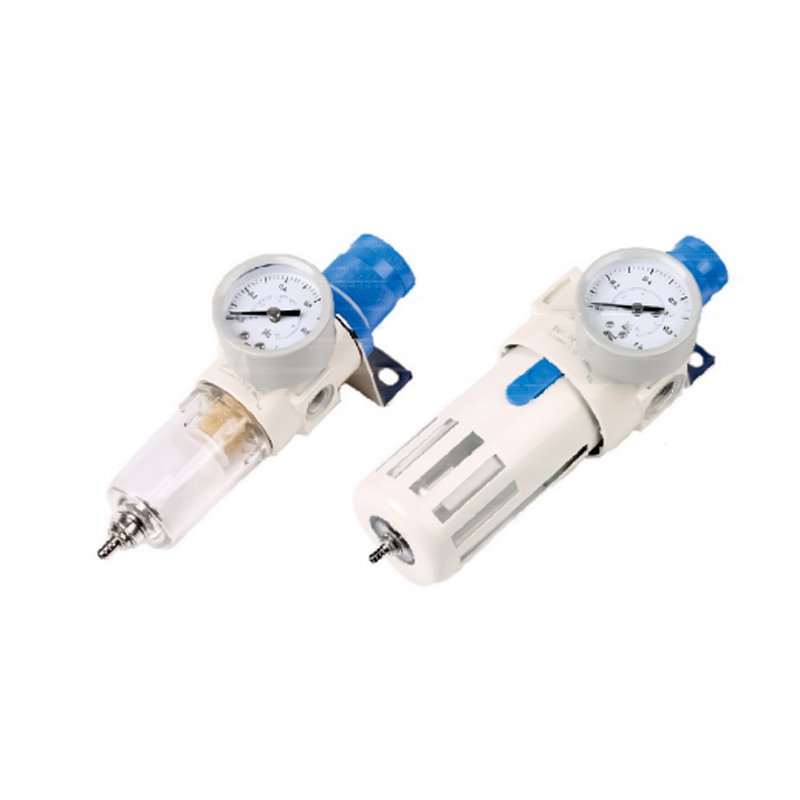 Filtro regulador de pressão da série AFR/BFR para F.R.L. Seleção Este regulador de filtro compacto apresenta pequena perda de pressão e alta separação de água, com um mecanismo de travamento automático para manter a pressão definida. Sua ampla faixa de ajuste suporta a correspondência dos requisitos de fluxo e pressão a jusante. Ver Produto →
Pontos de seleção para F.R.L. unidades são frequentemente mal compreendidas. A taxa de fluxo é o primeiro parâmetro a verificar. Um regulador de filtro muito pequeno causa queda excessiva de pressão quando o sistema está em plena demanda. Um guia padrão é dimensionar o F.R.L. pelo menos 20% acima da soma dos requisitos de vazão de todos os atuadores a jusante funcionando simultaneamente. A faixa de regulação da pressão também deve corresponder à pressão de trabalho da máquina. Para uma linha operando a 0,5 MPa, o regulador deve ter uma faixa de ajuste mais ampla que o valor requerido para que o ponto de ajuste não fique no extremo de sua amplitude.
- Tamanho dos poros do filtro: 40 μm é comum para uso geral; 5 μm é usado para máquinas de precisão ou de alto ciclo.
- Sensibilidade do regulador: modelos melhores mantêm a pressão estável sob mudanças dinâmicas de fluxo.
- Lubrificador: a taxa de gotejamento deve ser ajustável de acordo com o tamanho do cilindro e a frequência do ciclo.
Um erro comum é colocar o F.R.L. muito longe do coletor de distribuição. Longas distâncias entre o regulador e a válvula direcional aumentam o atraso de pressão e causam velocidades inconsistentes do cilindro. Quanto mais próximo o F.R.L. é para a área de trabalho, mais precisamente a pressão é controlada.
Controle Direcional: Válvulas Solenóides e Critérios de Seleção
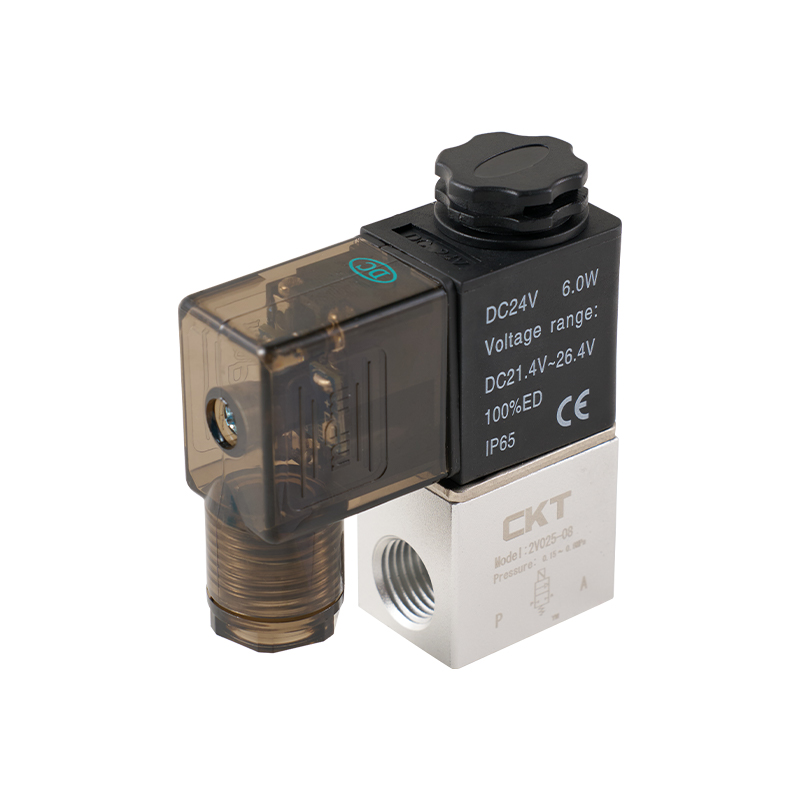
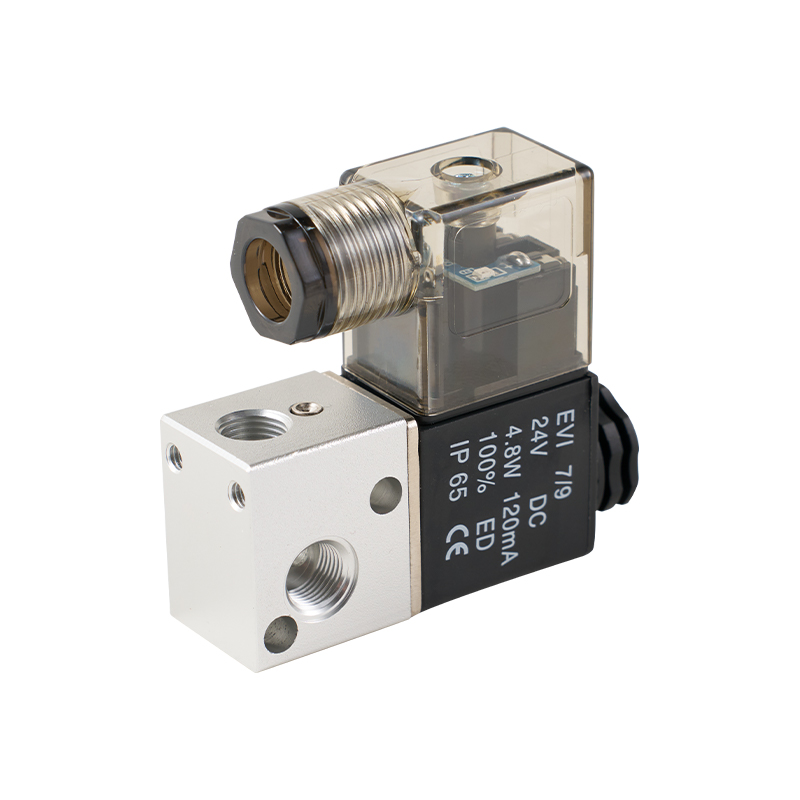
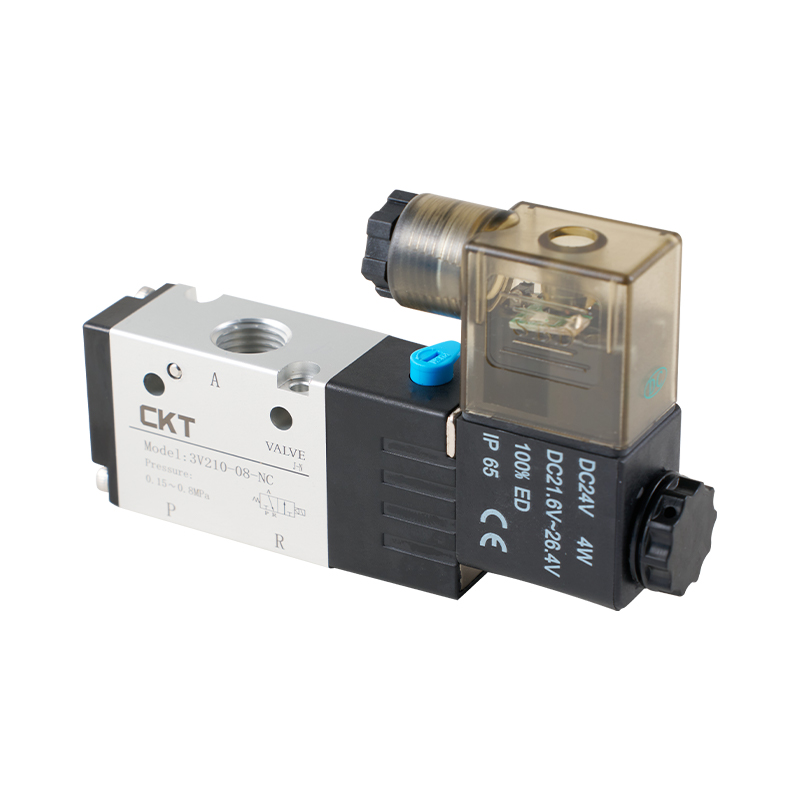
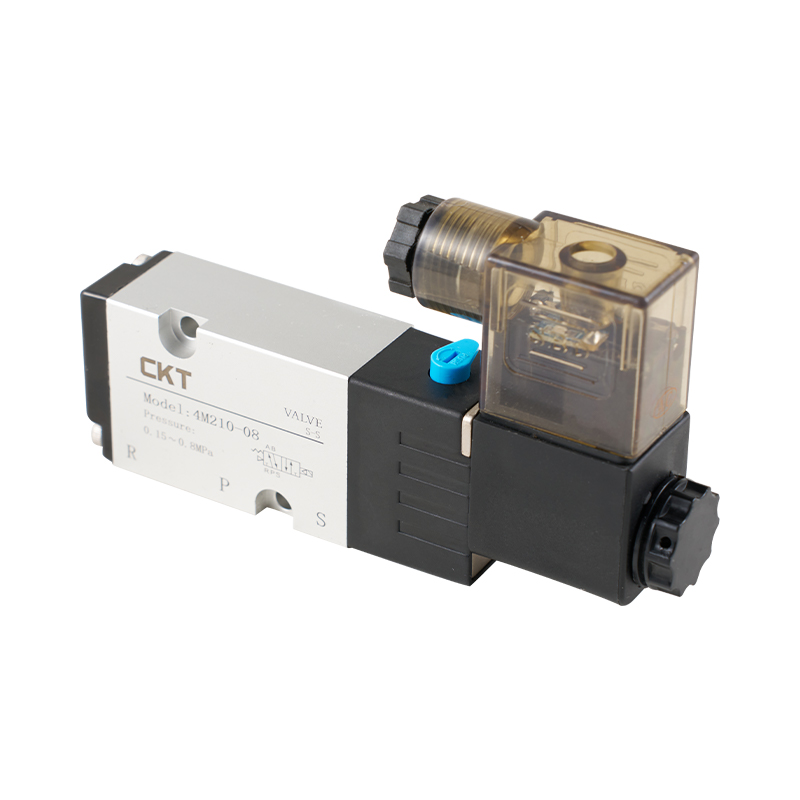
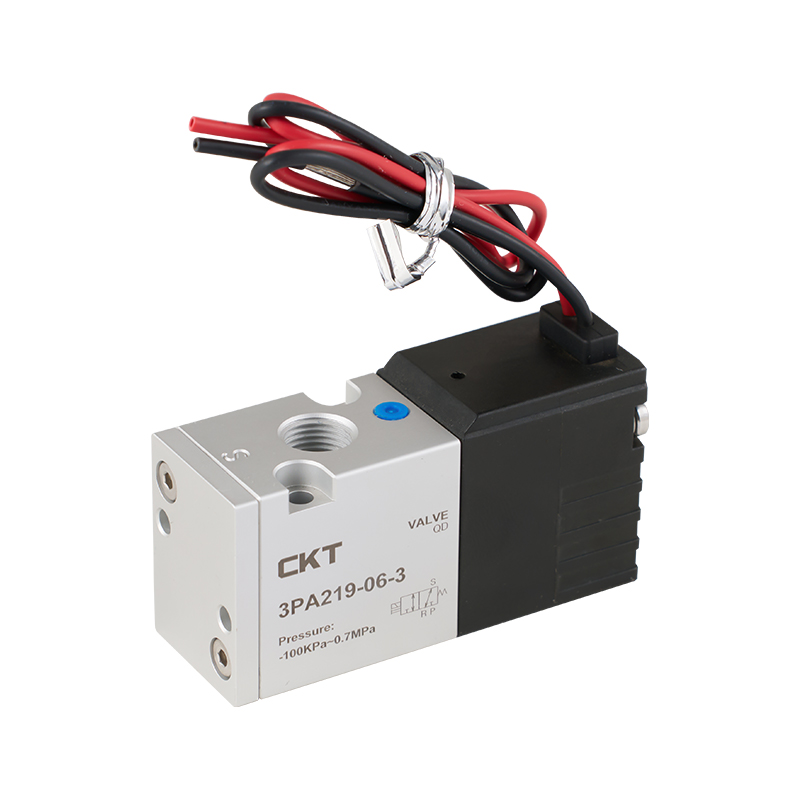
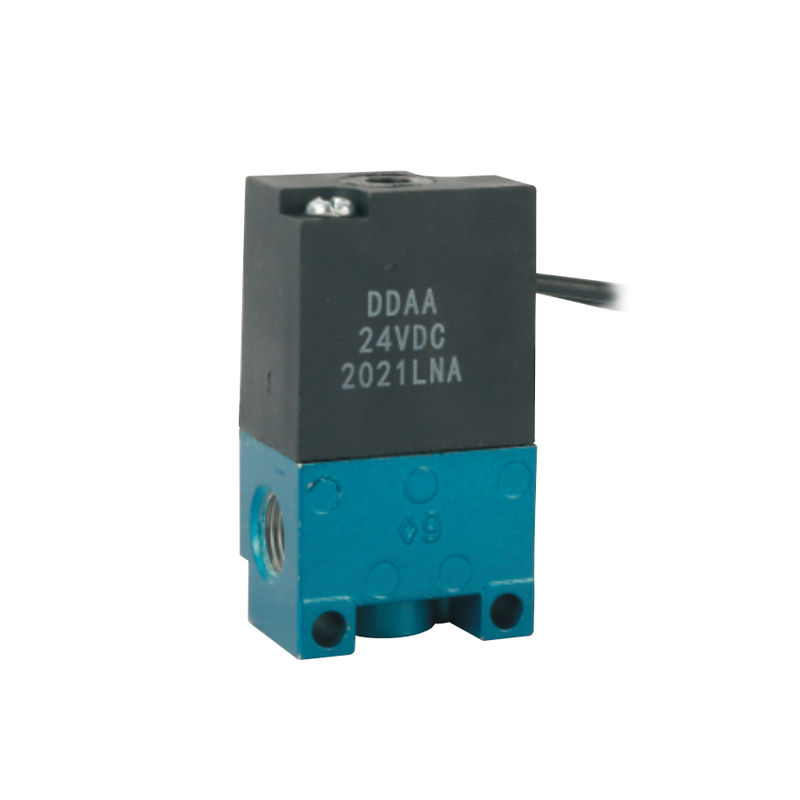
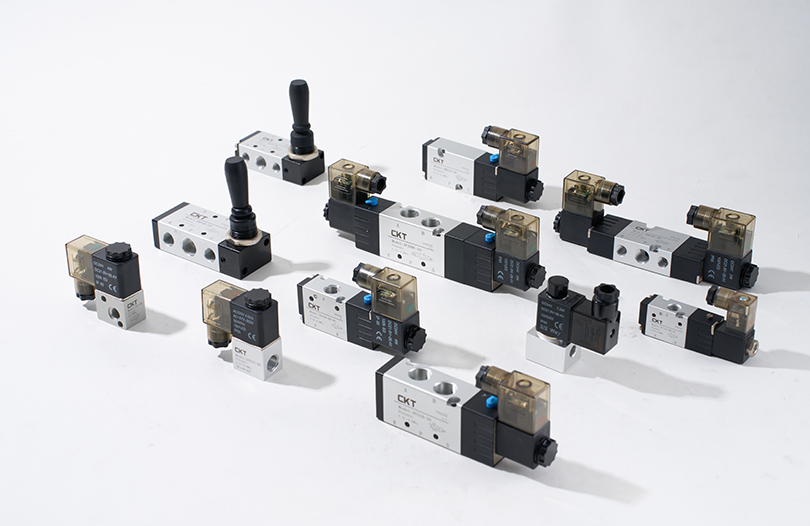
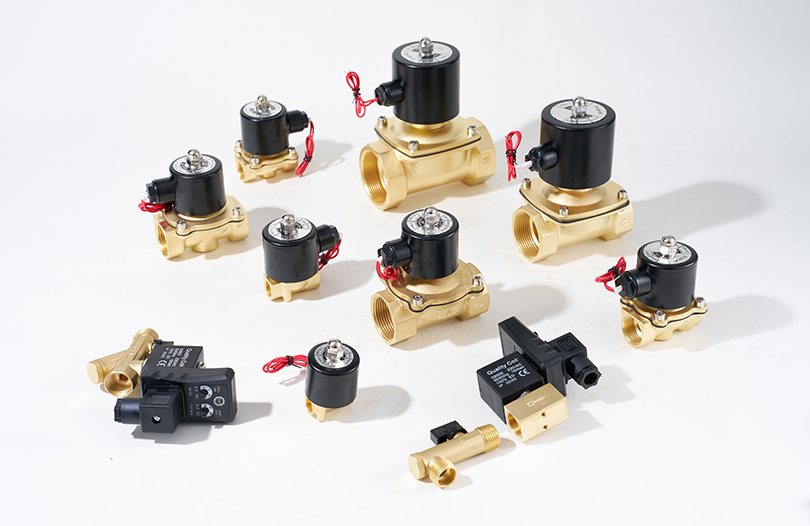
As válvulas de controle direcional determinam a rapidez com que um cilindro responde e por quanto tempo ele mantém sua posição. As duas construções básicas são de ação direta e operadas por piloto. As válvulas de ação direta movem o carretel ou êmbolo com um solenóide e geralmente têm tempo de resposta menor para aplicações de fluxo pequeno. As válvulas operadas por piloto utilizam um sinal piloto para mover o carretel principal, o que permite vazões mais altas sem consumo excessivo de energia da bobina.
A especificação mais importante é o fator Cv (coeficiente de fluxo). Um Cv mais alto significa que a válvula pode passar mais ar com uma determinada queda de pressão. Se um cilindro requer um certo fluxo para atingir a velocidade alvo, a escolha de uma válvula com um Cv muito baixo limita a velocidade máxima do curso. Por exemplo, um cilindro com diâmetro interno de 32 mm e curso de 100 mm a 0,6 MPa pode completar um ciclo rapidamente com uma válvula classificada em Cv 0,35, mas se o Cv cair para 0,2, o tempo de curso pode aumentar de 30 a 40 por cento sob as mesmas condições operacionais.
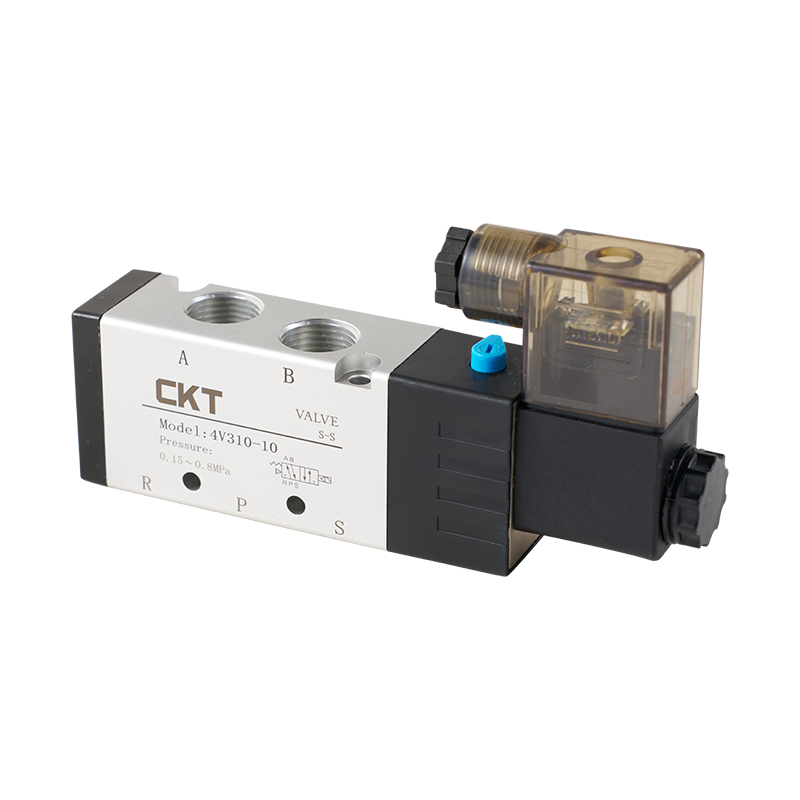
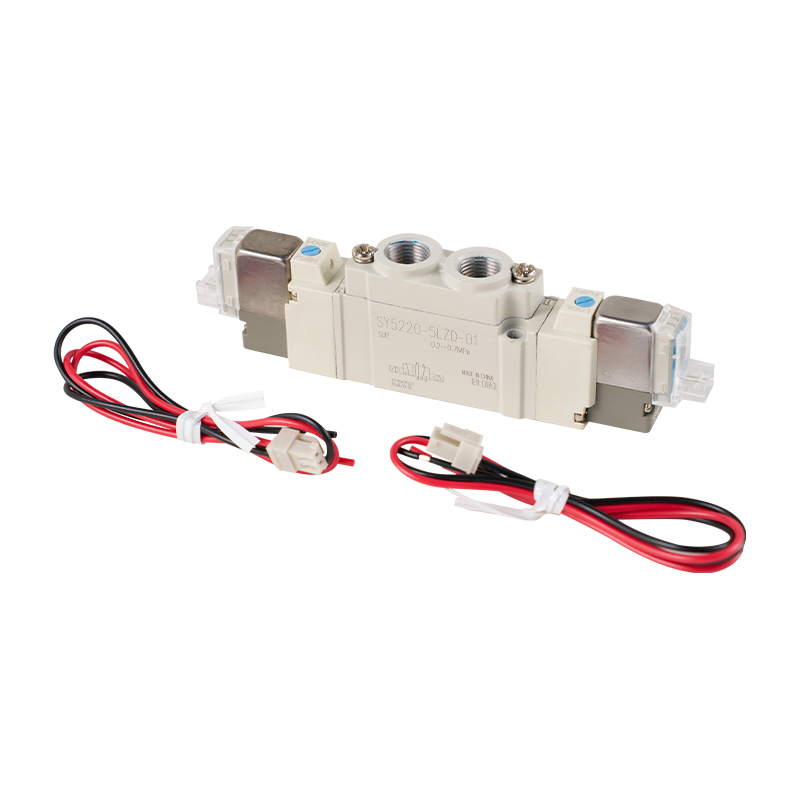
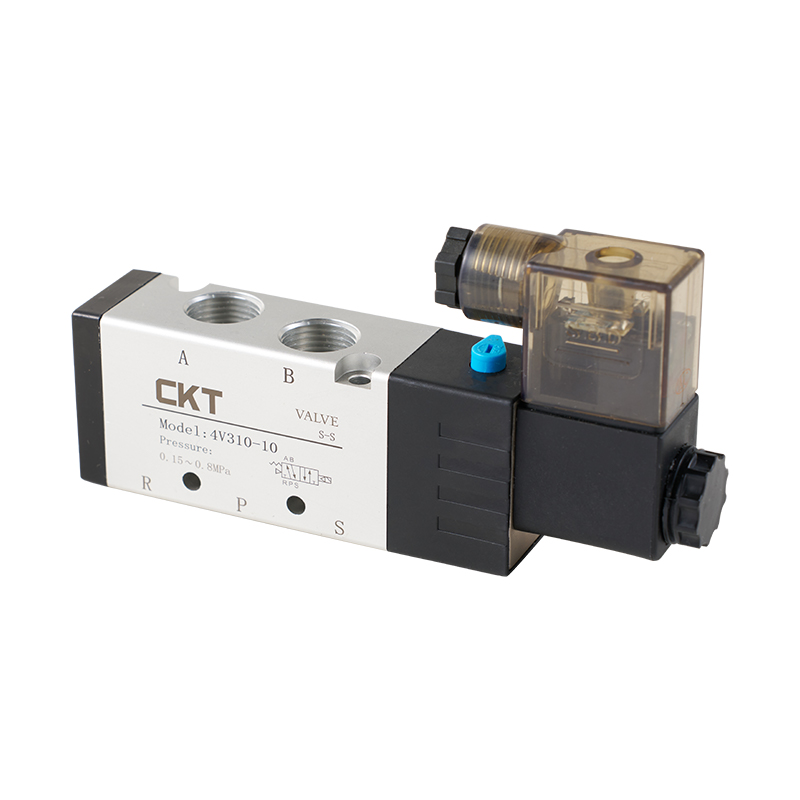 Válvula solenóide de 5 vias operada por piloto série 4V com alto fluxo e resposta rápida A série 4V oferece uma vedação de coluna deslizante para baixo vazamento e resposta dinâmica, com funções centrais opcionais de três posições. Suas classificações Cv e atuação rápida o tornam adequado para controle preciso do cilindro. Ver Produto →
O tempo de resposta é outro fator decisivo em máquinas de alto ciclo. As válvulas solenóides em aplicações pneumáticas normalmente respondem dentro de 5 a 20 milissegundos, dependendo da tensão, da potência da bobina e do caminho do fluxo interno. Em dispositivos que funcionam continuamente a três ciclos por segundo, a diferença entre um tempo de resposta de 10 ms e 25 ms altera a margem do ciclo de trabalho disponível. Se o projeto do mecanismo foi calculado para um tempo de resposta mais curto, mas a válvula for mais lenta, a máquina poderá não atingir o rendimento esperado. É por isso que a CKT recomenda validar a resposta e o fluxo da válvula juntamente com o dimensionamento do cilindro antes da compra.
| Parâmetro | Faixa recomendada | Por que é importante |
|---|---|---|
| Fator CV | 0,1 a 1,5 dependendo do tamanho do atuador | Define a vazão máxima e, portanto, a velocidade máxima |
| Tempo de resposta | 5 a 20ms | Influencia diretamente o tempo de ciclo dos equipamentos de movimentação |
| Tensão e potência | DC24V comum; AC110/220V disponível | Afeta o consumo de energia e o acúmulo de calor na bobina |
| Classe de proteção | IP40 ou superior para salas limpas, IP65 para áreas úmidas | Evita falhas imprevisíveis em ambientes agressivos |
A qualidade da instalação também afeta o desempenho da válvula. Uma conexão elétrica solta ou uma falha no alívio de tensão causa operação intermitente da bobina que é notoriamente difícil de diagnosticar. Da mesma forma, a falta de um silenciador na porta de escape aumenta o ruído e pode atrair poeira de volta para a câmara interna da mola da válvula, acelerando o desgaste do carretel.
Atuação: Cilindros de Ar para Movimento Confiável
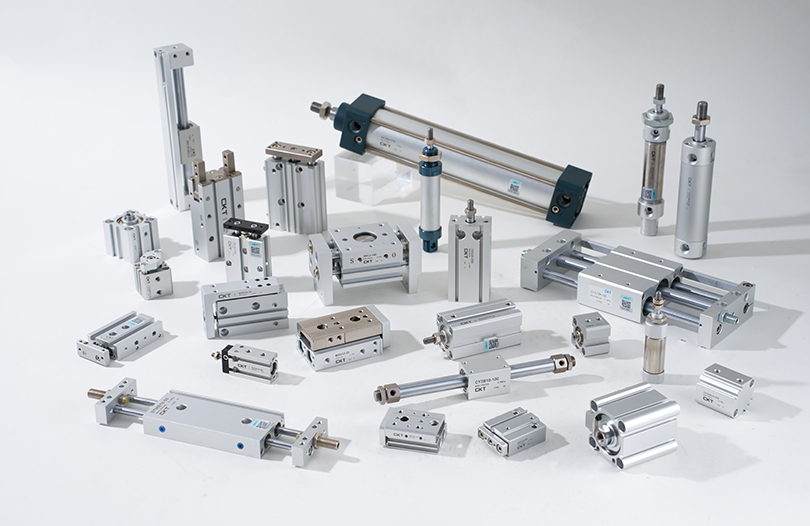
Os cilindros de ar são o braço de trabalho da automação pneumática. A seleção começa com o tamanho do furo, que define a força produzida. A força é calculada como a pressão de trabalho multiplicada pela área do pistão. A 0,5 MPa, um cilindro com diâmetro interno de 32 mm gera uma força de cerca de 402 N na direção de empurrar. Um cilindro com diâmetro de 50 mm produz cerca de 981 N à mesma pressão. Se a carga for de 600 N, um furo de 32 mm não poderá dar conta do recado, mesmo que a força teórica pareça próxima; atrito, redução da classificação para alta velocidade e perdas de fluxo da válvula reduzem a força efetiva em 10 a 30 por cento.
 Cilindro padrão de tirante série SC com design compacto e amortecimento ajustável Este cilindro de tirante fornece saída de força confiável em todos os tamanhos de furo, com amortecimento estável e vedações de alta temperatura. Sua faixa de velocidade e comprimento compacto acomodam requisitos variados de curso com eficiência. Ver Produto →
O comprimento do curso deve corresponder à distância do movimento, mas o curso nunca deve exceder o requisito desnecessariamente. Quanto mais longo o curso, mais ar comprimido é consumido por ciclo e mais a haste fica exposta à carga lateral e ao risco de flambagem, especialmente em projetos de tirantes. Os fabricantes de cilindros pneumáticos geralmente fornecem uma velocidade máxima permitida do pistão para cada diâmetro interno. Por exemplo, os cilindros padrão podem operar de forma confiável em velocidades de até 500 mm/s, enquanto os cilindros de corpo fino ou cilindros especiais com haste-guia podem ter limites diferentes. Exceder a velocidade nominal causa desgaste prematuro nas vedações e pode criar impacto de amortecimento excessivo no final do curso.
Tipos de cilindro e ajuste de aplicação
A distinção básica é entre os cilindros de tirante padrão, que são robustos e fáceis de montar com múltiplas opções de posição; cilindros finos, que cabem em espaços compactos; e cilindros sem haste, que economizam espaço em aplicações móveis de longo curso. Cilindros multieixos, como o CXS, servem como atuadores combinados de cilindro duplo para unidades pick-and-place de curso mais curto. As garras pneumáticas, incluindo unidades paralelas e do tipo came, são cilindros especializados com duas mandíbulas opostas para fixação de peças.
- Cilindros padrão como a série SC oferecem a mais ampla escolha de opções de montagem e são o carro-chefe da construção de máquinas.
- Cilindros finos são recomendados quando o espaço vertical é limitado, mas a carga lateral é mínima.
- Os cilindros sem haste são selecionados quando o comprimento do curso excede duas vezes o espaço disponível para um cilindro convencional.
- As garras são usadas na montagem automotiva e eletrônica para fixação confiável de peças.
O amortecimento é um ponto de seleção importante. Um cilindro que bate no final do choque absorve principalmente a estrutura mecânica, causando fadiga dos componentes. Cilindros padrão com válvulas de amortecimento ajustáveis permitem ao engenheiro suavizar o impacto no final do curso. Numa máquina que funciona a 60 ciclos por minuto, a força de amortecimento pode significar a diferença entre um intervalo de manutenção medido em anos versus meses.
Automação de Vácuo: Gerando e Aplicando Vácuo para Manuseio de Peças
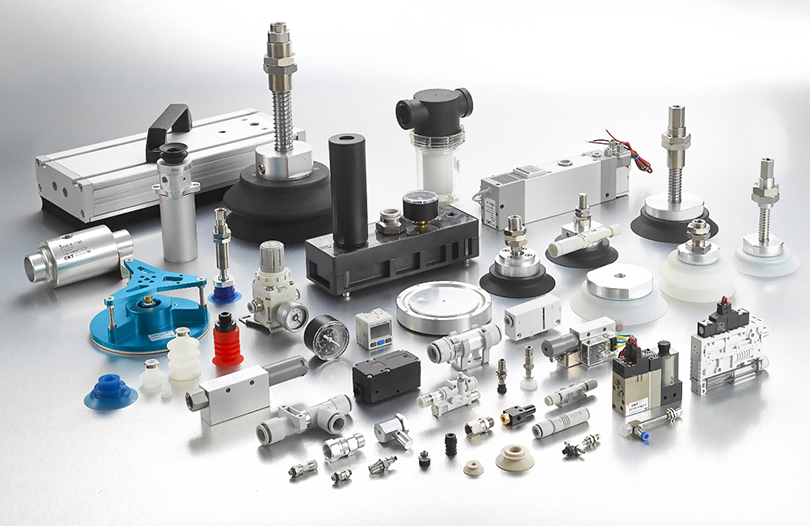
Os componentes de vácuo desempenham um papel único na lista de equipamentos de automação pneumática. Em vez de empurrar as peças, eles levantam, seguram e liberam as peças usando pressão diferencial. Os geradores de vácuo padrão são unidades independentes que utilizam um suprimento de ar para criar vácuo pelo efeito Venturi. Eles são compactos, baratos e confiáveis para peças pequenas. Os geradores de vácuo multiestágio produzem vácuo mais alto e usam menos ar do que as unidades de estágio único, o que os torna valiosos para transporte em circuito fechado ou manuseio de materiais porosos.
A seleção de um gerador de vácuo começa com o nível de vácuo e fluxo de sucção necessários. Um nível de vácuo de -20 a -40 kPa é suficiente para segurar peças planas e rígidas, como chapas metálicas ou painéis de vidro. Materiais porosos como papelão podem reter apenas um vácuo parcial, exigindo um fluxo de sucção mais alto no gerador para compensar o vazamento. Uma superfície lisa e rígida pode atingir -80 kPa ou mais, mas o fluxo de sucção só precisa ser moderado. A combinação errada de nível de vácuo e fluxo de sucção leva a falhas constantes de parada do relé durante a operação.
As ventosas também desempenham um papel crítico. Os copos tipo fole adaptam-se a superfícies curvas, como sacos de embalagens flexíveis. Copos planos são melhores para superfícies lisas e rígidas. Copos de esponja especiais são projetados para superfícies texturizadas ou irregulares onde um copo normal vazaria. Os copos sem contato são especificados para materiais sensíveis para evitar marcas de contato. Para operadores de máquinas de embalagem, a escolha de um copo que não corresponda ao perfil da superfície resulta em força de retenção fraca e queda frequente de peças. A série CBLP da CKT, por exemplo, é projetada especificamente com copos corrugados multidobráveis para embalagens flexíveis.
Filtros de vácuo e válvulas de retenção são componentes de suporte importantes. O filtro mantém a poeira fora do gerador de vácuo, prolongando sua vida útil. Um regulador de vácuo ajusta o nível de vácuo para proteger peças finas ou frágeis contra sucção excessiva. Uma válvula de segurança de vácuo pode liberar instantaneamente o vácuo quando o sistema é desligado ou quando uma peça é transferida, melhorando a velocidade do ciclo e evitando danos.
Combinando componentes pneumáticos com tarefas comuns de automação
As equipes de engenharia muitas vezes perguntam se um cilindro padrão é suficiente ou se precisam de um cilindro sem haste ou de um atuador servocontrolado. A resposta depende do ciclo da máquina e das restrições físicas da estrutura. Em uma linha de embalagem, um compacto F.R.L. e uma válvula solenóide com um minicilindro simples pode funcionar melhor do que um cilindro de grande diâmetro porque o curso necessário é curto e o espaço é apertado. Em um sistema de classificação ou inspeção, uma válvula mecânica acionada por um atuador pode ser usada para iniciar uma sequência, mas uma válvula solenóide conectada a um PLC é geralmente preferida para flexibilidade.
| Aplicação | Componentes principais | Foco de seleção |
|---|---|---|
| Seleção e colocação de peças | Pinças, gerador de vácuo, ventosas | Carga útil, contato de superfície, velocidade de resposta |
| Transporte de materiais | Transportador a vácuo, ejetores multiestágios | Consumo de ar, fluxo de vácuo, porosidade do material |
| Fechamento e prensagem da caixa | Cilindros padrão, F.R.L., válvulas de 4 vias | Força, curso, resistência à carga lateral |
| Classificação de alta velocidade | Válvulas compactas, cilindros de alta frequência | Tempo de resposta, cycle rate, cushioning |
| Apertando e segurando | Válvulas mecânicas, cilindros de aperto, filtro de ar | Força de fixação, repetibilidade, segurança |
Principais parâmetros técnicos que orientam as decisões de aquisição
As decisões de aquisição de equipamentos de automação pneumática nunca devem ser tomadas apenas com base no preço. Vários parâmetros técnicos têm um impacto direto no custo do ciclo de vida, e compreendê-los ajuda a evitar escolhas erradas que aparecem como encargos de manutenção após o vencimento da garantia.
Faixa de pressão e ponto operacional
Os componentes pneumáticos padrão são projetados para operar dentro de uma faixa de pressão de 0,1 a 0,8 MPa, com a maioria das máquinas ajustadas para 0,5 a 0,7 MPa. Se um regulador for ajustado para 0,5 MPa, os componentes deverão apresentar um comportamento consistente nesse ponto. Uma válvula classificada para 0,05 a 1,0 MPa para pressão piloto costuma ser uma escolha prática para linhas industriais, pois tolera flutuações de pressão durante as mudanças de turno. Em sistemas de vácuo, a faixa de pressão em kPa é mais relevante. Os geradores de vácuo devem ser adaptados à pior demanda de vácuo do sistema.
Tempo de resposta e taxa de ciclo
Equipamentos de alto ciclo requerem um tempo de resposta que suporte a taxa de ciclo desejada. Para uma máquina executando 40 ciclos por minuto, o tempo total do ciclo é de 1,5 segundos. A resposta da válvula pode ser de apenas 10 milissegundos, mas se o cilindro levar 600 milissegundos para se mover 150 mm e a máquina precisar de uma pausa de 300 ms, a matemática deixa apenas 590 milissegundos para os movimentos restantes. Se a resposta do componente for mais lenta que o projeto, a máquina não terá buffer e falhará sob demanda de pico.
Consumo de Ar e Eficiência Energética
A eficiência energética para sistemas pneumáticos é frequentemente definida pela quantidade de ar comprimido consumido por ciclo. Um cilindro com curso mais longo consome mais ar. Uma taxa de vazamento de apenas 1 mm em uma conexão pode aumentar o consumo de ar em milhares de litros por ano. Medir o consumo de ar por ciclo da máquina é uma ferramenta negligenciada, mas eficaz para reduzir custos operacionais. Em fábricas com milhares de ciclos diários, a escolha de componentes bem vedados e cilindros de tamanho correto economiza muito mais do que a economia obtida com o uso de um fornecedor de preço mais baixo.
Vida útil e taxa de desgaste
As válvulas pneumáticas são frequentemente avaliadas em milhões de ciclos. Uma válvula solenóide de alta qualidade pode fornecer 10 milhões de ciclos, enquanto uma vedação de cilindro com carga pesada pode precisar ser substituída após 2 a 5 milhões de ciclos. O ambiente é uma variável chave: ar empoeirado, úmido ou quimicamente agressivo reduz drasticamente a vida útil dos componentes. Uma simples mudança em uma unidade de filtragem ou um material de vedação atualizado pode adicionar milhares de horas de autonomia.
Práticas de instalação e manutenção que evitam tempo de inatividade
A instalação correta tem tanta influência na vida útil quanto na qualidade dos componentes. O primeiro passo é verificar se o ar comprimido está adequadamente seco e filtrado antes de entrar na máquina. A tubulação deve ser limpa antes de qualquer acessório pneumático ser conectado. Detritos residuais do tubo são a principal causa de silenciadores bloqueados e carretéis presos. De acordo com a prática típica de manutenção industrial, os elementos do filtro de ar devem ser inspecionados a cada 4.000 horas de operação ou antes, se a queda de pressão no filtro se tornar perceptível.
A compatibilidade do selo é outro ponto negligenciado. A temperatura do ar comprimido e a presença de névoa de óleo podem fazer as vedações de borracha incharem, encolherem ou racharem. É essencial verificar se o material da vedação é compatível com a faixa de temperatura operacional. Na CKT, a prática de produção interna é testar as vedações em um processo de montagem 100% interno, proporcionando alta visibilidade sobre como as vedações se comportam em condições de fabricação controladas.
A manutenção de rotina deve incluir a verificação do ajuste do amortecimento do cilindro, a limpeza dos silenciadores de escape e a verificação de que os interruptores magnéticos não mudaram sua posição de montagem. Em muitas fábricas, um simples reposicionamento dos atrasos dos interruptores é a causa raiz da perda de um ou dois golpes por minuto da máquina. Uma verificação acústica de vazamentos usando uma solução de sabão ou um detector ultrassônico moderno pode identificar vazamentos em acoplamentos, que são a maior fonte de desperdício de energia em plantas pneumáticas.
Quando a confiabilidade do cilindro se torna crítica, surge o tópico de instalação e alinhamento do cilindro. O desalinhamento entre o eixo do cilindro e a carga móvel pode reduzir a vida útil real para apenas uma fração da vida útil projetada. Compreensão os custos ocultos da instalação inadequada do cilindro é mais importante do que escolher o cilindro mais caro.
Perguntas frequentes
Como escolho o equipamento de automação pneumática certo para minha máquina?
Comece definindo a tarefa: mover, agarrar, pressionar, levantar ou classificar. Defina o peso da carga, comprimento do curso, velocidade necessária, pressão operacional disponível, taxa de ciclo e condições ambientais. A partir desses critérios, calcule o diâmetro necessário, escolha uma válvula solenóide com Cv adequado e selecione um F.R.L. dimensionado para o fluxo total. Para manuseio de vácuo, escolha um gerador que forneça o nível de vácuo e o fluxo de sucção necessários e, em seguida, combine o tipo de copo com a superfície da peça. Com esta sequência, os componentes são selecionados com base nos requisitos mensuráveis da máquina e não na preferência.
Por que meu equipamento de automação pneumática funciona lentamente e não é confiável?
Na maioria dos casos, a causa é uma combinação de queda de pressão e fluxo inadequado. Um F.R.L. ou um filtro parcialmente entupido é o principal culpado. Uma válvula solenóide muito pequena limita o fluxo de ar para o cilindro, diminuindo a velocidade do curso. Vazamentos nas conexões e vedações desgastadas também causam uma perda gradual de pressão. Verifique a pressão na entrada do cilindro e compare com a pressão na estação reguladora; vale a pena investigar uma queda de mais de 0,02 a 0,05 MPa.
Com que frequência os componentes pneumáticos devem ser substituídos em ambientes industriais?
Os intervalos de substituição dependem da contagem de ciclos, da pressão operacional, da qualidade do ar e das condições de carga. Em máquinas de alto ciclo, as válvulas solenóides são frequentemente inspecionadas após 5 milhões de ciclos. As vedações dos cilindros podem precisar de atenção após 3 a 5 milhões de ciclos em operação contínua. Os filtros geralmente exigem a substituição do elemento a cada 4.000 a 8.000 horas, dependendo da contaminação. A abordagem mais confiável é rastrear a contagem de ciclos e substituir os principais componentes no final de sua vida útil, em vez de esperar por uma falha completa.
Qual é a diferença entre geradores de vácuo de estágio único e multiestágio?
Os geradores de estágio único são compactos e fornecem vácuo moderado com bicos internos de design simples. Eles são comumente usados para peças pequenas em aplicações de coleta e posicionamento. Os geradores multiestágio possuem vários bicos em série ou paralelo, produzindo maior vácuo e maior vazão de sucção com menor consumo de ar comprimido por unidade de vácuo. Eles são especificados para materiais porosos, linhas de sucção mais longas ou aplicações onde vários copos são fornecidos como um grupo.
Como posso reduzir o consumo de ar comprimido em um sistema pneumático sem diminuir o desempenho?
Reduza a pressão operacional ao nível mais baixo aceitável, uma vez que o consumo de ar é proporcional à pressão absoluta. Escolha cilindros com o comprimento de curso mínimo necessário. Use geradores de vácuo com design de múltiplos estágios onde for necessário alto vácuo. Elimine vazamentos fazendo manutenção em acoplamentos e conexões. Verifique o F.R.L. para queda de pressão e o lubrificador para excesso de fluxo de óleo. Em muitos casos, a simples correção de vazamentos pode reduzir o consumo de ar em 20 a 30 por cento, sem alterar nenhum parâmetro do processo.